东莞机器人零件加工 技术成熟 瑞通精密

钛合金CNC加工具有以下特点:
### 1. **高强度与轻质**
- 钛合金具有的强度重量比,密度低但强度高,适合制造轻量化但要求高强度的零件。
### 2. **耐腐蚀性**
- 钛合金具有好的耐腐蚀性,尤其是在氧化性和氯化物环境中,适合用于、化工和器械等领域。
### 3. **高熔点与热稳定性**
- 钛合金的熔点较高(约1668°C),在高温下仍能保持稳定的机械性能,适合高温环境下的应用。
### 4. **加工难度大**
- 钛合金的导热性差,加工时容易产生高温,导致磨损快。
- 钛合金的弹性模量低,加工时容易发生弹性变形,影响加工精度。
- 钛合金的化学活性高,容易与材料发生化学反应,加剧磨损。
### 5. **要求高**
- 需要使用高硬度、耐磨性好的材料(如硬质合金或涂层)。
- 几何形状和切削参数需要优化,以减少热量积累和磨损。
### 6. **切削液选择**
- 需要选择适合的切削液,以降低加工温度并减少磨损。
- 切削液应具有良好的冷却和润滑性能,同时避免与钛合金发生化学反应。
### 7. **加工成本高**
- 由于加工难度大、损耗快,钛合金CNC加工的成本较高。
- 需要的设备和技术人员,进一步增加了成本。
### 8. **表面质量要求高**
- 钛合金加工后表面容易产生硬化层和残余应力,需要通过后续处理(如喷砂、抛光或热处理)改善表面质量。
### 9. **应用领域广泛**
- :制造发动机部件、机身结构等。
- 器械:用于植入物(如、牙科种植体)等。
- 化工设备:用于耐腐蚀的管道、阀门等。
### 10. **环保性**
- 钛合金可回收利用,,但加工过程中需要注意减少废料和污染。
总之,钛合金CNC加工虽然难度大、成本高,但其的性能使其在高科技和制造领域具有的地位。
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
四轴零件加工是指在数控机床上通过控制四个坐标轴(通常是X、Y、Z三个直线轴和一个旋转轴,如A轴或B轴)来进行复杂零件加工的技术。与传统的三轴加工相比,四轴加工具有以下特点:
### 1. **复杂几何形状的加工能力**
- **多面加工**:四轴加工可以通过旋转轴(如A轴或B轴)实现工件的多面加工,减少装夹次数,提高加工效率。
- **曲面加工**:能够更地加工复杂曲面和轮廓,尤其是在、汽车模具等领域,四轴加工可以地处理复杂的几何形状。
### 2. **提高加工精度**
- **减少装夹误差**:四轴加工可以在一次装夹中完成多个面的加工,减少了多次装夹带来的误差,提高了零件的整体精度。
- **的表面质量**:通过旋转轴的配合,可以以更合适的角度切入工件,减少振动,从而获得的表面质量。
### 3. **提高加工效率**
- **减少工序**:四轴加工可以在一次装夹中完成多个工序,减少了传统加工中需要多次装夹和换刀的时间,提高了生产效率。
- **连续加工**:通过旋转轴的配合,可以实现连续的加工路径,减少了加工中的停顿时间。
### 4. **适用于复杂零件**
- **零件**:四轴加工特别适合加工领域中的复杂零件,如叶轮、叶片、发动机壳体等。
- **模具制造**:在模具制造中,四轴加工可以地处理复杂的型腔和曲面。
### 5. **灵活性和适应性**
- **多角度加工**:通过旋转轴,四轴加工可以从多个角度对工件进行加工,适应不同的加工需求。
- **减少夹具**:由于四轴加工可以在一次装夹中完成多个面的加工,减少了对夹具的依赖,降低了生产成本。
### 6. **编程复杂**
- **复杂的加工路径**:四轴加工的编程比三轴加工复杂,需要考虑旋转轴的运动,加工路径的规划需要更的计算。
- **后处理要求高**:四轴加工需要专门的数控编程和后处理软件,以确保生成的代码能够正确控制机床的四个轴。
### 7. **设备成本较高**
- **机床成本**:四轴数控机床比三轴机床更复杂,价格也更高。
- **维护成本**:四轴机床的维护和操作要求更高,需要更的技术人员进行维护和操作。
### 8. **应用领域广泛**
- **汽车制造**:用于加工复杂的汽车零部件,如发动机缸体、变速箱壳体等。
- **器械**:用于加工高精度的器械零件,如、牙科模具等。
- **能源行业**:用于加工涡轮叶片、泵体等复杂零件。
### 总结:
四轴零件加工通过增加一个旋转轴,显著提高了复杂零件的加工能力和效率,特别适合、汽车、模具等领域的精密加工。尽管其编程和操作较为复杂,且设备成本较高,但在处理复杂几何形状和提高加工精度方面具有显著优势。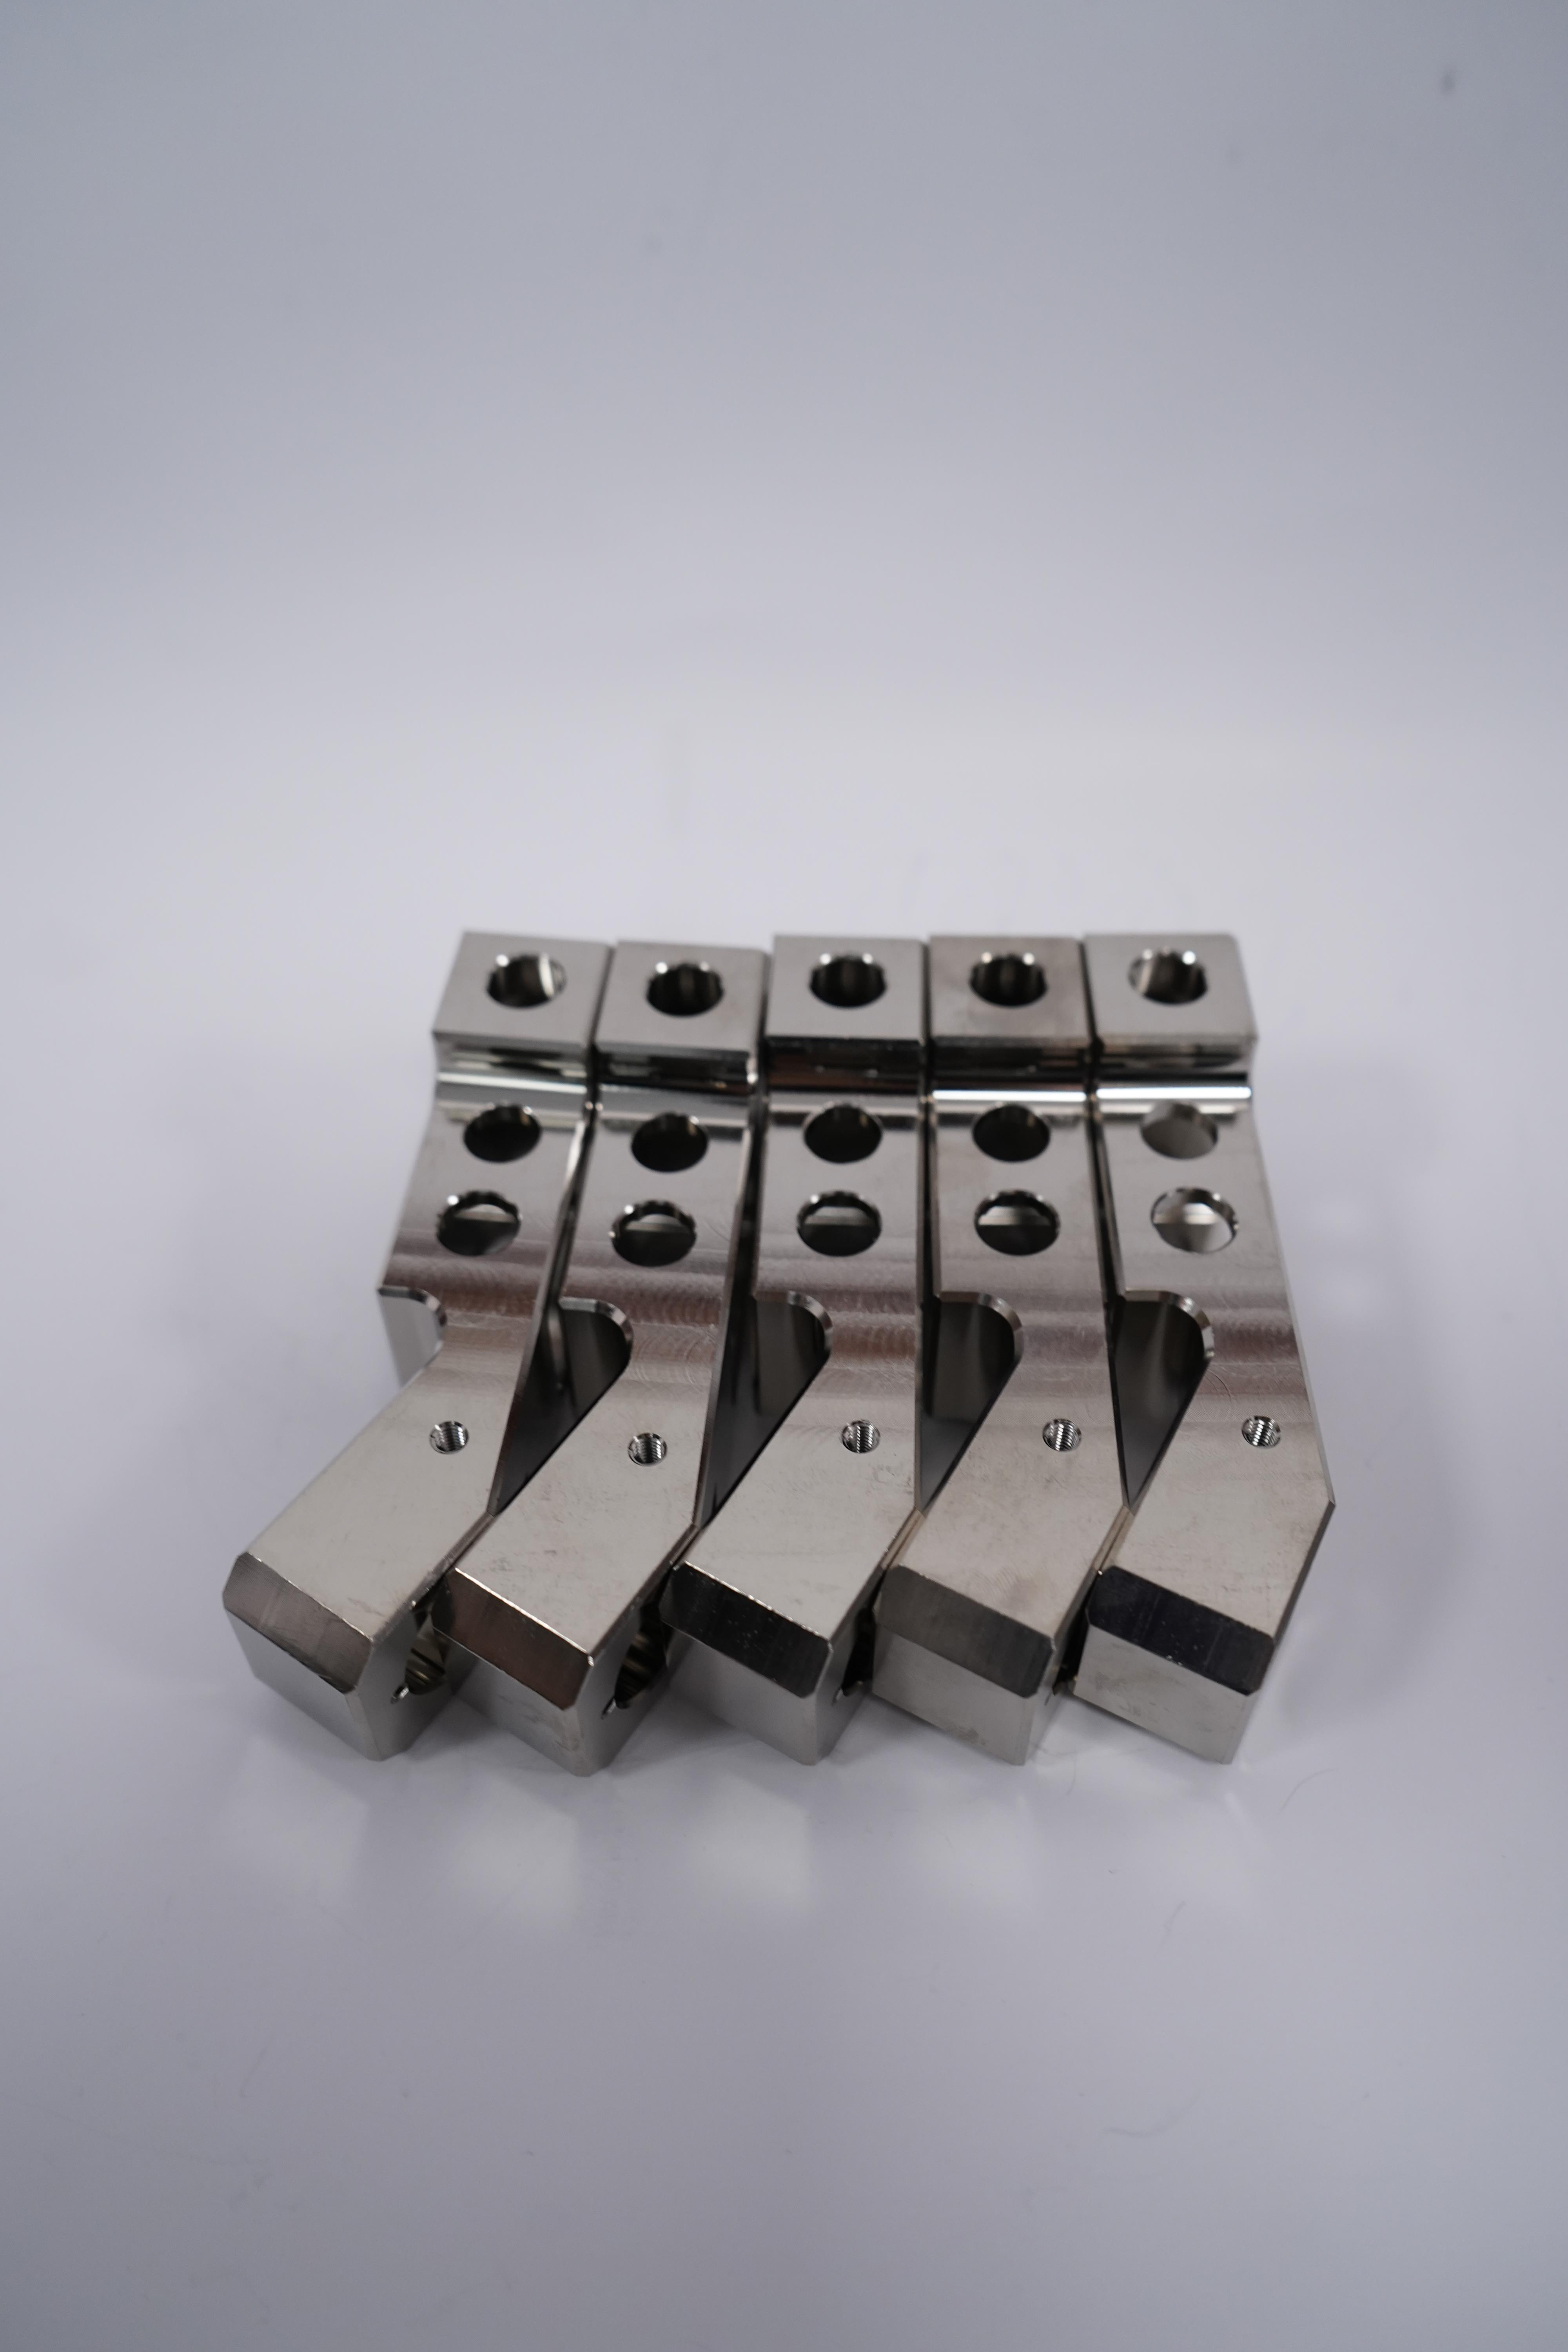
不锈钢304是一种常用的奥氏体不锈钢,具有良好的耐腐蚀性、耐热性和加工性能。以下是其加工特点的详细说明:
### 1. **良好的可加工性**
- **切削加工**:304不锈钢的切削性能较好,但在加工时容易产生加工硬化,因此需要选择合适的材料和切削参数。通常建议使用硬质合金,并保持较低的切削速度和较大的进给量。
- **冷加工**:304不锈钢具有良好的冷加工性能,可以通过冷轧、冷拔、冷弯等方式进行成型。但在冷加工过程中,材料会逐渐硬化,可能需要中间退火处理以恢复其塑性。
### 2. **焊接性能**
- 304不锈钢具有的焊接性能,可以采用多种焊接方法,如TIG(钨惰性气体保护焊)、MIG(金属惰性气体保护焊)、焊条电弧焊等。
- 焊接后无需进行热处理,但焊接区域可能会出现晶间腐蚀倾向,因此建议使用低碳型304L不锈钢或进行焊后固溶处理。
### 3. **耐腐蚀性**
- 304不锈钢在大多数环境中具有良好的耐腐蚀性,尤其是在氧化性介质中表现。但在含氯离子的环境中(如海水或盐水),可能会发生点蚀或应力腐蚀开裂。
- 加工过程中需注意避免与碳钢接触,以防止铁污染导致锈蚀。
### 4. **耐热性**
- 304不锈钢在高温下仍能保持良好的机械性能,适用于800°C以下的温度环境。但在高温下长期使用时,可能会发生碳化物析出,影响其耐腐蚀性。
### 5. **表面处理**
- 304不锈钢可以通过抛光、拉丝、喷砂等方式进行表面处理,以获得不同的外观效果。
- 在加工过程中,需注意避免表面划伤或污染,以保持其美观和耐腐蚀性。
### 6. **加工硬化倾向**
- 304不锈钢在加工过程中容易发生加工硬化,尤其是在冷加工或切削加工时。加工硬化会增加材料的强度和硬度,但也会降低其塑性。因此,在加工过程中可能需要多次退火处理以恢复其可加工性。
### 7. **磁性**
- 304不锈钢在退火状态下是无磁性的,但在冷加工后可能会表现出轻微的磁性。
### 8. **环保性**
- 304不锈钢是一种环保材料,可回收利用,符合可持续发展的要求。
### 总结
不锈钢304因其的综合性能,广泛应用于食品工业、化工设备、器械、建筑装饰等领域。在加工过程中,需注意其加工硬化倾向和耐腐蚀性要求,合理选择加工工艺和参数,以确保产品质量和性能。
五轴精密加工是一种的制造技术,具有以下显著特点:
1. **高精度**:五轴加工可以实现复杂几何形状的高精度加工,适用于、设备等高精度要求的领域。
2. **复杂形状加工**:五轴机床可以在多个方向上进行加工,能够处理复杂的曲面和形状,减少加工步骤和装夹次数。
3. **率**:通过一次装夹完成多个面的加工,减少工件搬运和重新定位的时间,提高生产效率。
4. **减少装夹次数**:五轴加工可以在一次装夹中完成多个面的加工,减少装夹次数,降低误差累积。
5. **量表面处理**:五轴加工可以实现的路径控制,获得更量的表面光洁度。
6. **寿命延长**:通过优化路径和减少切削力,五轴加工可以延长的使用寿命,降低加工成本。
7. **适应性强**:五轴加工适用于多种材料,包括金属、塑料、复合材料等,应用范围广泛。
8. **减少废料**:通过的加工路径和优化切削参数,五轴加工可以减少材料浪费,提高材料利用率。
9. **自动化程度高**:五轴加工通常与CAD/CAM软件结合,实现高度自动化的加工过程,减少人为误差。
10. **多功能性**:五轴机床可以执行多种加工操作,如铣削、钻孔、镗孔、攻丝等,功能多样。
这些特点使得五轴精密加工在现代制造业中占据重要地位,尤其是在需要高精度和复杂形状加工的行业中。
非标机加工零件是指根据客户的特定需求,定制化设计和生产的机械零件,与标准化零件相比,具有以下特点:
### 1. **定制化设计**
- 非标零件完全根据客户的需求进行设计,形状、尺寸、材料、精度等均可定制,满足特定功能或应用场景。
### 2. **灵活性高**
- 非标零件不受标准化限制,可以根据实际需求调整设计,适应不同的设备或工艺要求。
### 3. **工艺复杂**
- 由于非标零件的形状和结构可能较为复杂,加工工艺通常比标准化零件更复杂,可能需要多种加工方法(如车削、铣削、磨削、线切割等)组合完成。
### 4. **材料多样**
- 非标零件可以根据性能要求选择不同材料,如金属(钢、铝、铜等)、塑料、复合材料等,以满足强度、耐腐蚀性、重量等特定需求。
### 5. **精度要求高**
- 非标零件通常用于特定设备或精密仪器,对尺寸精度、表面粗糙度等要求较高,可能需要精密加工设备和严格的检测流程。
### 6. **生产周期较长**
- 由于需要从设计到加工的全流程定制,非标零件的生产周期通常比标准化零件更长。
### 7. **成本较高**
- 定制化设计、复杂工艺和材料选择使得非标零件的生产成本较高,尤其是小批量生产时,单件成本可能显著增加。
### 8. **应用领域广泛**
- 非标零件广泛应用于、汽车制造、器械、电子设备、工业自动化等领域,满足特殊功能或创新设计的需求。
### 9. **依赖设计能力**
- 非标零件的设计与加工高度依赖工程师的技术能力和经验,需要综合考虑功能、工艺、成本等因素。
### 10. **小批量生产**
- 非标零件通常为小批量或单件生产,适合客户对特定零件的需求,而非大规模标准化生产。
总之,非标机加工零件以其定制化、灵活性和高精度等特点,满足了特殊应用场景的需求,但也伴随着较高的成本和较长的生产周期。
m.fenghua.b2b168.com