cnc塑胶零件服务 支持定制 瑞通精密

CNC五轴加工是一种的数控加工技术,具有以下特点:
### 1. **高精度和复杂形状加工能力**
- 五轴加工可以在一次装夹中完成复杂曲面的加工,减少了多次装夹带来的误差,提高了加工精度。
- 适用于、汽车、模具等领域的高精度零件制造。
### 2. **多轴联动**
- 五轴机床可以实现X、Y、Z三个线性轴以及两个旋转轴(A、B或C轴)的联动,使能够从角度接近工件。
- 这种联动能力可以加工出传统三轴机床无法完成的复杂几何形状。
### 3. **减少装夹次数**
- 传统加工中,复杂零件可能需要多次装夹,而五轴加工可以在一次装夹中完成多个面的加工,提高了效率并减少了误差。
### 4. **提高加工效率**
- 通过优化路径,五轴加工可以减少空走时间,同时使用更短的,提高切削速度和稳定性。
- 适用于大批量生产和率加工需求。
### 5. **的表面质量**
- 五轴加工可以通过调整角度,使切削力更均匀分布,减少振动和磨损,从而获得的表面质量。
### 6. **适用材料广泛**
- 五轴加工可以处理多种材料,包括金属、塑料、复合材料等,适用于不业的加工需求。
### 7. **高灵活性和适应性**
- 五轴加工适用于多种复杂零件,如叶轮、涡轮叶片、模具等,具有高度的灵活性和适应性。
### 8. **高成本和技术要求**
- 五轴机床价格较高,同时对操作人员的技术要求也较高,需要具备的编程和操作能力。
### 9. **优化的路径**
- 五轴加工可以通过优化路径,减少干涉和碰撞风险,提高加工安全性。
### 10. **广泛应用领域**
- 五轴加工在、器械、能源、汽车等制造领域有广泛应用,是复杂零件加工的重要技术手段。
总之,CNC五轴加工以其高精度、率和高灵活性,成为现代制造业中的技术。
数控车床加工是一种高精度、率的加工方式,具有以下特点:
### 1. **高精度与高重复性**
- 数控车床通过计算机程序控制,能够实现高精度的加工,误差通常在微米级别。
- 重复加工时,精度和一致性高,适合大批量生产。
### 2. **加工效率高**
- 数控车床可以自动完成复杂的加工工序,减少人工干预,提高生产效率。
- 通过优化程序,可以实现多工序一次性加工,减少装夹次数。
### 3. **适应性强**
- 可以加工复杂形状的零件,如曲面、螺纹、锥面等。
- 通过更换和调整程序,可以适应不同材料和不同工艺要求的加工。
### 4. **自动化程度高**
- 数控车床可以实现自动换刀、自动测量、自动补偿等功能,减少人工操作。
- 与自动化生产线集成,可以实现无人化生产。
### 5. **灵活性强**
- 通过修改程序即可实现不同零件的加工,适合小批量、多品种的生产需求。
- 可以快速响应设计变更,缩短产品开发周期。
### 6. **减少人为误差**
- 加工过程由程序控制,减少了人为操作带来的误差,提高了产品质量。
### 7. **可加工复杂零件**
- 数控车床可以实现多轴联动,加工复杂的几何形状,如螺旋槽、异形曲面等。
### 8. **材料适应范围广**
- 可以加工金属材料(如钢、铝、铜等)以及部分非金属材料(如塑料、复合材料等)。
### 9. **加工成本优化**
- 虽然初期设备投资较高,但长期来看,数控车床可以减少人工成本、材料浪费和加工时间,从而降低整体成本。
### 10. **易于实现信息化管理**
- 数控车床可以与计算机设计(CAD)和计算机制造(CAM)系统集成,实现生产过程的数字化和信息化管理。
### 11. **环保与节能**
- 数控车床的加工过程更加,减少了材料浪费和能源消耗,符合绿色制造的要求。
### 12. **操作技术要求高**
- 需要操作人员具备一定的编程和机械加工知识,对技术人员的能力要求较高。
总之,数控车床加工以其高精度、率和灵活性,在现代制造业中占据重要地位,广泛应用于、汽车、模具、电子等领域。
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。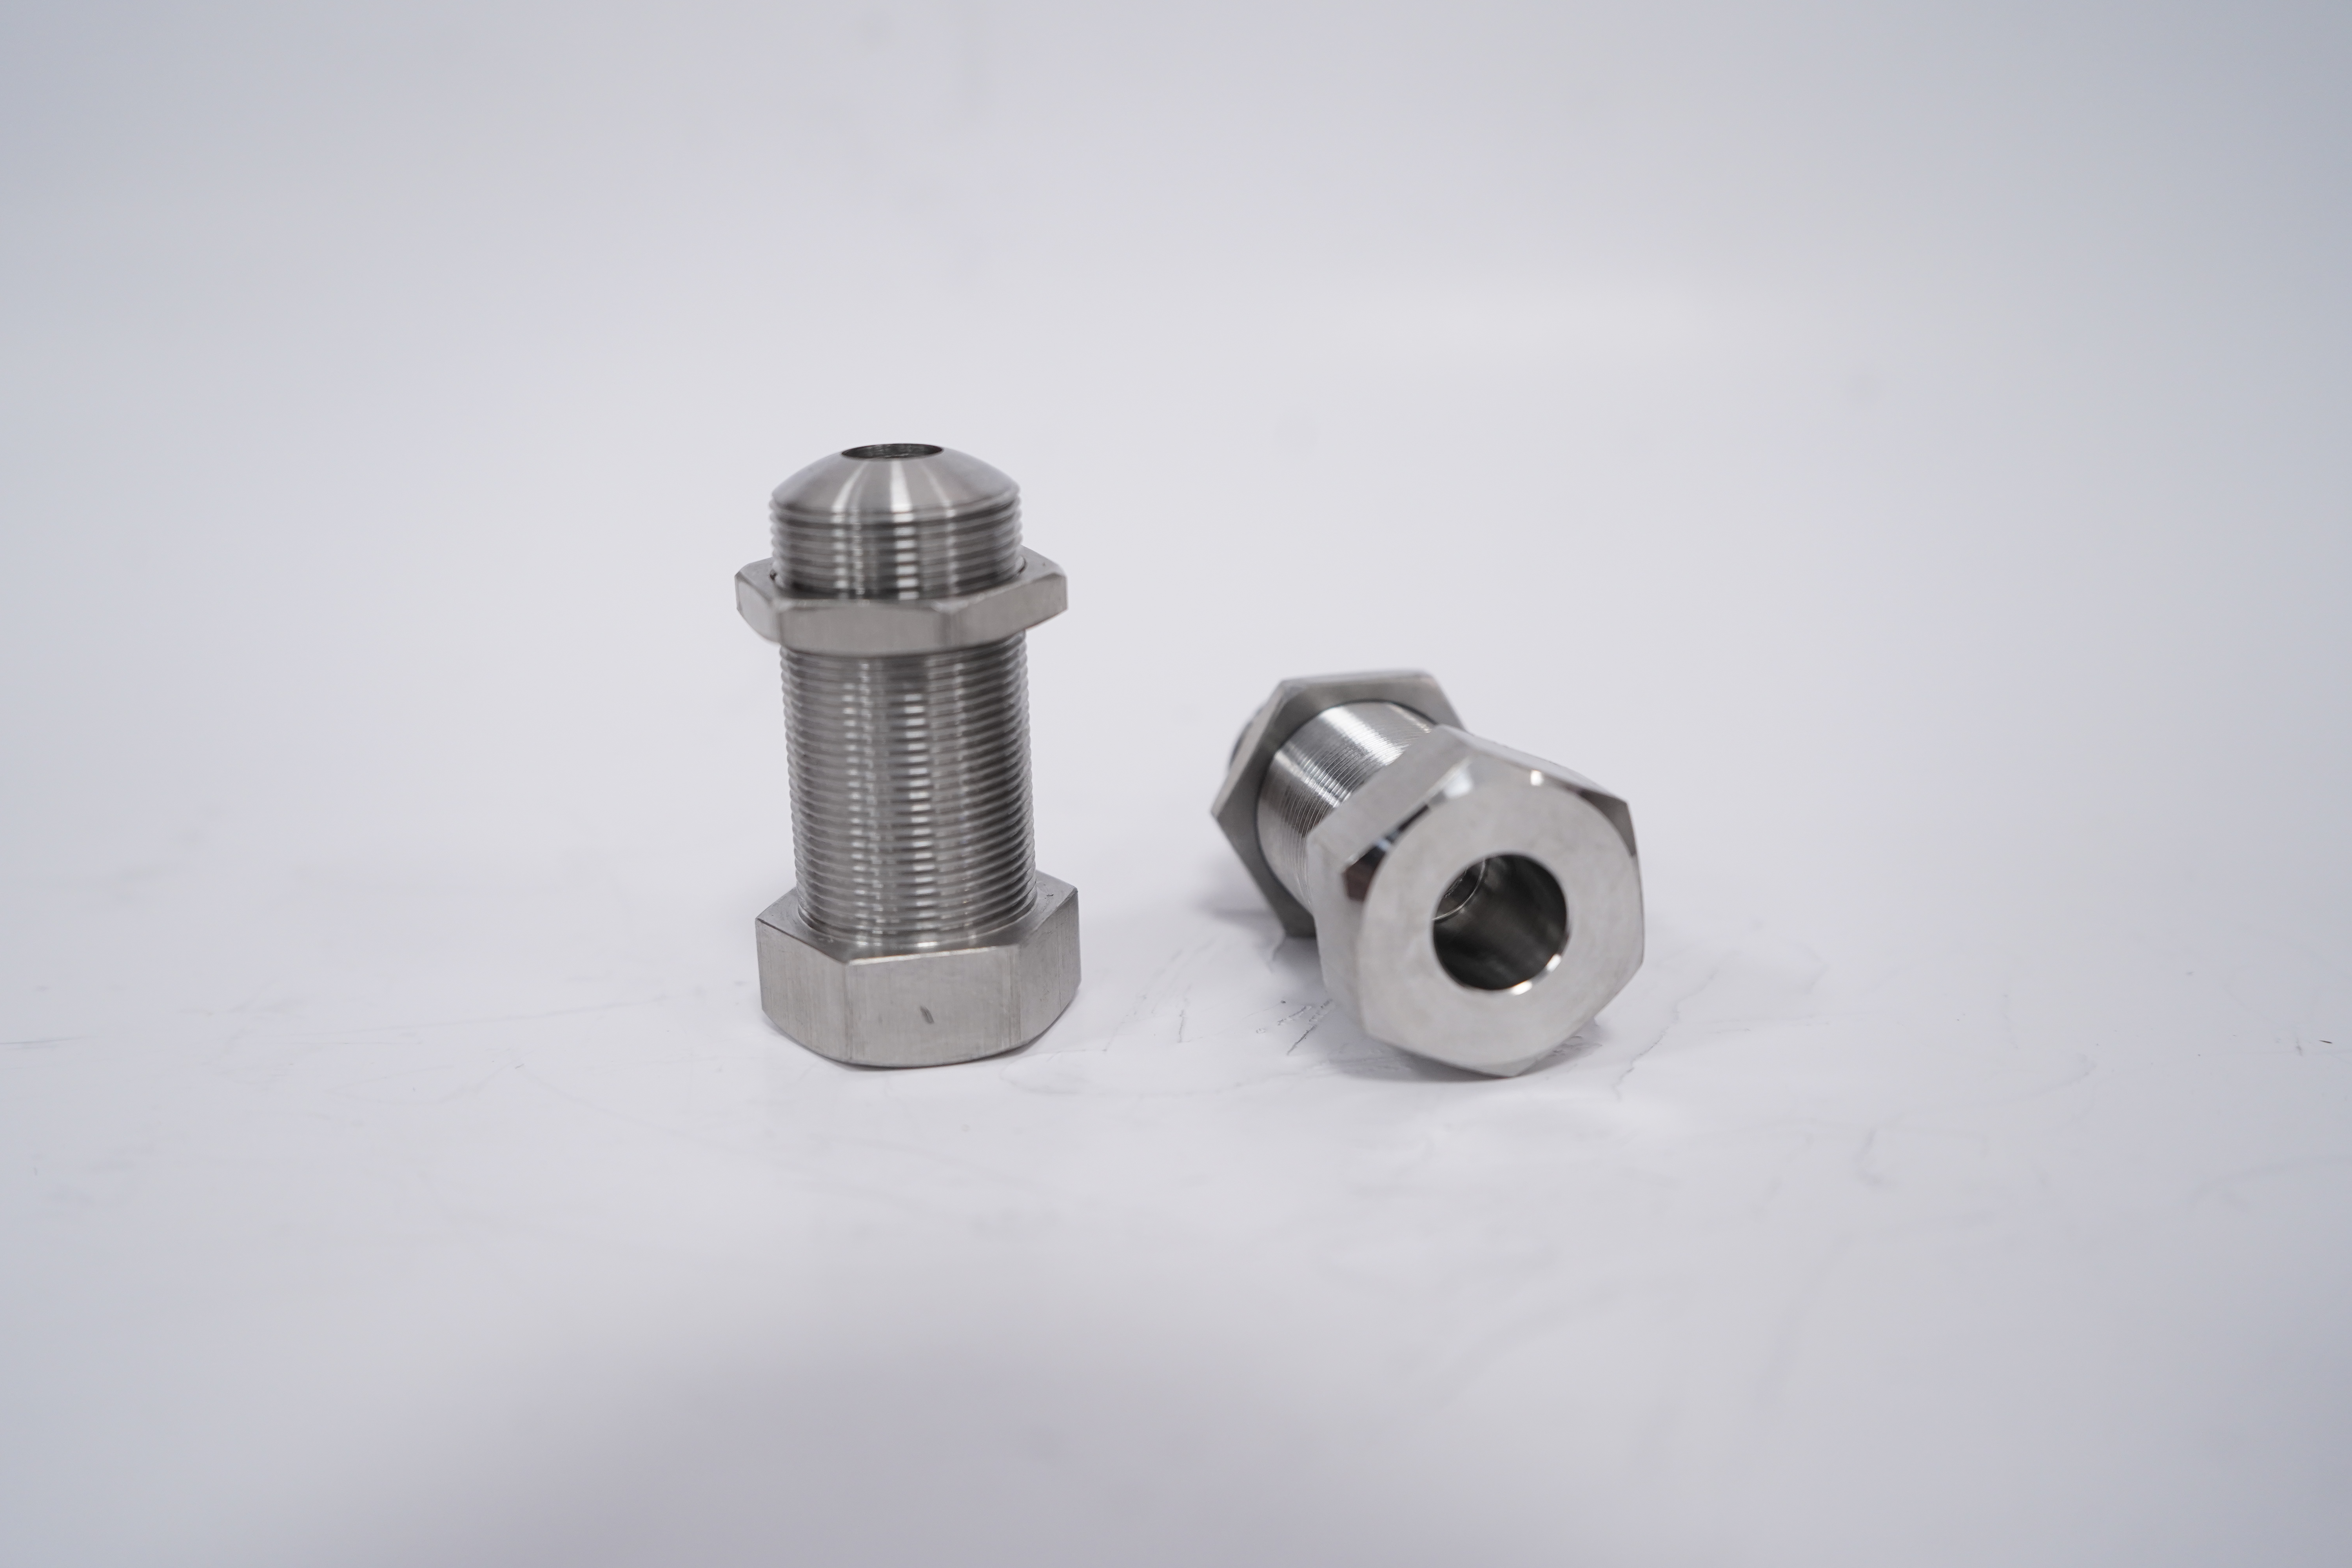
五金零配件加工是指通过机械加工、冲压、铸造、焊接等工艺,将金属材料加工成零部件的生产过程。这类加工具有以下几个显著特点:
### 1. **材料多样性**
五金零配件加工涉及的金属材料种类繁多,包括钢铁、铝合金、铜、不锈钢、锌合金等。不同材料的物理和化学性质不同,加工时需要选择合适的工艺和设备。
### 2. **工艺复杂性**
五金零配件加工通常需要多种工艺组合,如车削、铣削、钻孔、冲压、铸造、焊接、表面处理等。根据零部件的形状、尺寸和功能要求,可能需要采用多种加工方法。
### 3. **精度要求高**
五金零配件通常用于机械设备、电子产品、汽车等精密领域,因此对尺寸精度、表面光洁度和形状公差的要求较高。加工过程中需要严格控制误差,确保零部件符合设计要求。
### 4. **批量生产与定制化并存**
五金零配件加工既适用于大规模批量生产(如标准件),也适用于小批量或单件定制(如特殊用途零件)。批量生产通常采用自动化设备,而定制化加工则需要更高的灵活性和技术能力。
### 5. **设备与工具的性**
五金零配件加工需要用到多种设备和工具,如数控机床(CNC)、冲床、注塑机、激光切割机等。这些设备的技术水平和性能直接影响加工效率和产品质量。
### 6. **表面处理多样化**
五金零配件在加工完成后,通常需要进行表面处理以提升性能或外观,如电镀、喷涂、氧化、抛光、热处理等。不同的表面处理工艺可以增强零部件的耐腐蚀性、耐磨性或美观性。
### 7. **成本与效率的平衡**
五金零配件加工需要在成本控制和加工效率之间找到平衡。通过优化工艺流程、采用自动化设备和提高材料利用率,可以降低生产成本并提高生产效率。
### 8. **环保与可持续发展**
随着环保要求的提高,五金零配件加工行业越来越注重减少资源浪费、降低能耗和减少污染。例如,采用环保型表面处理工艺、回收利用金属废料等。
### 9. **设计与加工的协同性**
五金零配件的设计与加工密切相关。设计时需要充分考虑加工工艺的可行性,而加工过程中也可能需要根据实际情况调整设计方案,以确保零部件的质量和性能。
### 10. **应用领域广泛**
五金零配件广泛应用于各行各业,包括汽车制造、、电子电器、建筑、器械等。不同领域对零部件的性能要求各异,因此加工工艺和标准也有所不同。
总之,五金零配件加工是一个技术密集型行业,涉及材料、工艺、设备和设计等多个方面,具有高精度、率和高灵活性的特点。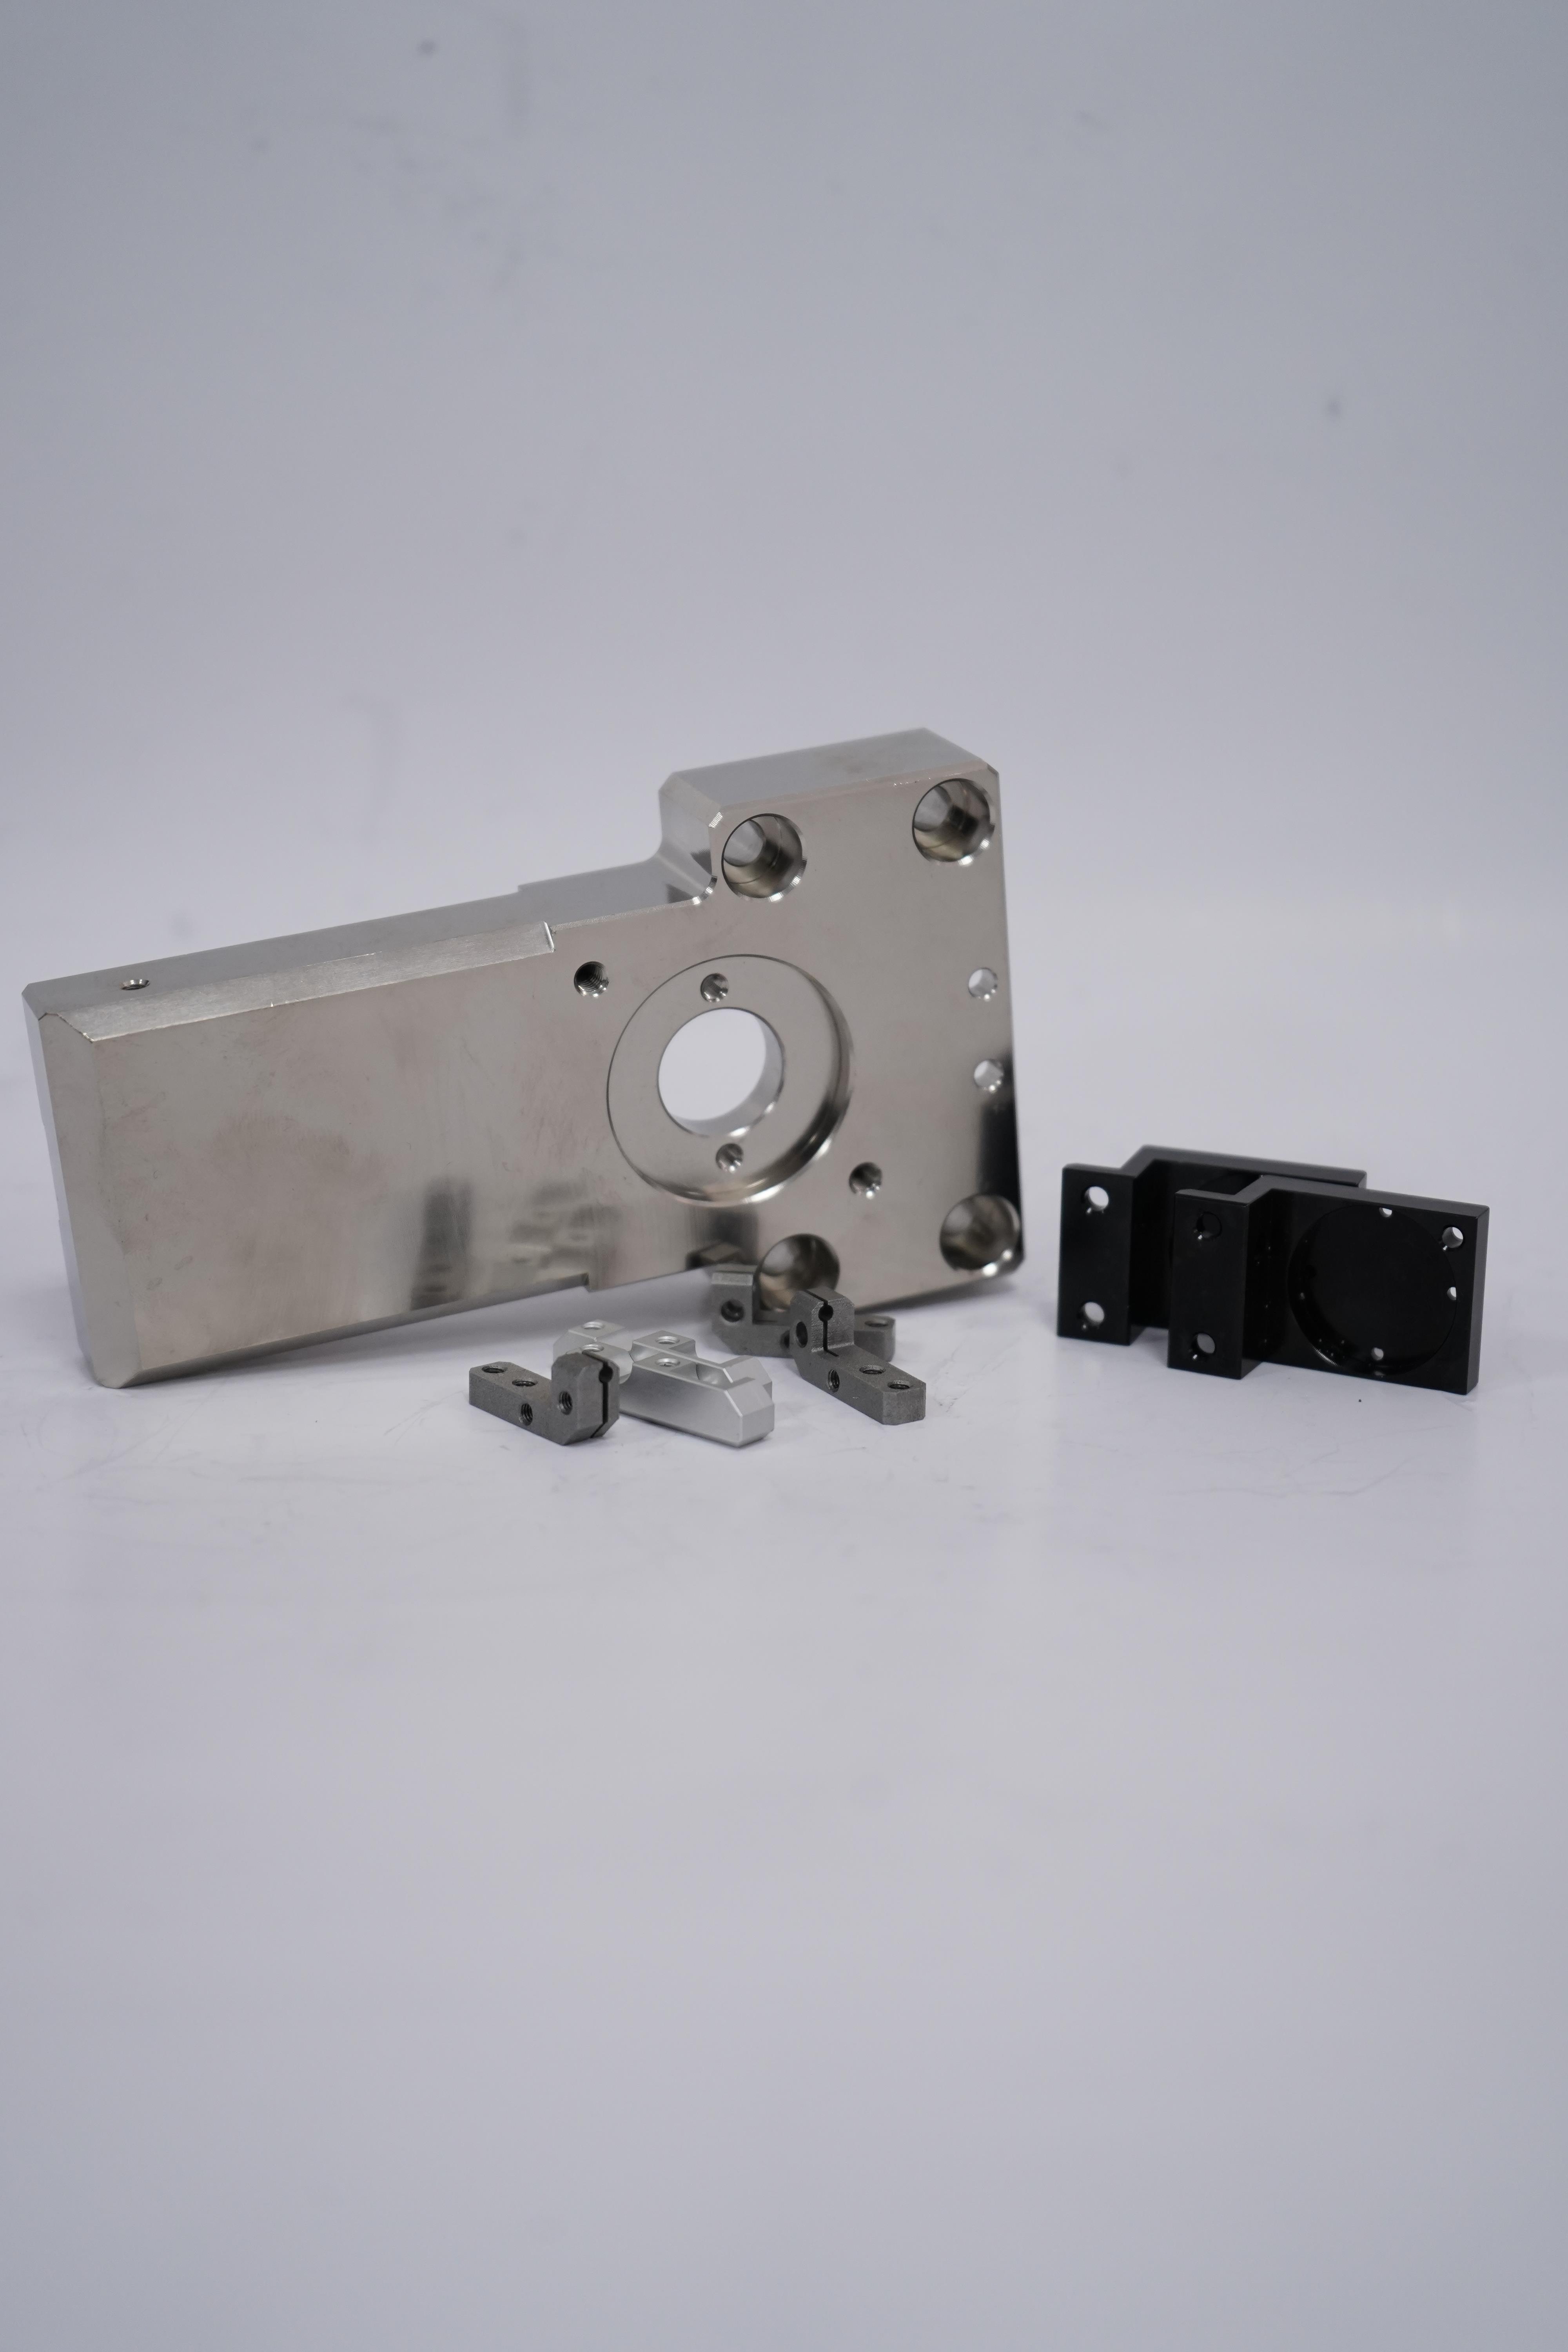
车铣复合加工是一种的制造技术,结合了车削和铣削两种加工方式,具有以下特点:
### 1. **性**
- **一次装夹完成多道工序**:工件只需一次装夹,即可完成车削、铣削、钻孔、攻丝等多种加工工序,减少了装夹次数和时间,提高了加工效率。
- **减少工序转换**:传统加工需要多次装夹和工序转换,而车铣复合加工可以在同一台设备上完成,缩短了生产周期。
### 2. **高精度**
- **减少装夹误差**:由于工件只需一次装夹,避免了多次装夹带来的定位误差,提高了加工精度和一致性。
- **动态补偿功能**:现代车铣复合机床通常配备高精度数控系统和动态补偿功能,能够实时调整加工参数,确保加工精度。
### 3. **灵活性**
- **复杂零件加工**:车铣复合加工可以处理复杂形状的零件,如带有曲面、斜孔、异形槽等特征的工件,传统单一加工方式难以完成。
- **多轴联动**:车铣复合机床通常配备多轴(如4轴、5轴甚至更多),能够实现多轴联动加工,扩展了加工范围和灵活性。
### 4. **节约成本**
- **减少设备投资**:传统加工需要多台设备(如车床、铣床等),而车铣复合加工只需要一台设备,降低了设备采购和维护成本。
- **减少人工成本**:由于自动化程度高,减少了人工干预和操作,降低了人工成本。
### 5. **材料利用率高**
- **近净成形加工**:车铣复合加工可以实现近净成形加工,减少材料浪费,提高材料利用率。
- **减少毛坯余量**:由于加工精度高,毛坯余量可以设计得更小,进一步节约材料。
### 6. **适应性强**
- **多种材料加工**:车铣复合加工适用于多种材料,包括金属、塑料、复合材料等,适用范围广。
- **小批量、多品种生产**:特别适合小批量、多品种的生产模式,能够快速切换加工任务,适应市场需求变化。
### 7. **智能化**
- **数控系统支持**:现代车铣复合机床通常配备的数控系统,支持自动编程、仿真和优化,提高了加工过程的智能化水平。
- **自动化集成**:可以与其他自动化设备(如机器人、自动送料系统等)集成,实现无人化或半无人化生产。
### 8. **环保性**
- **减少能耗**:由于减少了设备数量和加工时间,车铣复合加工在能耗方面更加环保。
- **减少废料**:高精度加工减少了废料产生,降低了环境污染。
### 总结
车铣复合加工以其、高精度、灵活性强、节约成本等特点,在现代制造业中得到了广泛应用,特别适合复杂零件加工和高精度要求的生产场景。随着数控技术和自动化技术的不断发展,车铣复合加工的应用前景将更加广阔。
电子配件外壳加工具有以下几个显著特点:
### 1. **高精度要求**
- 电子配件外壳通常需要与内部电路板、接口、按键等精密配合,因此对尺寸精度、形状公差和表面光洁度要求高。
- 加工过程中需要使用高精度设备(如CNC加工中心)以确保尺寸和形状的准确性。
### 2. **材料多样性**
- 外壳材料种类多样,常用的包括铝合金、不锈钢、塑料(如ABS、PC)、合金等,不同材料需要采用不同的加工工艺。
- 材料的选择需考虑强度、重量、散热性、电磁屏蔽性以及成本等因素。
### 3. **复杂结构设计**
- 电子外壳通常具有复杂的结构,如开孔、螺纹、卡扣、散热孔等,以满足功能性需求。
- 加工时需要兼顾外观美观性和功能性,同时确保装配的便捷性。
### 4. **表面处理工艺**
- 外壳通常需要经过表面处理以提升外观和耐用性,常见的工艺包括阳氧化、喷砂、电镀、喷涂、拉丝等。
- 表面处理还需考虑防腐蚀、耐磨性、抗指纹等性能。
### 5. **散热设计**
- 电子设备运行时会产生热量,外壳设计需考虑散热性能,如增加散热孔、散热片或使用导热材料。
### 6. **电磁屏蔽**
- 外壳需要具备一定的电磁屏蔽能力,以减少外部电磁干扰对内部电路的影响,通常通过金属材料或特殊涂层实现。
### 7. **小批量、定制化生产**
- 电子配件外壳通常根据特定产品需求进行定制化设计和生产,因此加工具有小批量、多品种的特点。
- 快速响应市场需求和灵活调整生产工艺是重要竞争力。
### 8. **环保与安全性**
- 外壳材料需符合环保标准(如RoHS、REACH),避免使用有害物质。
- 设计需考虑防水、防尘、防震等安全性要求。
### 9. **成本控制**
- 在和功能的前提下,需要优化加工工艺和材料选择以降,满足市场竞争需求。
### 10. **快速迭代**
- 电子产品更新换代快,外壳加工需要适应快速设计和生产的节奏,缩短从设计到量产的周期。
总之,电子配件外壳加工是一项集高精度、多功能性、定制化和快速响应于一体的综合性制造工艺,需要综合考虑设计、材料、工艺和成本等多方面因素。
m.fenghua.b2b168.com