龙华CNC加工定制 瑞通精密

三轴CNC加工是一种常见的数控加工方式,具有以下特点:
### 1. **简单易操作**
- 三轴CNC机床结构相对简单,操作和编程较为容易,适合初学者和常规加工任务。
- 通常只需要在X、Y、Z三个方向上进行控制,编程逻辑清晰。
### 2. **适用范围广**
- 适用于加工平面、轮廓、槽、孔等简单几何形状的零件。
- 常用于加工金属、塑料、木材等材料。
### 3. **加工效率高**
- 对于简单零件,三轴加工速度较快,能够满足批量生产的需求。
- 由于结构简单,维护成本较低。
### 4. **成本较低**
- 三轴CNC机床的购置和维护成本相对较低,适合中小型企业或预算有限的项目。
- 和夹具的选择也相对简单,进一步降低了成本。
### 5. **加工精度高**
- 三轴CNC加工能够实现较高的加工精度,通常可以达到±mm甚至更高的精度。
- 适用于对精度要求较高的零件加工。
### 6. **局限性**
- 无法加工复杂的曲面或需要多角度加工的零件。
- 对于需要多面加工的零件,可能需要多次装夹,影响效率和精度。
### 7. **应用领域**
- 广泛应用于模具制造、机械零件加工、电子产品外壳加工等领域。
- 特别适合平面加工和简单三维形状的加工。
### 总结
三轴CNC加工以其简单、、的特点,成为制造业中广泛使用的加工方式。虽然在某些复杂加工任务中存在局限性,但在常规加工中具有显著优势。
五金零配件加工是指通过机械加工、冲压、铸造、焊接等工艺,将金属材料加工成零部件的生产过程。这类加工具有以下几个显著特点:
### 1. **材料多样性**
五金零配件加工涉及的金属材料种类繁多,包括钢铁、铝合金、铜、不锈钢、锌合金等。不同材料的物理和化学性质不同,加工时需要选择合适的工艺和设备。
### 2. **工艺复杂性**
五金零配件加工通常需要多种工艺组合,如车削、铣削、钻孔、冲压、铸造、焊接、表面处理等。根据零部件的形状、尺寸和功能要求,可能需要采用多种加工方法。
### 3. **精度要求高**
五金零配件通常用于机械设备、电子产品、汽车等精密领域,因此对尺寸精度、表面光洁度和形状公差的要求较高。加工过程中需要严格控制误差,确保零部件符合设计要求。
### 4. **批量生产与定制化并存**
五金零配件加工既适用于大规模批量生产(如标准件),也适用于小批量或单件定制(如特殊用途零件)。批量生产通常采用自动化设备,而定制化加工则需要更高的灵活性和技术能力。
### 5. **设备与工具的性**
五金零配件加工需要用到多种设备和工具,如数控机床(CNC)、冲床、注塑机、激光切割机等。这些设备的技术水平和性能直接影响加工效率和产品质量。
### 6. **表面处理多样化**
五金零配件在加工完成后,通常需要进行表面处理以提升性能或外观,如电镀、喷涂、氧化、抛光、热处理等。不同的表面处理工艺可以增强零部件的耐腐蚀性、耐磨性或美观性。
### 7. **成本与效率的平衡**
五金零配件加工需要在成本控制和加工效率之间找到平衡。通过优化工艺流程、采用自动化设备和提高材料利用率,可以降低生产成本并提高生产效率。
### 8. **环保与可持续发展**
随着环保要求的提高,五金零配件加工行业越来越注重减少资源浪费、降低能耗和减少污染。例如,采用环保型表面处理工艺、回收利用金属废料等。
### 9. **设计与加工的协同性**
五金零配件的设计与加工密切相关。设计时需要充分考虑加工工艺的可行性,而加工过程中也可能需要根据实际情况调整设计方案,以确保零部件的质量和性能。
### 10. **应用领域广泛**
五金零配件广泛应用于各行各业,包括汽车制造、、电子电器、建筑、器械等。不同领域对零部件的性能要求各异,因此加工工艺和标准也有所不同。
总之,五金零配件加工是一个技术密集型行业,涉及材料、工艺、设备和设计等多个方面,具有高精度、率和高灵活性的特点。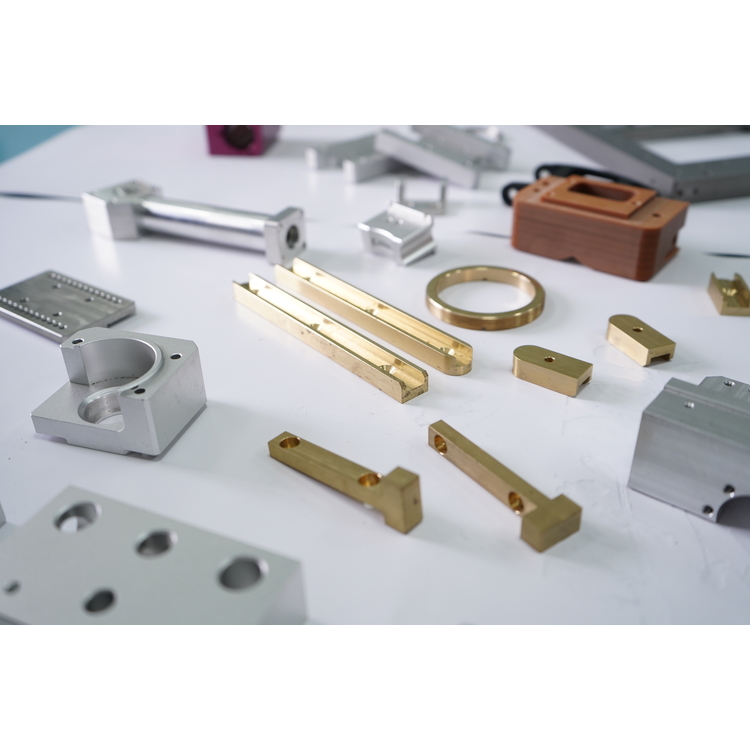
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
汽车零配件加工具有以下几个显著特点:
### 1. **高精度要求**
- 汽车零配件需要高的加工精度,以确保零部件的互换性和装配精度。公差通常在微米级别,尤其是发动机、变速箱等关键部件。
- 表面粗糙度、尺寸精度和几何形状精度都有严格的要求。
### 2. **材料多样性**
- 汽车零配件加工涉及多种材料,包括金属(如钢、铝合金、合金)、塑料、橡胶、复合材料等。
- 不同材料需要采用不同的加工工艺和设备。
### 3. **批量生产**
- 汽车零配件通常是大规模生产的,要求加工过程具有率和高稳定性。
- 需要采用自动化生产线、数控机床和机器人技术来提高生产效率和一致性。
### 4. **复杂形状**
- 许多汽车零配件具有复杂的几何形状,如曲面、孔洞、螺纹等,需要采用多轴数控机床或特种加工设备。
- 部分零部件还需要进行精密铸造、锻造或冲压成型。
### 5. **严格的性能要求**
- 汽车零配件需要满足高强度的机械性能、耐磨损、耐腐蚀、耐高温等要求。
- 需要通过热处理、表面处理(如电镀、喷涂、氧化)等工艺来提升性能。
### 6. **标准化和模块化**
- 汽车零配件需要符合国际或行业标准(如ISO、DIN、SAE等),以确保零部件的通用性和互换性。
- 模块化设计可以减少零部件数量,简化装配过程。
### 7. **环保和轻量化**
- 随着环保要求的提高,汽车零配件加工需要减少材料浪费和能源消耗。
- 轻量化是趋势,铝合金、合金、碳纤维等轻质材料的使用越来越广泛。
### 8. **多工序加工**
- 汽车零配件通常需要经过多道工序加工,如车削、铣削、钻孔、磨削、焊接、装配等。
- 工序之间的衔接和协调至关重要,以确保加工效率和产品质量。
### 9. **严格的质量控制**
- 汽车零配件加工过程中需要进行严格的质量检测,包括尺寸检测、材料检测、性能测试等。
- 需要采用的检测设备和技术,如三坐标测量仪、超声波检测、X射线检测等。
### 10. **快速响应市场需求**
- 汽车行业竞争激烈,零配件加工需要快速响应市场需求,缩短开发周期。
- 柔性制造系统(FMS)和计算机设计/制造(CAD/CAM)技术被广泛应用。
总之,汽车零配件加工是一个技术密集、工艺复杂、要求严格的行业,需要结合技术、设备和严格的管理来确保产品质量和生产效率。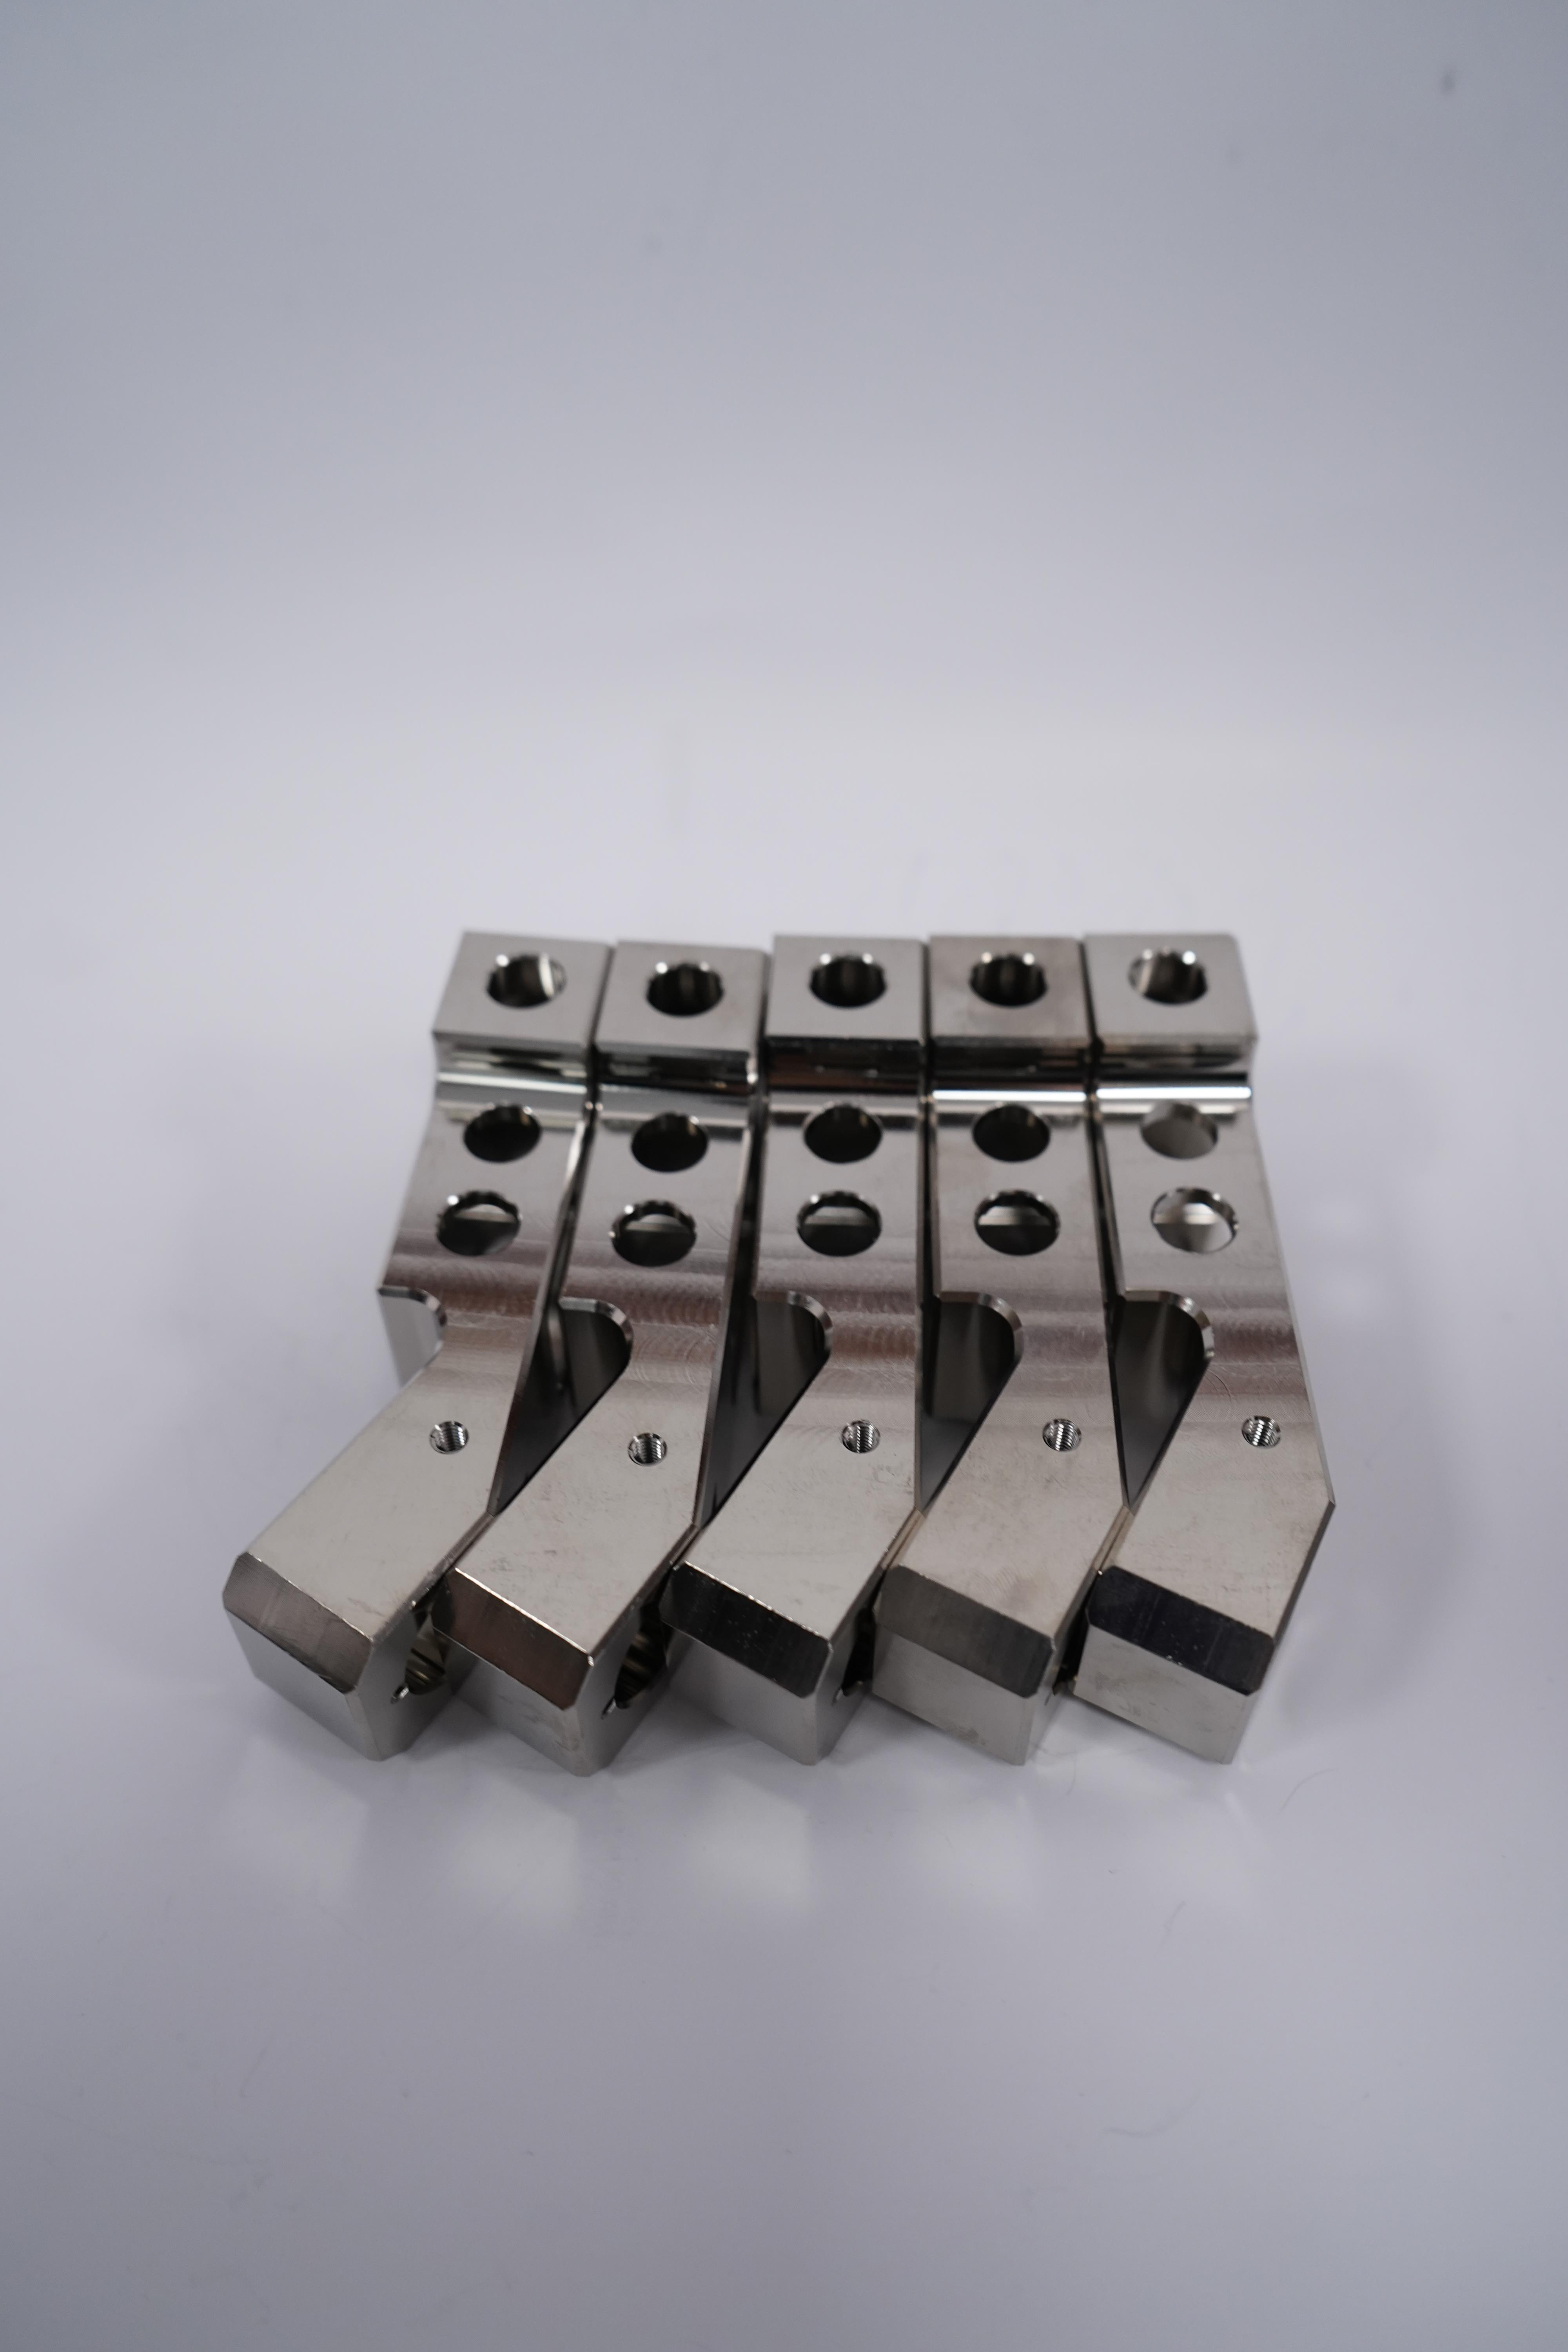
CNC电脑锣加工(Computer Numerical Control Machining)是一种高精度、率的自动化加工技术,广泛应用于机械制造、模具加工、等领域。其特点主要包括以下几个方面:
### 1. **高精度**
- CNC电脑锣加工通过计算机控制系统控制的运动,能够实现微米级甚至更高的加工精度,满足复杂零件的高精度要求。
- 加工过程中避免了人为误差,保证了产品的一致性和稳定性。
### 2. **率**
- CNC加工可以实现多轴联动,同时完成多个工序的加工,减少了传统加工中多次装夹和换刀的时间。
- 自动化程度高,可以连续加工,大幅提高了生产效率。
### 3. **高灵活性**
- 通过编程可以快速切换加工任务,适应不同形状、尺寸和材料的加工需求。
- 能够加工复杂曲面、异形零件等传统加工难以实现的结构。
### 4. **广泛的材料适应性**
- CNC电脑锣加工可以处理多种材料,包括金属(如铝、钢、钛合金)、塑料、木材、复合材料等。
- 针对不同材料,可以选择合适的和加工参数,实现加工。
### 5. **自动化与智能化**
- CNC加工设备通常配备自动换刀系统(ATC)、自动检测系统等,进一步提高了加工的自动化水平。
- 通过CAM(计算机制造)软件,可以实现加工路径的优化和仿真,减少试错成本。
### 6. **加工一致性高**
- 由于加工过程由计算机控制,批量生产时每个零件的尺寸和形状都能保持一致,适合大规模生产。
### 7. **复杂零件加工能力强**
- CNC电脑锣加工可以完成多轴联动加工,适合加工复杂的三维曲面、腔体、孔系等结构。
- 例如,在模具制造中,可以加工出复杂的型腔和型芯。
### 8. **减少人工干预**
- 加工过程中无需人工频繁操作,降低了劳动强度,同时减少了人为失误的可能性。
### 9. **环保与节能**
- CNC加工设备通常具有较高的能源利用效率,且加工过程中产生的废料较少,符合现代制造业的环保要求。
### 10. **高成本效益**
- 虽然CNC设备的初始投资较高,但其率、高精度和低废品率能够显著降低长期生产成本。
### 总结
CNC电脑锣加工以其高精度、率、高灵活性和强大的复杂零件加工能力,成为现代制造业中的加工方式。随着技术的不断发展,CNC加工将进一步向智能化、集成化方向发展,为制造业带来更大的价值。
手电筒外壳加工的特点主要涉及材料选择、加工工艺、表面处理等方面,具体如下:
### 1. **材料选择**
- **铝合金**:轻便、耐腐蚀、散热性好,常用于中手电筒。
- **不锈钢**:强度高、耐磨损、抗腐蚀,适合户外或工业用途。
- **塑料**:成本低、重量轻、易于成型,多用于低端或便携式手电筒。
- **钛合金**:强度高、重量轻、耐腐蚀,适合或特殊用途。
### 2. **加工工艺**
- **CNC加工**:精度高,适合复杂形状和产品,但成本较高。
- **压铸成型**:适合大批量生产,成本较低,但精度和表面质量不如CNC。
- **冲压成型**:适用于薄壁外壳,效率高,但形状复杂度有限。
- **注塑成型**:主要用于塑料外壳,适合大规模生产,成本低。
### 3. **表面处理**
- **阳氧化**:用于铝合金外壳,提高耐腐蚀性、耐磨性和美观度。
- **电镀**:增加金属外壳的耐腐蚀性和美观性,如镀铬、镀镍。
- **喷砂处理**:增加表面粗糙度,改善手感和外观。
- **喷涂**:用于塑料或金属外壳,提供多种颜色和质感选择。
### 4. **结构设计**
- **防水设计**:通过密封圈、螺纹结构等实现防水功能。
- **散热设计**:在外壳上增加散热片或优化结构,提高散热效率。
- **防滑设计**:表面增加纹理或橡胶涂层,提高握持舒适度。
### 5. **精度要求**
- 手电筒外壳需要高精度加工,尤其是螺纹接口、电池仓等关键部位,以确保密封性和功能性。
### 6. **成本控制**
- 根据产品定位选择合适材料和工艺,平衡性能和成本。
### 7. **环保要求**
- 使用环保材料和工艺,减少对环境的影响,如无铅电镀、可回收塑料等。
### 8. **定制化需求**
- 根据客户需求,提供个性化设计,如刻字、特殊颜色或表面处理。
总之,手电筒外壳加工需要综合考虑材料、工艺、设计、成本和功能等因素,以满足不同场景和用户的需求。
m.fenghua.b2b168.com