松岗铝件加工费用 按需定制

赛钢(POM,聚)是一种具有机械性能和耐化学性的工程塑料,广泛应用于机械、汽车、电子等领域。赛钢加工的特点主要包括以下几个方面:
### 1. **良好的机械加工性**
- 赛钢易于进行车削、铣削、钻孔、锯切等机械加工,加工过程中不易产生毛刺。
- 由于其硬度较高,加工时需要使用锋利的,并保持适当的切削速度和进给量。
### 2. **尺寸稳定性好**
- 赛钢具有较低的吸水性和热膨胀系数,加工后尺寸变化小,适合制造精密零件。
- 但在高温环境下可能出现收缩或变形,需注意加工温度控制。
### 3. **耐磨性和自润滑性**
- 赛钢具有的耐磨性和自润滑性,适合制造滑动部件或摩擦零件。
- 加工时需避免过度摩擦或过热,以免影响材料性能。
### 4. **耐化学性**
- 赛钢对大多数有机溶剂、油脂和弱酸弱碱有良好的耐腐蚀性,但在强酸或强碱环境下可能发生降解。
- 加工时需避免接触腐蚀性化学品。
### 5. **热稳定性有限**
- 赛钢的熔融温度约为165-175℃,加工时需控制温度,避免过热导致材料分解。
- 高温下会释放气体,需做好通风和防护。
### 6. **表面光洁度高**
- 赛钢加工后表面光滑,适合制造外观要求较高的零件。
- 加工时可通过抛光或精细切削进一步提高表面质量。
### 7. **弹性模量高**
- 赛钢具有较高的刚性,加工时需注意避免因切削力过大导致材料开裂或变形。
### 8. **吸湿性低**
- 赛钢的吸湿性较低,加工前通常不需要进行干燥处理,但在潮湿环境中长期存放后可能需要干燥。
### 9. **环保性**
- 赛钢加工过程中可能释放,需注意环保和健康防护。
### 总结
赛钢加工具有尺寸稳定、耐磨、自润滑等优点,但也需注意其热稳定性和化学耐性限制。合理选择加工参数和工具,可以有效提高加工效率和产品质量。
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。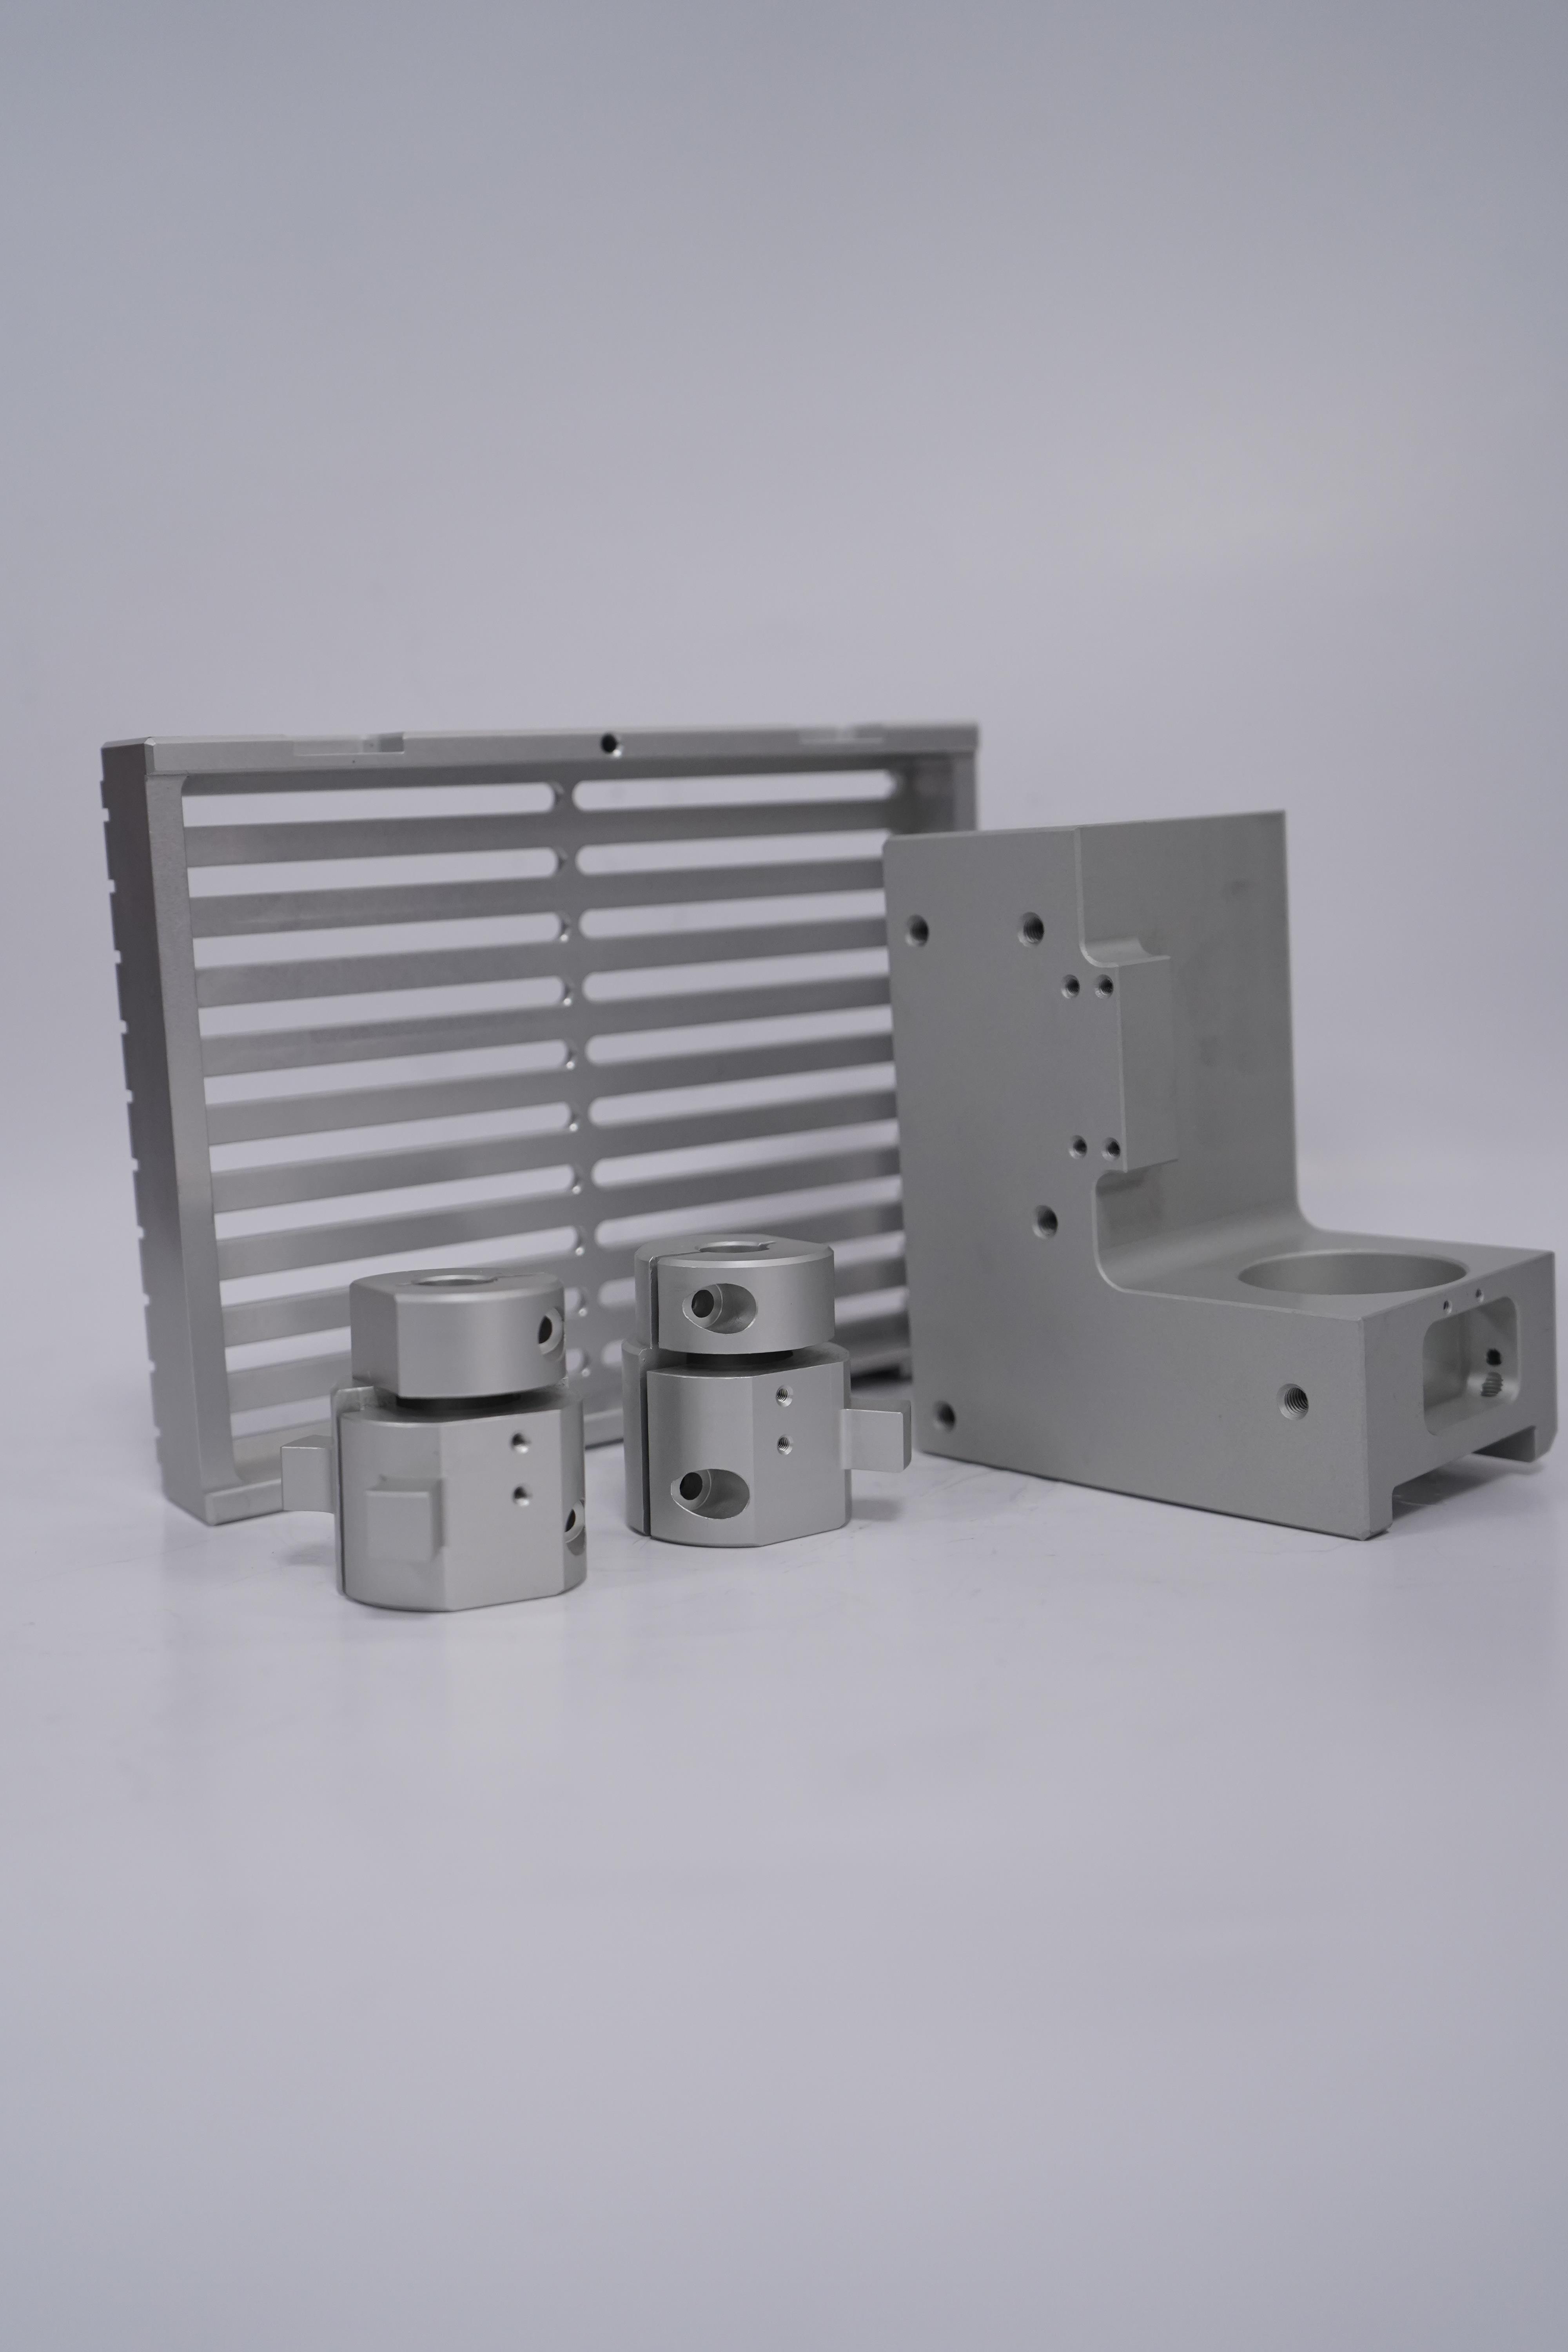
四轴零件加工是指在数控机床上通过控制四个坐标轴(通常是X、Y、Z三个直线轴和一个旋转轴,如A轴或B轴)来进行复杂零件加工的技术。与传统的三轴加工相比,四轴加工具有以下特点:
### 1. **复杂几何形状的加工能力**
- **多面加工**:四轴加工可以通过旋转轴(如A轴或B轴)实现工件的多面加工,减少装夹次数,提高加工效率。
- **曲面加工**:能够更地加工复杂曲面和轮廓,尤其是在、汽车模具等领域,四轴加工可以地处理复杂的几何形状。
### 2. **提高加工精度**
- **减少装夹误差**:四轴加工可以在一次装夹中完成多个面的加工,减少了多次装夹带来的误差,提高了零件的整体精度。
- **的表面质量**:通过旋转轴的配合,可以以更合适的角度切入工件,减少振动,从而获得的表面质量。
### 3. **提高加工效率**
- **减少工序**:四轴加工可以在一次装夹中完成多个工序,减少了传统加工中需要多次装夹和换刀的时间,提高了生产效率。
- **连续加工**:通过旋转轴的配合,可以实现连续的加工路径,减少了加工中的停顿时间。
### 4. **适用于复杂零件**
- **零件**:四轴加工特别适合加工领域中的复杂零件,如叶轮、叶片、发动机壳体等。
- **模具制造**:在模具制造中,四轴加工可以地处理复杂的型腔和曲面。
### 5. **灵活性和适应性**
- **多角度加工**:通过旋转轴,四轴加工可以从多个角度对工件进行加工,适应不同的加工需求。
- **减少夹具**:由于四轴加工可以在一次装夹中完成多个面的加工,减少了对夹具的依赖,降低了生产成本。
### 6. **编程复杂**
- **复杂的加工路径**:四轴加工的编程比三轴加工复杂,需要考虑旋转轴的运动,加工路径的规划需要更的计算。
- **后处理要求高**:四轴加工需要专门的数控编程和后处理软件,以确保生成的代码能够正确控制机床的四个轴。
### 7. **设备成本较高**
- **机床成本**:四轴数控机床比三轴机床更复杂,价格也更高。
- **维护成本**:四轴机床的维护和操作要求更高,需要更的技术人员进行维护和操作。
### 8. **应用领域广泛**
- **汽车制造**:用于加工复杂的汽车零部件,如发动机缸体、变速箱壳体等。
- **器械**:用于加工高精度的器械零件,如、牙科模具等。
- **能源行业**:用于加工涡轮叶片、泵体等复杂零件。
### 总结:
四轴零件加工通过增加一个旋转轴,显著提高了复杂零件的加工能力和效率,特别适合、汽车、模具等领域的精密加工。尽管其编程和操作较为复杂,且设备成本较高,但在处理复杂几何形状和提高加工精度方面具有显著优势。
CNC电脑锣加工(Computer Numerical Control Machining)是一种高精度、率的自动化加工技术,广泛应用于机械制造、模具加工、等领域。其特点主要包括以下几个方面:
### 1. **高精度**
- CNC电脑锣加工通过计算机控制系统控制的运动,能够实现微米级甚至更高的加工精度,满足复杂零件的高精度要求。
- 加工过程中避免了人为误差,保证了产品的一致性和稳定性。
### 2. **率**
- CNC加工可以实现多轴联动,同时完成多个工序的加工,减少了传统加工中多次装夹和换刀的时间。
- 自动化程度高,可以连续加工,大幅提高了生产效率。
### 3. **高灵活性**
- 通过编程可以快速切换加工任务,适应不同形状、尺寸和材料的加工需求。
- 能够加工复杂曲面、异形零件等传统加工难以实现的结构。
### 4. **广泛的材料适应性**
- CNC电脑锣加工可以处理多种材料,包括金属(如铝、钢、钛合金)、塑料、木材、复合材料等。
- 针对不同材料,可以选择合适的和加工参数,实现加工。
### 5. **自动化与智能化**
- CNC加工设备通常配备自动换刀系统(ATC)、自动检测系统等,进一步提高了加工的自动化水平。
- 通过CAM(计算机制造)软件,可以实现加工路径的优化和仿真,减少试错成本。
### 6. **加工一致性高**
- 由于加工过程由计算机控制,批量生产时每个零件的尺寸和形状都能保持一致,适合大规模生产。
### 7. **复杂零件加工能力强**
- CNC电脑锣加工可以完成多轴联动加工,适合加工复杂的三维曲面、腔体、孔系等结构。
- 例如,在模具制造中,可以加工出复杂的型腔和型芯。
### 8. **减少人工干预**
- 加工过程中无需人工频繁操作,降低了劳动强度,同时减少了人为失误的可能性。
### 9. **环保与节能**
- CNC加工设备通常具有较高的能源利用效率,且加工过程中产生的废料较少,符合现代制造业的环保要求。
### 10. **高成本效益**
- 虽然CNC设备的初始投资较高,但其率、高精度和低废品率能够显著降低长期生产成本。
### 总结
CNC电脑锣加工以其高精度、率、高灵活性和强大的复杂零件加工能力,成为现代制造业中的加工方式。随着技术的不断发展,CNC加工将进一步向智能化、集成化方向发展,为制造业带来更大的价值。
机床零件加工的特点主要体现在以下几个方面:
1. **高精度要求**:机床零件通常用于高精度的机械设备中,因此加工过程中对尺寸精度、形状精度和位置精度的要求高。公差范围通常较小,以确保零件的互换性和设备的整体性能。
2. **复杂几何形状**:机床零件往往具有复杂的几何形状,如曲面、孔、槽、螺纹等。加工过程中需要使用多种加工方法(如车削、铣削、磨削、钻削等)和夹具来确保形状的准确性。
3. **高表面质量**:机床零件的表面粗糙度要求较高,以确保零件的耐磨性、耐腐蚀性和配合精度。通常需要通过精加工或表面处理(如研磨、抛光、热处理等)来达到所需的表面质量。
4. **材料多样性**:机床零件加工涉及多种材料,包括碳钢、合金钢、不锈钢、铸铁、铝合金、铜合金等。不同材料的加工性能和切削参数各不相同,因此需要根据材料特性选择合适的和加工工艺。
5. **大批量生产与单件小批量生产并存**:机床零件加工既有大批量生产的情况,如标准件、通用件的生产,也有单件小批量生产的情况,如定制化或特殊用途的零件。不同的生产规模对加工工艺、设备和生产组织有不同的要求。
6. **工艺复杂、工序多**:机床零件的加工通常需要经过多道工序,包括粗加工、半精加工、精加工、热处理、表面处理等。每道工序都需要严格控制,以确保终零件的质量。
7. **设备和工装夹具的使用**:为了提高加工效率和精度,机床零件加工中常使用机床、数控机床以及的工装夹具。这些设备和夹具能够提高加工的稳定性和一致性。
8. **高自动化程度**:随着数控技术(CNC)的发展,机床零件加工越来越多地采用数控机床和自动化生产线,以提高加工精度、效率和一致性,减少人为误差。
9. **严格的质量控制**:机床零件加工过程中需要进行严格的质量控制,包括尺寸检测、形状检测、表面粗糙度检测、材料性能检测等。通常使用三坐标测量机、投影仪、粗糙度仪等精密测量设备进行检测。
10. **长生产周期**:由于机床零件的加工工艺复杂、工序多,且需要进行多次检测和验证,因此生产周期相对较长。特别是在高精度零件的加工中,可能需要反复调整和修正。
总的来说,机床零件加工具有高精度、高复杂性、高表面质量要求等特点,需要综合运用多种加工技术和设备,并进行严格的质量控制,以确保零件的性能和使用寿命。
非标王金件加工是指根据客户需求定制生产的非标准金属零部件加工。其特点主要包括以下几个方面:
### 1. **定制化程度高**
- 非标王金件加工完全根据客户的具体需求进行设计和生产,没有固定的标准规格,能够满足客户的个性化需求。
- 适用于特殊行业或特定设备的零部件制造。
### 2. **加工工艺复杂**
- 由于非标件的设计多样,加工过程中可能需要多种工艺的结合,如车削、铣削、磨削、钻孔、焊接、热处理等。
- 对加工设备和技术的要求较高,需要具备较高的工艺水平。
### 3. **材料多样性**
- 非标王金件加工可以使用多种金属材料,如不锈钢、铝合金、铜合金、钛合金等,具体选择取决于客户的需求和使用环境。
- 不同材料的加工难度和工艺要求不同,需要针对性地选择加工方式。
### 4. **精度要求高**
- 非标件通常用于精密设备或特殊场景,对尺寸精度、表面光洁度和形位公差的要求较高。
- 需要借助高精度加工设备和检测工具来保证产品质量。
### 5. **生产周期较长**
- 由于非标件需要从设计到生产的全过程定制,且加工工艺复杂,生产周期通常比标准件更长。
- 需要与客户充分沟通,确保设计和加工符合要求。
### 6. **成本较高**
- 非标件加工需要投入更多的设计、工艺开发和生产资源,因此成本通常高于标准件。
- 小批量生产时,单件成本较高。
### 7. **灵活性强**
- 非标王金件加工可以根据客户的需求随时调整设计和工艺,具有较强的灵活性。
- 适用于研发阶段或特殊应用场景。
### 8. **质量要求严格**
- 非标件通常用于关键设备或特殊领域,对质量的要求严格,需要经过严格的检测和测试。
### 9. **技术含量高**
- 非标件加工需要结合机械设计、材料科学、加工工艺等多方面的知识,技术含量较高。
- 需要具备丰富的经验和的技术团队。
### 10. **应用范围广**
- 非标王金件广泛应用于、汽车制造、器械、电子设备、模具制造等多个行业。
总之,非标王金件加工具有高度定制化、工艺复杂、精度要求高等特点,能够满足客户的特殊需求,但也需要较高的技术水平和资源投入。
m.fenghua.b2b168.com