山西五轴联动加工费用 技术成熟 瑞通精密

钛合金CNC加工具有以下特点:
### 1. **高强度与轻质**
- 钛合金具有的强度重量比,密度低但强度高,适合制造轻量化但要求高强度的零件。
### 2. **耐腐蚀性**
- 钛合金具有好的耐腐蚀性,尤其是在氧化性和氯化物环境中,适合用于、化工和器械等领域。
### 3. **高熔点与热稳定性**
- 钛合金的熔点较高(约1668°C),在高温下仍能保持稳定的机械性能,适合高温环境下的应用。
### 4. **加工难度大**
- 钛合金的导热性差,加工时容易产生高温,导致磨损快。
- 钛合金的弹性模量低,加工时容易发生弹性变形,影响加工精度。
- 钛合金的化学活性高,容易与材料发生化学反应,加剧磨损。
### 5. **要求高**
- 需要使用高硬度、耐磨性好的材料(如硬质合金或涂层)。
- 几何形状和切削参数需要优化,以减少热量积累和磨损。
### 6. **切削液选择**
- 需要选择适合的切削液,以降低加工温度并减少磨损。
- 切削液应具有良好的冷却和润滑性能,同时避免与钛合金发生化学反应。
### 7. **加工成本高**
- 由于加工难度大、损耗快,钛合金CNC加工的成本较高。
- 需要的设备和技术人员,进一步增加了成本。
### 8. **表面质量要求高**
- 钛合金加工后表面容易产生硬化层和残余应力,需要通过后续处理(如喷砂、抛光或热处理)改善表面质量。
### 9. **应用领域广泛**
- :制造发动机部件、机身结构等。
- 器械:用于植入物(如、牙科种植体)等。
- 化工设备:用于耐腐蚀的管道、阀门等。
### 10. **环保性**
- 钛合金可回收利用,,但加工过程中需要注意减少废料和污染。
总之,钛合金CNC加工虽然难度大、成本高,但其的性能使其在高科技和制造领域具有的地位。
五轴联动加工是一种的数控加工技术,具有以下特点:
### 1. **高精度和复杂形状加工能力**
- 五轴联动加工可以在一次装夹中完成复杂曲面的加工,减少了多次装夹带来的误差,提高了加工精度。
- 适用于加工、汽车、模具等领域中的复杂几何形状零件。
### 2. **减少装夹次数**
- 五轴机床可以在多个方向上进行加工,减少了工件的装夹次数,提高了生产效率。
- 减少了因多次装夹导致的定位误差,提高了加工一致性。
### 3. **更短的路径**
- 五轴联动可以通过调整角度,优化路径,减少空行程,提高加工效率。
- 能够使用更短的进行加工,提高刚性和加工稳定性。
### 4. **的表面质量**
- 通过调整与工件的相对角度,可以保持与加工表面的接触,减少振动,提高表面光洁度。
- 适用于高表面质量要求的零件加工。
### 5. **灵活性强**
- 五轴机床可以在多个方向上旋转和移动,适应不同形状和尺寸的工件加工需求。
- 能够加工传统三轴机床无法完成的复杂结构。
### 6. **节省时间和成本**
- 减少了加工步骤和装夹时间,缩短了生产周期。
- 降低了人工干预和设备的使用,节省了成本。
### 7. **适用范围广**
- 广泛应用于、汽车、能源、器械、模具制造等领域。
- 特别适合加工叶片、叶轮、复杂模具等高难度零件。
### 8. **技术门槛高**
- 五轴联动加工对机床、编程和操作人员的技术要求较高,需要的软件和技能支持。
- 编程复杂,需要优化路径以避免碰撞和干涉。
### 9. **高投资成本**
- 五轴机床的采购和维护成本较高,适合高附加值产品的加工。
总之,五轴联动加工以其高精度、率和高灵活性,成为现代制造业中的重要技术,尤其适用于复杂零件的加工需求。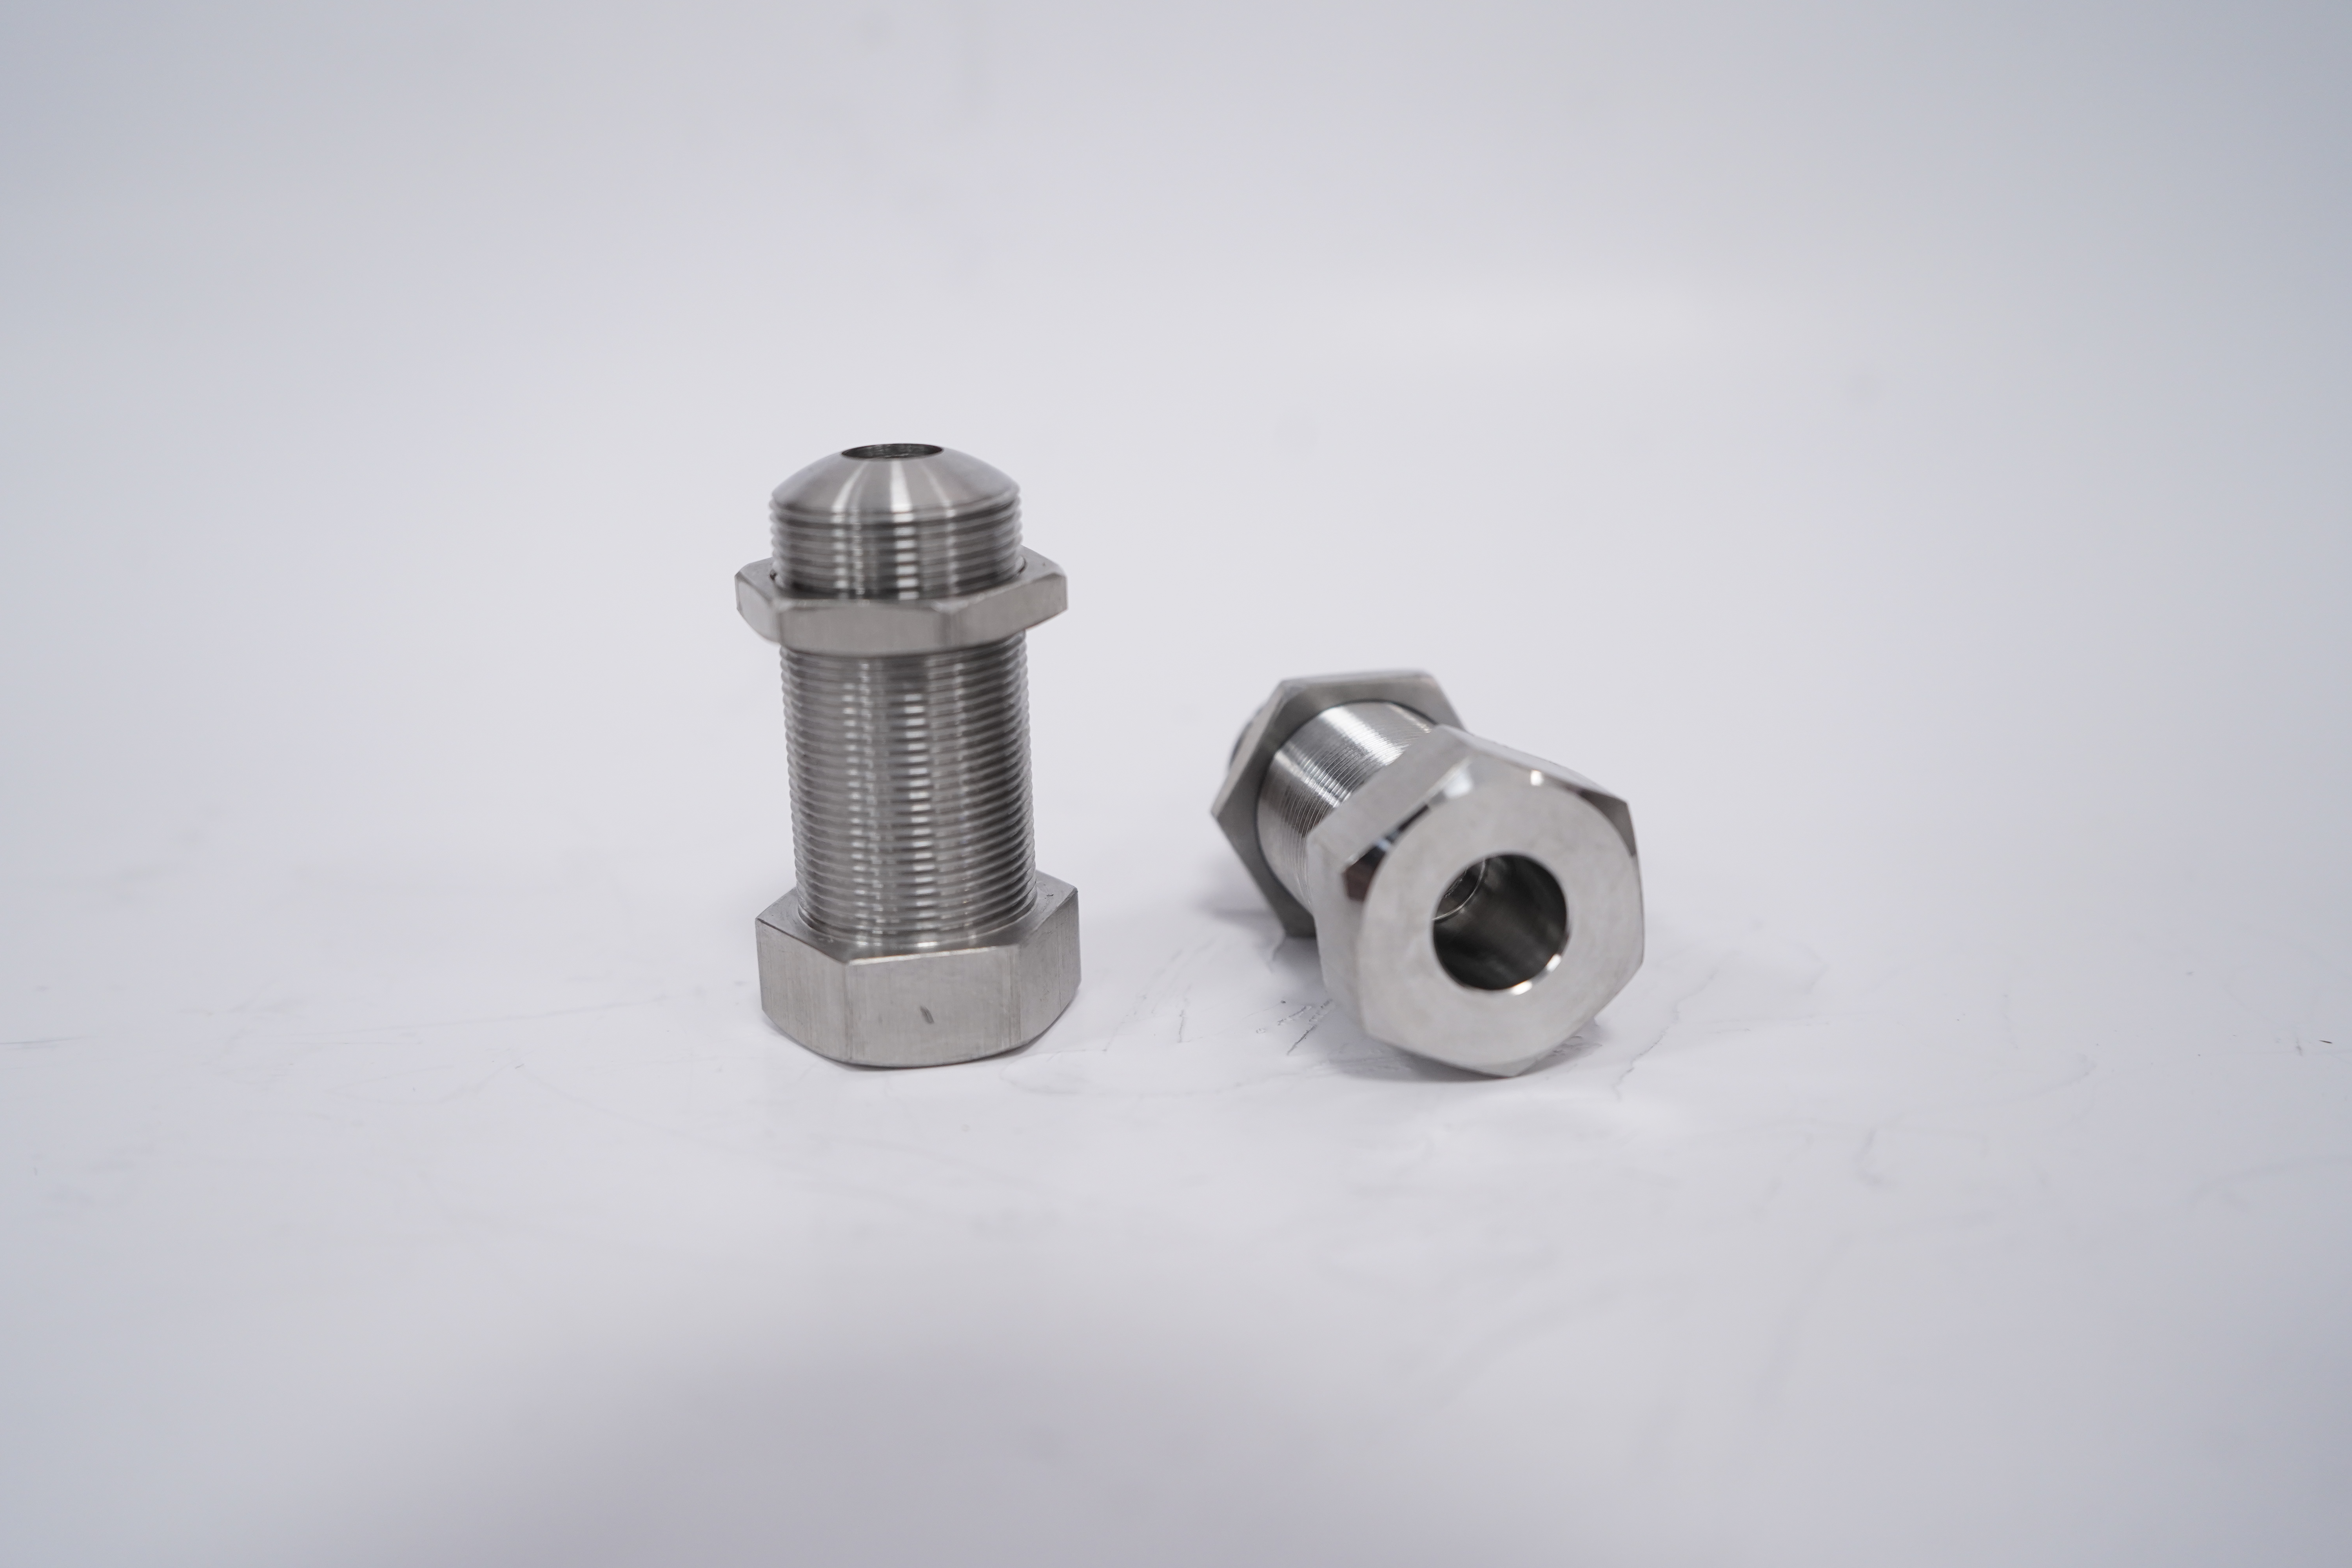
零部件机加工是指通过机械设备对原材料进行切削、磨削、钻孔、铣削等加工过程,以获得符合设计要求的零部件。其特点主要包括以下几个方面:
### 1. **高精度**
- 机加工能够实现高精度的尺寸控制,通常可以达到微米级别的精度,满足精密零部件的要求。
- 通过数控机床(CNC)等技术,可以进一步提升加工精度和一致性。
### 2. **灵活性**
- 机加工适用于多种材料和形状,可以根据不同的设计需求进行定制化加工。
- 能够处理复杂几何形状的零部件,如曲面、螺纹、孔洞等。
### 3. **材料适应性广**
- 机加工适用于多种材料,包括金属(如钢、铝、铜等)、塑料、复合材料等。
- 不同材料的加工工艺和选择会有所不同,但机加工能够灵活应对。
### 4. **生产效率高**
- 对于批量生产,机加工可以通过自动化设备(如CNC机床)实现、连续的生产。
- 通过优化加工工艺和选择,可以进一步提高生产效率。
### 5. **表面质量好**
- 机加工可以获得较高的表面光洁度,减少后续的表面处理工序。
- 通过精加工和抛光等工艺,可以进一步提升零部件的外观和性能。
### 6. **成本控制**
- 对于小批量或单件生产,机加工具有较低的开模成本,适合定制化需求。
- 对于大批量生产,通过优化工艺和设备,可以降低单位成本。
### 7. **工艺复杂**
- 机加工涉及多种工艺和设备的组合,如车削、铣削、磨削、钻孔等,需要较高的技术水平和经验。
- 工艺参数的设置(如切削速度、进给量、选择等)对加工质量和效率有重要影响。
### 8. **可重复性强**
- 通过数控技术和标准化工艺,机加工能够保证零部件的一致性和可重复性。
- 适合对精度和一致性要求较高的行业,如、汽车制造等。
### 9. **环境污染较少**
- 相比铸造、锻造等工艺,机加工产生的废料较少,且多为可回收的金属屑,环境污染较小。
- 但需要注意切削液和冷却剂的使用和处理,以减少对环境的影响。
### 10. **设备投资大**
- 高精度机加工设备(如CNC机床)的购置和维护成本较高,需要较大的初期投资。
- 设备的更新换代速度较快,需要持续投入以保持技术竞争力。
### 总结
零部件机加工具有高精度、灵活性、材料适应性强等特点,广泛应用于制造业的各个领域。尽管设备投资和工艺复杂性较高,但其、可重复和量的特点使其成为现代制造业的加工方式。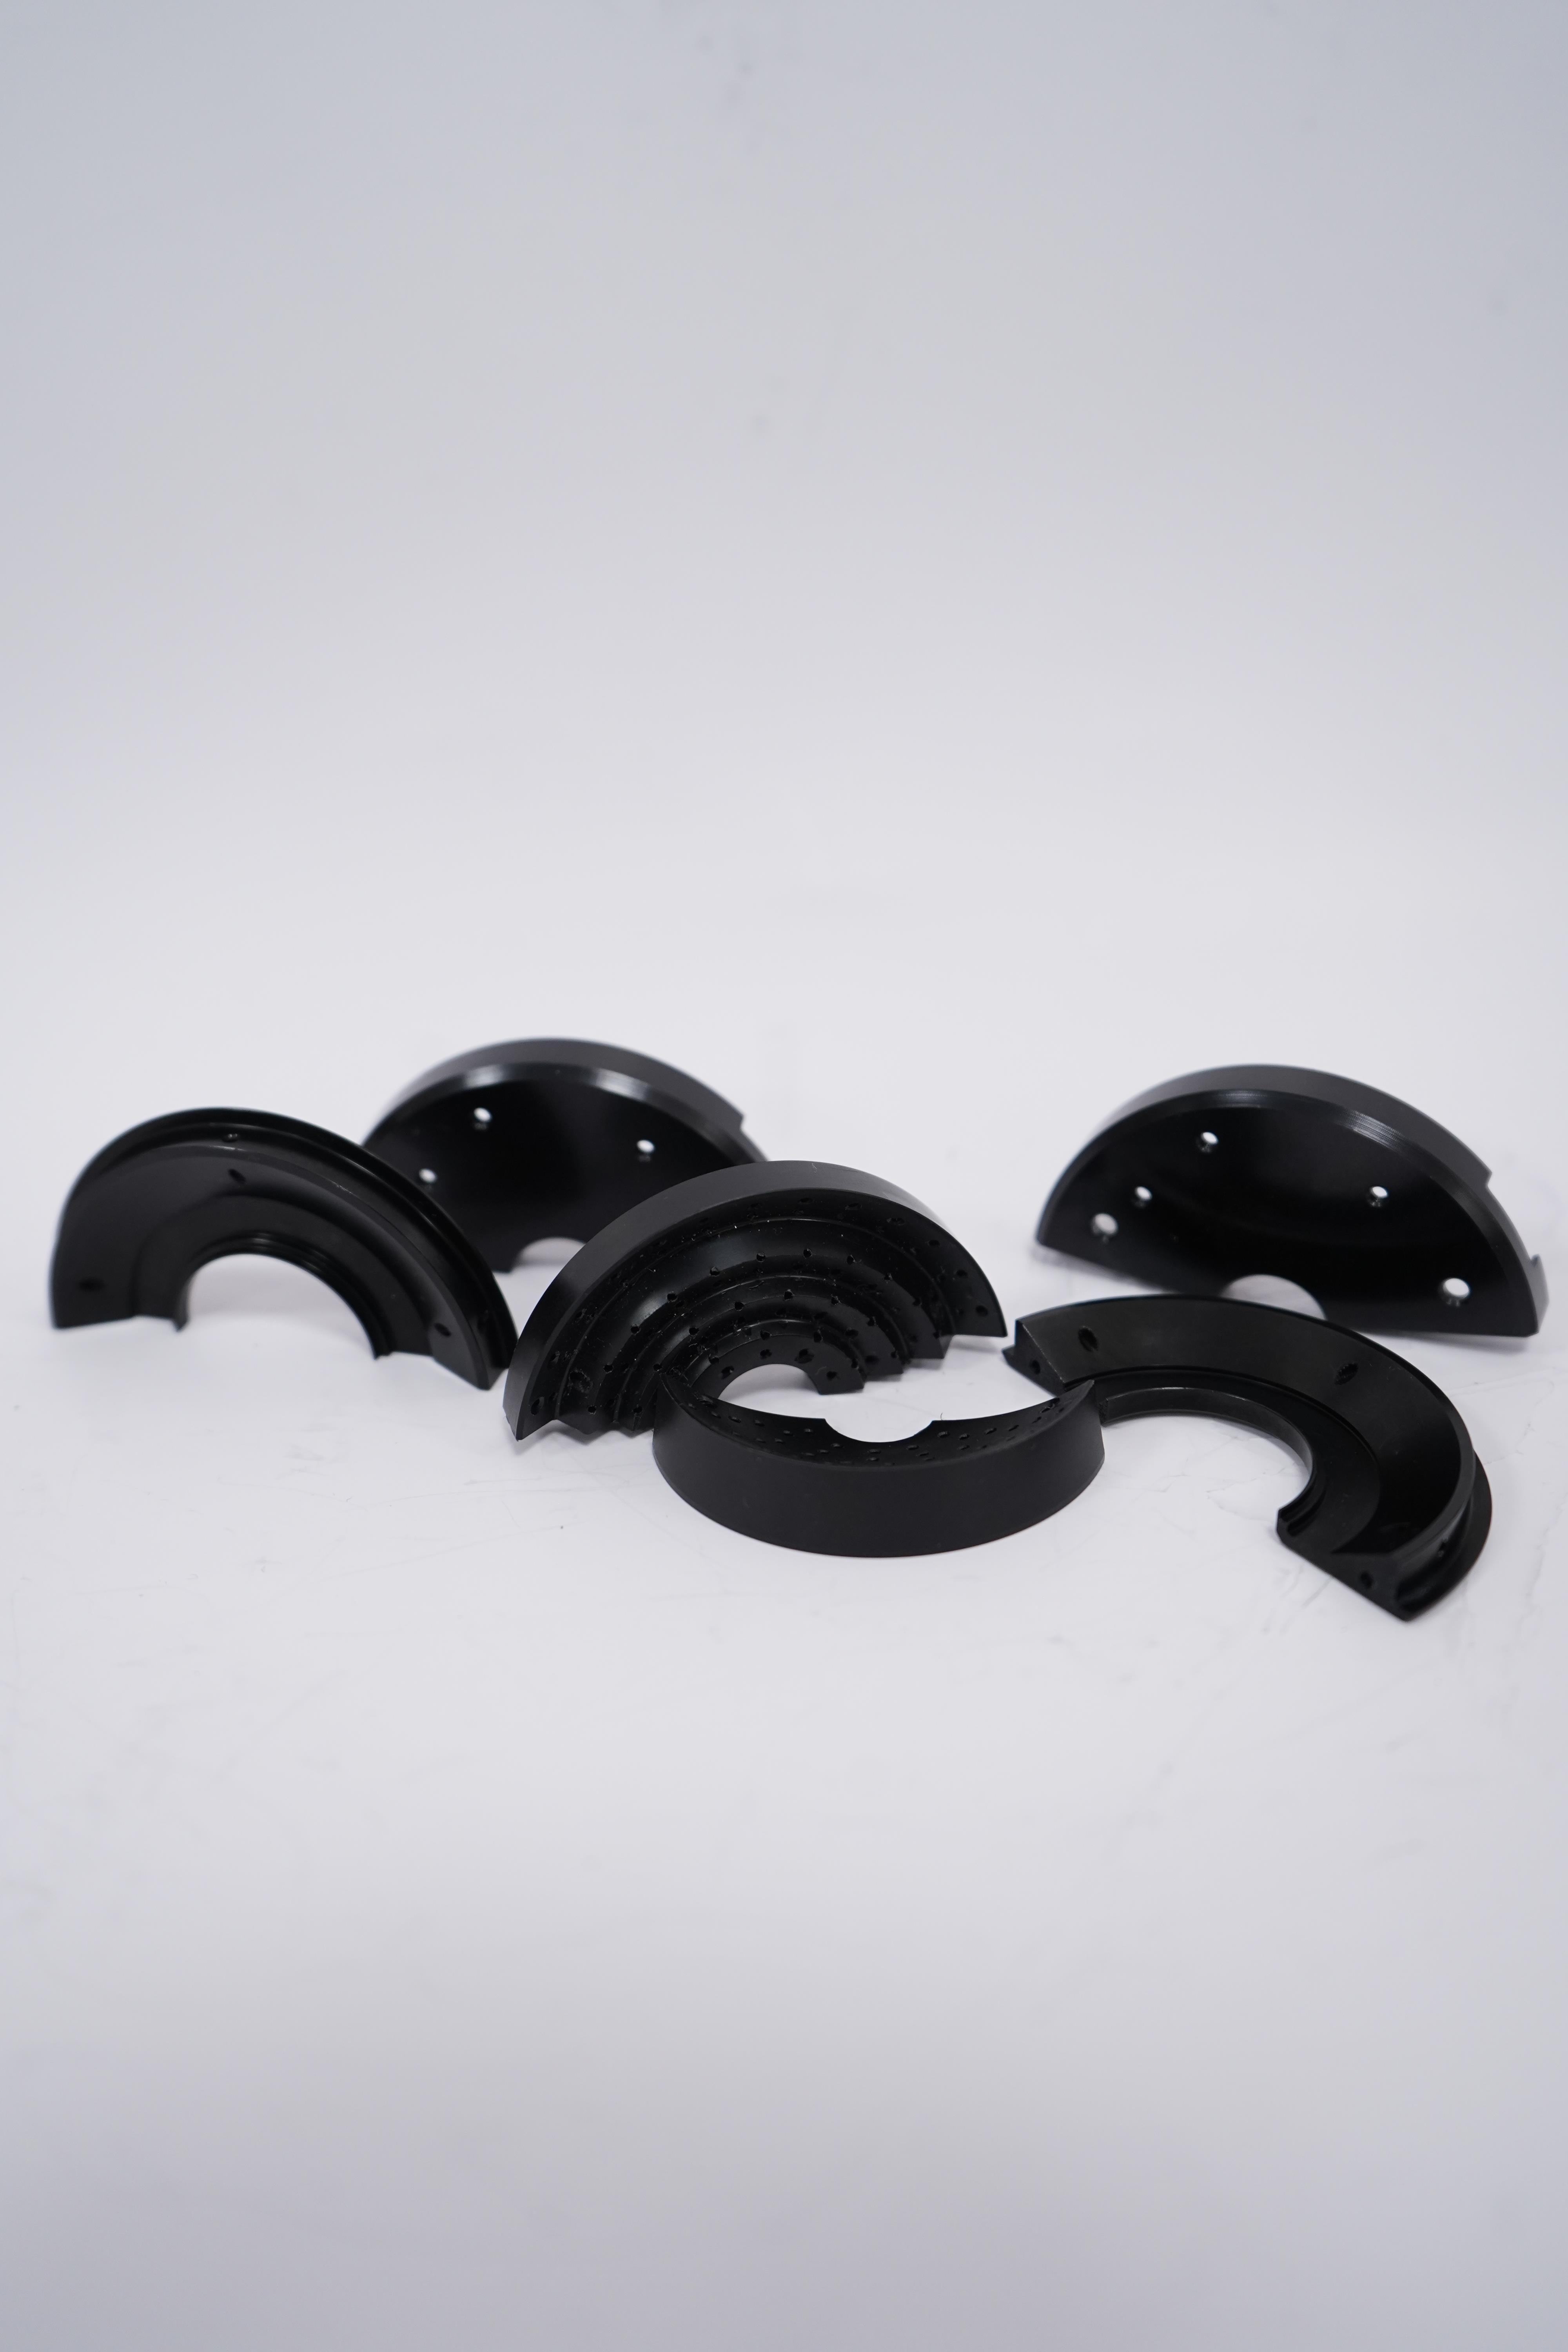
车铣复合加工是一种的制造技术,结合了车削和铣削两种加工方式,具有以下特点:
### 1. **性**
- **一次装夹完成多道工序**:工件只需一次装夹,即可完成车削、铣削、钻孔、攻丝等多种加工工序,减少了装夹次数和时间,提高了加工效率。
- **减少工序转换**:传统加工需要多次装夹和工序转换,而车铣复合加工可以在同一台设备上完成,缩短了生产周期。
### 2. **高精度**
- **减少装夹误差**:由于工件只需一次装夹,避免了多次装夹带来的定位误差,提高了加工精度和一致性。
- **动态补偿功能**:现代车铣复合机床通常配备高精度数控系统和动态补偿功能,能够实时调整加工参数,确保加工精度。
### 3. **灵活性**
- **复杂零件加工**:车铣复合加工可以处理复杂形状的零件,如带有曲面、斜孔、异形槽等特征的工件,传统单一加工方式难以完成。
- **多轴联动**:车铣复合机床通常配备多轴(如4轴、5轴甚至更多),能够实现多轴联动加工,扩展了加工范围和灵活性。
### 4. **节约成本**
- **减少设备投资**:传统加工需要多台设备(如车床、铣床等),而车铣复合加工只需要一台设备,降低了设备采购和维护成本。
- **减少人工成本**:由于自动化程度高,减少了人工干预和操作,降低了人工成本。
### 5. **材料利用率高**
- **近净成形加工**:车铣复合加工可以实现近净成形加工,减少材料浪费,提高材料利用率。
- **减少毛坯余量**:由于加工精度高,毛坯余量可以设计得更小,进一步节约材料。
### 6. **适应性强**
- **多种材料加工**:车铣复合加工适用于多种材料,包括金属、塑料、复合材料等,适用范围广。
- **小批量、多品种生产**:特别适合小批量、多品种的生产模式,能够快速切换加工任务,适应市场需求变化。
### 7. **智能化**
- **数控系统支持**:现代车铣复合机床通常配备的数控系统,支持自动编程、仿真和优化,提高了加工过程的智能化水平。
- **自动化集成**:可以与其他自动化设备(如机器人、自动送料系统等)集成,实现无人化或半无人化生产。
### 8. **环保性**
- **减少能耗**:由于减少了设备数量和加工时间,车铣复合加工在能耗方面更加环保。
- **减少废料**:高精度加工减少了废料产生,降低了环境污染。
### 总结
车铣复合加工以其、高精度、灵活性强、节约成本等特点,在现代制造业中得到了广泛应用,特别适合复杂零件加工和高精度要求的生产场景。随着数控技术和自动化技术的不断发展,车铣复合加工的应用前景将更加广阔。
不锈钢304是一种常用的奥氏体不锈钢,具有良好的耐腐蚀性、耐热性和加工性能。以下是其加工特点的详细说明:
### 1. **良好的可加工性**
- **切削加工**:304不锈钢的切削性能较好,但在加工时容易产生加工硬化,因此需要选择合适的材料和切削参数。通常建议使用硬质合金,并保持较低的切削速度和较大的进给量。
- **冷加工**:304不锈钢具有良好的冷加工性能,可以通过冷轧、冷拔、冷弯等方式进行成型。但在冷加工过程中,材料会逐渐硬化,可能需要中间退火处理以恢复其塑性。
### 2. **焊接性能**
- 304不锈钢具有的焊接性能,可以采用多种焊接方法,如TIG(钨惰性气体保护焊)、MIG(金属惰性气体保护焊)、焊条电弧焊等。
- 焊接后无需进行热处理,但焊接区域可能会出现晶间腐蚀倾向,因此建议使用低碳型304L不锈钢或进行焊后固溶处理。
### 3. **耐腐蚀性**
- 304不锈钢在大多数环境中具有良好的耐腐蚀性,尤其是在氧化性介质中表现。但在含氯离子的环境中(如海水或盐水),可能会发生点蚀或应力腐蚀开裂。
- 加工过程中需注意避免与碳钢接触,以防止铁污染导致锈蚀。
### 4. **耐热性**
- 304不锈钢在高温下仍能保持良好的机械性能,适用于800°C以下的温度环境。但在高温下长期使用时,可能会发生碳化物析出,影响其耐腐蚀性。
### 5. **表面处理**
- 304不锈钢可以通过抛光、拉丝、喷砂等方式进行表面处理,以获得不同的外观效果。
- 在加工过程中,需注意避免表面划伤或污染,以保持其美观和耐腐蚀性。
### 6. **加工硬化倾向**
- 304不锈钢在加工过程中容易发生加工硬化,尤其是在冷加工或切削加工时。加工硬化会增加材料的强度和硬度,但也会降低其塑性。因此,在加工过程中可能需要多次退火处理以恢复其可加工性。
### 7. **磁性**
- 304不锈钢在退火状态下是无磁性的,但在冷加工后可能会表现出轻微的磁性。
### 8. **环保性**
- 304不锈钢是一种环保材料,可回收利用,符合可持续发展的要求。
### 总结
不锈钢304因其的综合性能,广泛应用于食品工业、化工设备、器械、建筑装饰等领域。在加工过程中,需注意其加工硬化倾向和耐腐蚀性要求,合理选择加工工艺和参数,以确保产品质量和性能。
非标机加工零件是指根据客户的特定需求,定制化设计和生产的机械零件,与标准化零件相比,具有以下特点:
### 1. **定制化设计**
- 非标零件完全根据客户的需求进行设计,形状、尺寸、材料、精度等均可定制,满足特定功能或应用场景。
### 2. **灵活性高**
- 非标零件不受标准化限制,可以根据实际需求调整设计,适应不同的设备或工艺要求。
### 3. **工艺复杂**
- 由于非标零件的形状和结构可能较为复杂,加工工艺通常比标准化零件更复杂,可能需要多种加工方法(如车削、铣削、磨削、线切割等)组合完成。
### 4. **材料多样**
- 非标零件可以根据性能要求选择不同材料,如金属(钢、铝、铜等)、塑料、复合材料等,以满足强度、耐腐蚀性、重量等特定需求。
### 5. **精度要求高**
- 非标零件通常用于特定设备或精密仪器,对尺寸精度、表面粗糙度等要求较高,可能需要精密加工设备和严格的检测流程。
### 6. **生产周期较长**
- 由于需要从设计到加工的全流程定制,非标零件的生产周期通常比标准化零件更长。
### 7. **成本较高**
- 定制化设计、复杂工艺和材料选择使得非标零件的生产成本较高,尤其是小批量生产时,单件成本可能显著增加。
### 8. **应用领域广泛**
- 非标零件广泛应用于、汽车制造、器械、电子设备、工业自动化等领域,满足特殊功能或创新设计的需求。
### 9. **依赖设计能力**
- 非标零件的设计与加工高度依赖工程师的技术能力和经验,需要综合考虑功能、工艺、成本等因素。
### 10. **小批量生产**
- 非标零件通常为小批量或单件生产,适合客户对特定零件的需求,而非大规模标准化生产。
总之,非标机加工零件以其定制化、灵活性和高精度等特点,满足了特殊应用场景的需求,但也伴随着较高的成本和较长的生产周期。
m.fenghua.b2b168.com