北京CNC精密加工价格 瑞通精密 技术成熟

CNC五轴加工是一种的数控加工技术,具有以下特点:
### 1. **高精度和复杂形状加工能力**
- 五轴加工可以在一次装夹中完成复杂曲面的加工,减少了多次装夹带来的误差,提高了加工精度。
- 适用于、汽车、模具等领域的高精度零件制造。
### 2. **多轴联动**
- 五轴机床可以实现X、Y、Z三个线性轴以及两个旋转轴(A、B或C轴)的联动,使能够从角度接近工件。
- 这种联动能力可以加工出传统三轴机床无法完成的复杂几何形状。
### 3. **减少装夹次数**
- 传统加工中,复杂零件可能需要多次装夹,而五轴加工可以在一次装夹中完成多个面的加工,提高了效率并减少了误差。
### 4. **提高加工效率**
- 通过优化路径,五轴加工可以减少空走时间,同时使用更短的,提高切削速度和稳定性。
- 适用于大批量生产和率加工需求。
### 5. **的表面质量**
- 五轴加工可以通过调整角度,使切削力更均匀分布,减少振动和磨损,从而获得的表面质量。
### 6. **适用材料广泛**
- 五轴加工可以处理多种材料,包括金属、塑料、复合材料等,适用于不业的加工需求。
### 7. **高灵活性和适应性**
- 五轴加工适用于多种复杂零件,如叶轮、涡轮叶片、模具等,具有高度的灵活性和适应性。
### 8. **高成本和技术要求**
- 五轴机床价格较高,同时对操作人员的技术要求也较高,需要具备的编程和操作能力。
### 9. **优化的路径**
- 五轴加工可以通过优化路径,减少干涉和碰撞风险,提高加工安全性。
### 10. **广泛应用领域**
- 五轴加工在、器械、能源、汽车等制造领域有广泛应用,是复杂零件加工的重要技术手段。
总之,CNC五轴加工以其高精度、率和高灵活性,成为现代制造业中的技术。
不锈钢304是一种常用的奥氏体不锈钢,具有良好的耐腐蚀性、耐热性和加工性能。以下是其加工特点的详细说明:
### 1. **良好的可加工性**
- **切削加工**:304不锈钢的切削性能较好,但在加工时容易产生加工硬化,因此需要选择合适的材料和切削参数。通常建议使用硬质合金,并保持较低的切削速度和较大的进给量。
- **冷加工**:304不锈钢具有良好的冷加工性能,可以通过冷轧、冷拔、冷弯等方式进行成型。但在冷加工过程中,材料会逐渐硬化,可能需要中间退火处理以恢复其塑性。
### 2. **焊接性能**
- 304不锈钢具有的焊接性能,可以采用多种焊接方法,如TIG(钨惰性气体保护焊)、MIG(金属惰性气体保护焊)、焊条电弧焊等。
- 焊接后无需进行热处理,但焊接区域可能会出现晶间腐蚀倾向,因此建议使用低碳型304L不锈钢或进行焊后固溶处理。
### 3. **耐腐蚀性**
- 304不锈钢在大多数环境中具有良好的耐腐蚀性,尤其是在氧化性介质中表现。但在含氯离子的环境中(如海水或盐水),可能会发生点蚀或应力腐蚀开裂。
- 加工过程中需注意避免与碳钢接触,以防止铁污染导致锈蚀。
### 4. **耐热性**
- 304不锈钢在高温下仍能保持良好的机械性能,适用于800°C以下的温度环境。但在高温下长期使用时,可能会发生碳化物析出,影响其耐腐蚀性。
### 5. **表面处理**
- 304不锈钢可以通过抛光、拉丝、喷砂等方式进行表面处理,以获得不同的外观效果。
- 在加工过程中,需注意避免表面划伤或污染,以保持其美观和耐腐蚀性。
### 6. **加工硬化倾向**
- 304不锈钢在加工过程中容易发生加工硬化,尤其是在冷加工或切削加工时。加工硬化会增加材料的强度和硬度,但也会降低其塑性。因此,在加工过程中可能需要多次退火处理以恢复其可加工性。
### 7. **磁性**
- 304不锈钢在退火状态下是无磁性的,但在冷加工后可能会表现出轻微的磁性。
### 8. **环保性**
- 304不锈钢是一种环保材料,可回收利用,符合可持续发展的要求。
### 总结
不锈钢304因其的综合性能,广泛应用于食品工业、化工设备、器械、建筑装饰等领域。在加工过程中,需注意其加工硬化倾向和耐腐蚀性要求,合理选择加工工艺和参数,以确保产品质量和性能。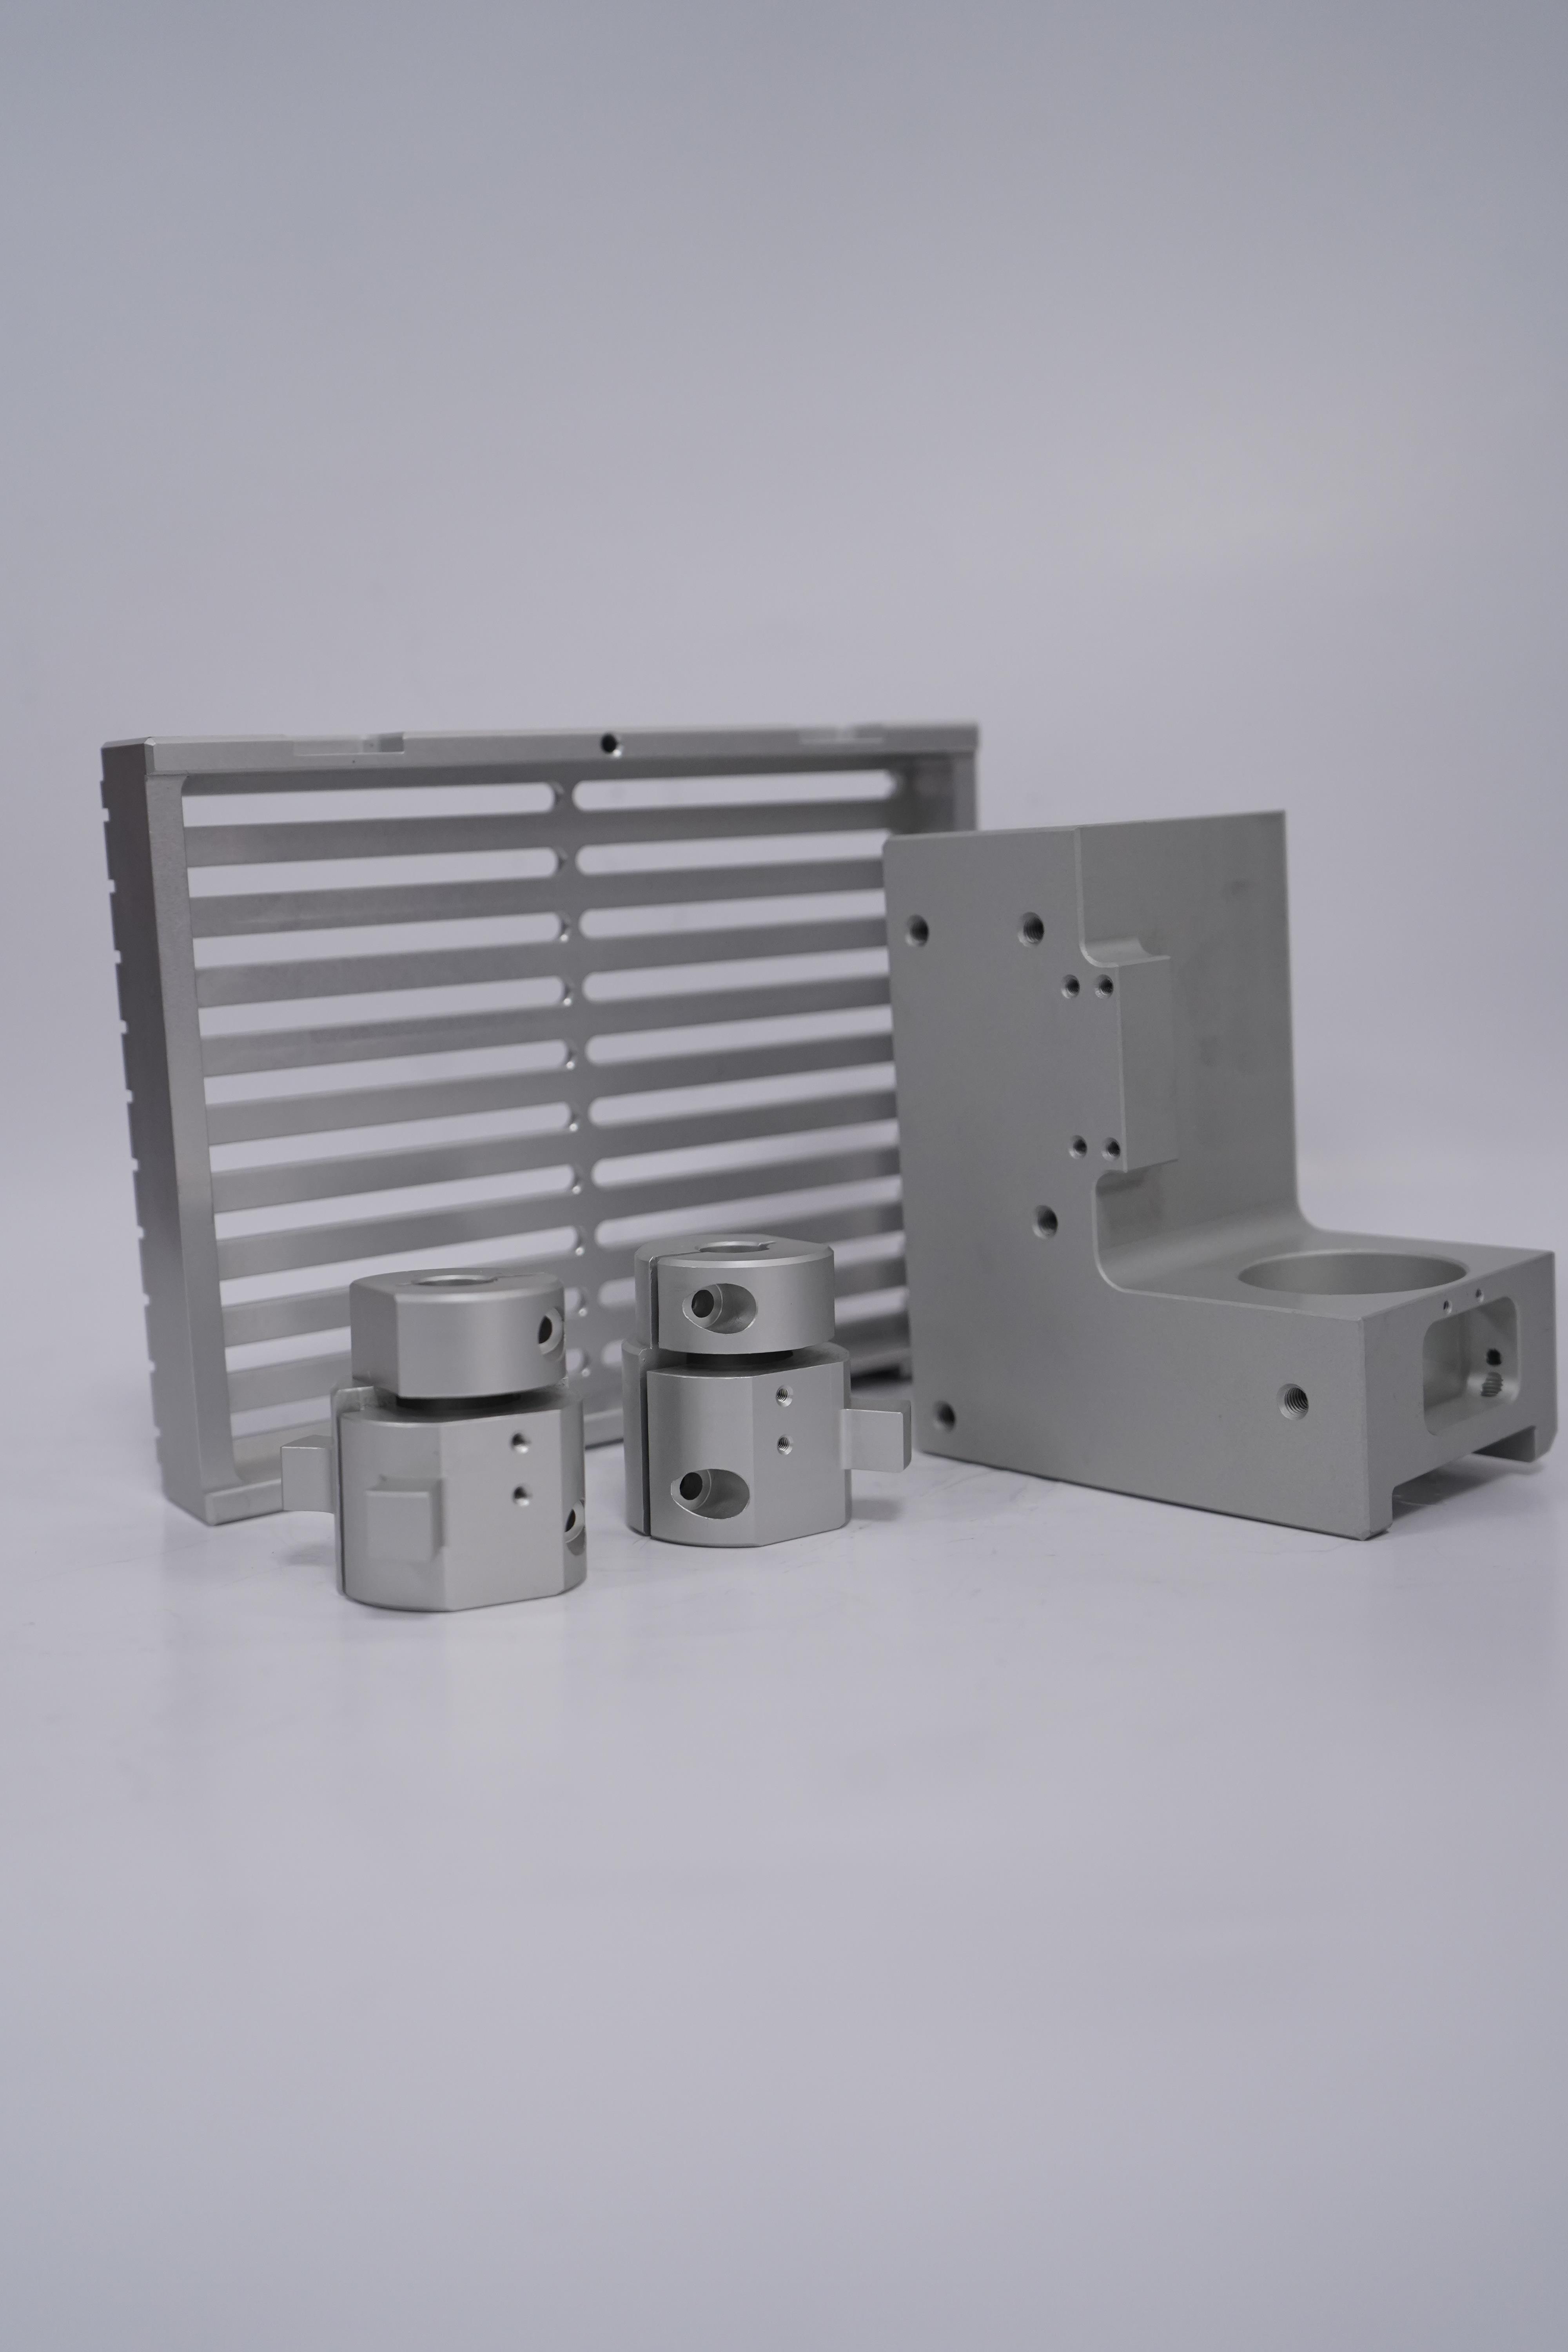
数控车床加工是一种高精度、率的加工方式,具有以下特点:
### 1. **高精度与高重复性**
- 数控车床通过计算机程序控制,能够实现高精度的加工,误差通常在微米级别。
- 重复加工时,精度和一致性高,适合大批量生产。
### 2. **加工效率高**
- 数控车床可以自动完成复杂的加工工序,减少人工干预,提高生产效率。
- 通过优化程序,可以实现多工序一次性加工,减少装夹次数。
### 3. **适应性强**
- 可以加工复杂形状的零件,如曲面、螺纹、锥面等。
- 通过更换和调整程序,可以适应不同材料和不同工艺要求的加工。
### 4. **自动化程度高**
- 数控车床可以实现自动换刀、自动测量、自动补偿等功能,减少人工操作。
- 与自动化生产线集成,可以实现无人化生产。
### 5. **灵活性强**
- 通过修改程序即可实现不同零件的加工,适合小批量、多品种的生产需求。
- 可以快速响应设计变更,缩短产品开发周期。
### 6. **减少人为误差**
- 加工过程由程序控制,减少了人为操作带来的误差,提高了产品质量。
### 7. **可加工复杂零件**
- 数控车床可以实现多轴联动,加工复杂的几何形状,如螺旋槽、异形曲面等。
### 8. **材料适应范围广**
- 可以加工金属材料(如钢、铝、铜等)以及部分非金属材料(如塑料、复合材料等)。
### 9. **加工成本优化**
- 虽然初期设备投资较高,但长期来看,数控车床可以减少人工成本、材料浪费和加工时间,从而降低整体成本。
### 10. **易于实现信息化管理**
- 数控车床可以与计算机设计(CAD)和计算机制造(CAM)系统集成,实现生产过程的数字化和信息化管理。
### 11. **环保与节能**
- 数控车床的加工过程更加,减少了材料浪费和能源消耗,符合绿色制造的要求。
### 12. **操作技术要求高**
- 需要操作人员具备一定的编程和机械加工知识,对技术人员的能力要求较高。
总之,数控车床加工以其高精度、率和灵活性,在现代制造业中占据重要地位,广泛应用于、汽车、模具、电子等领域。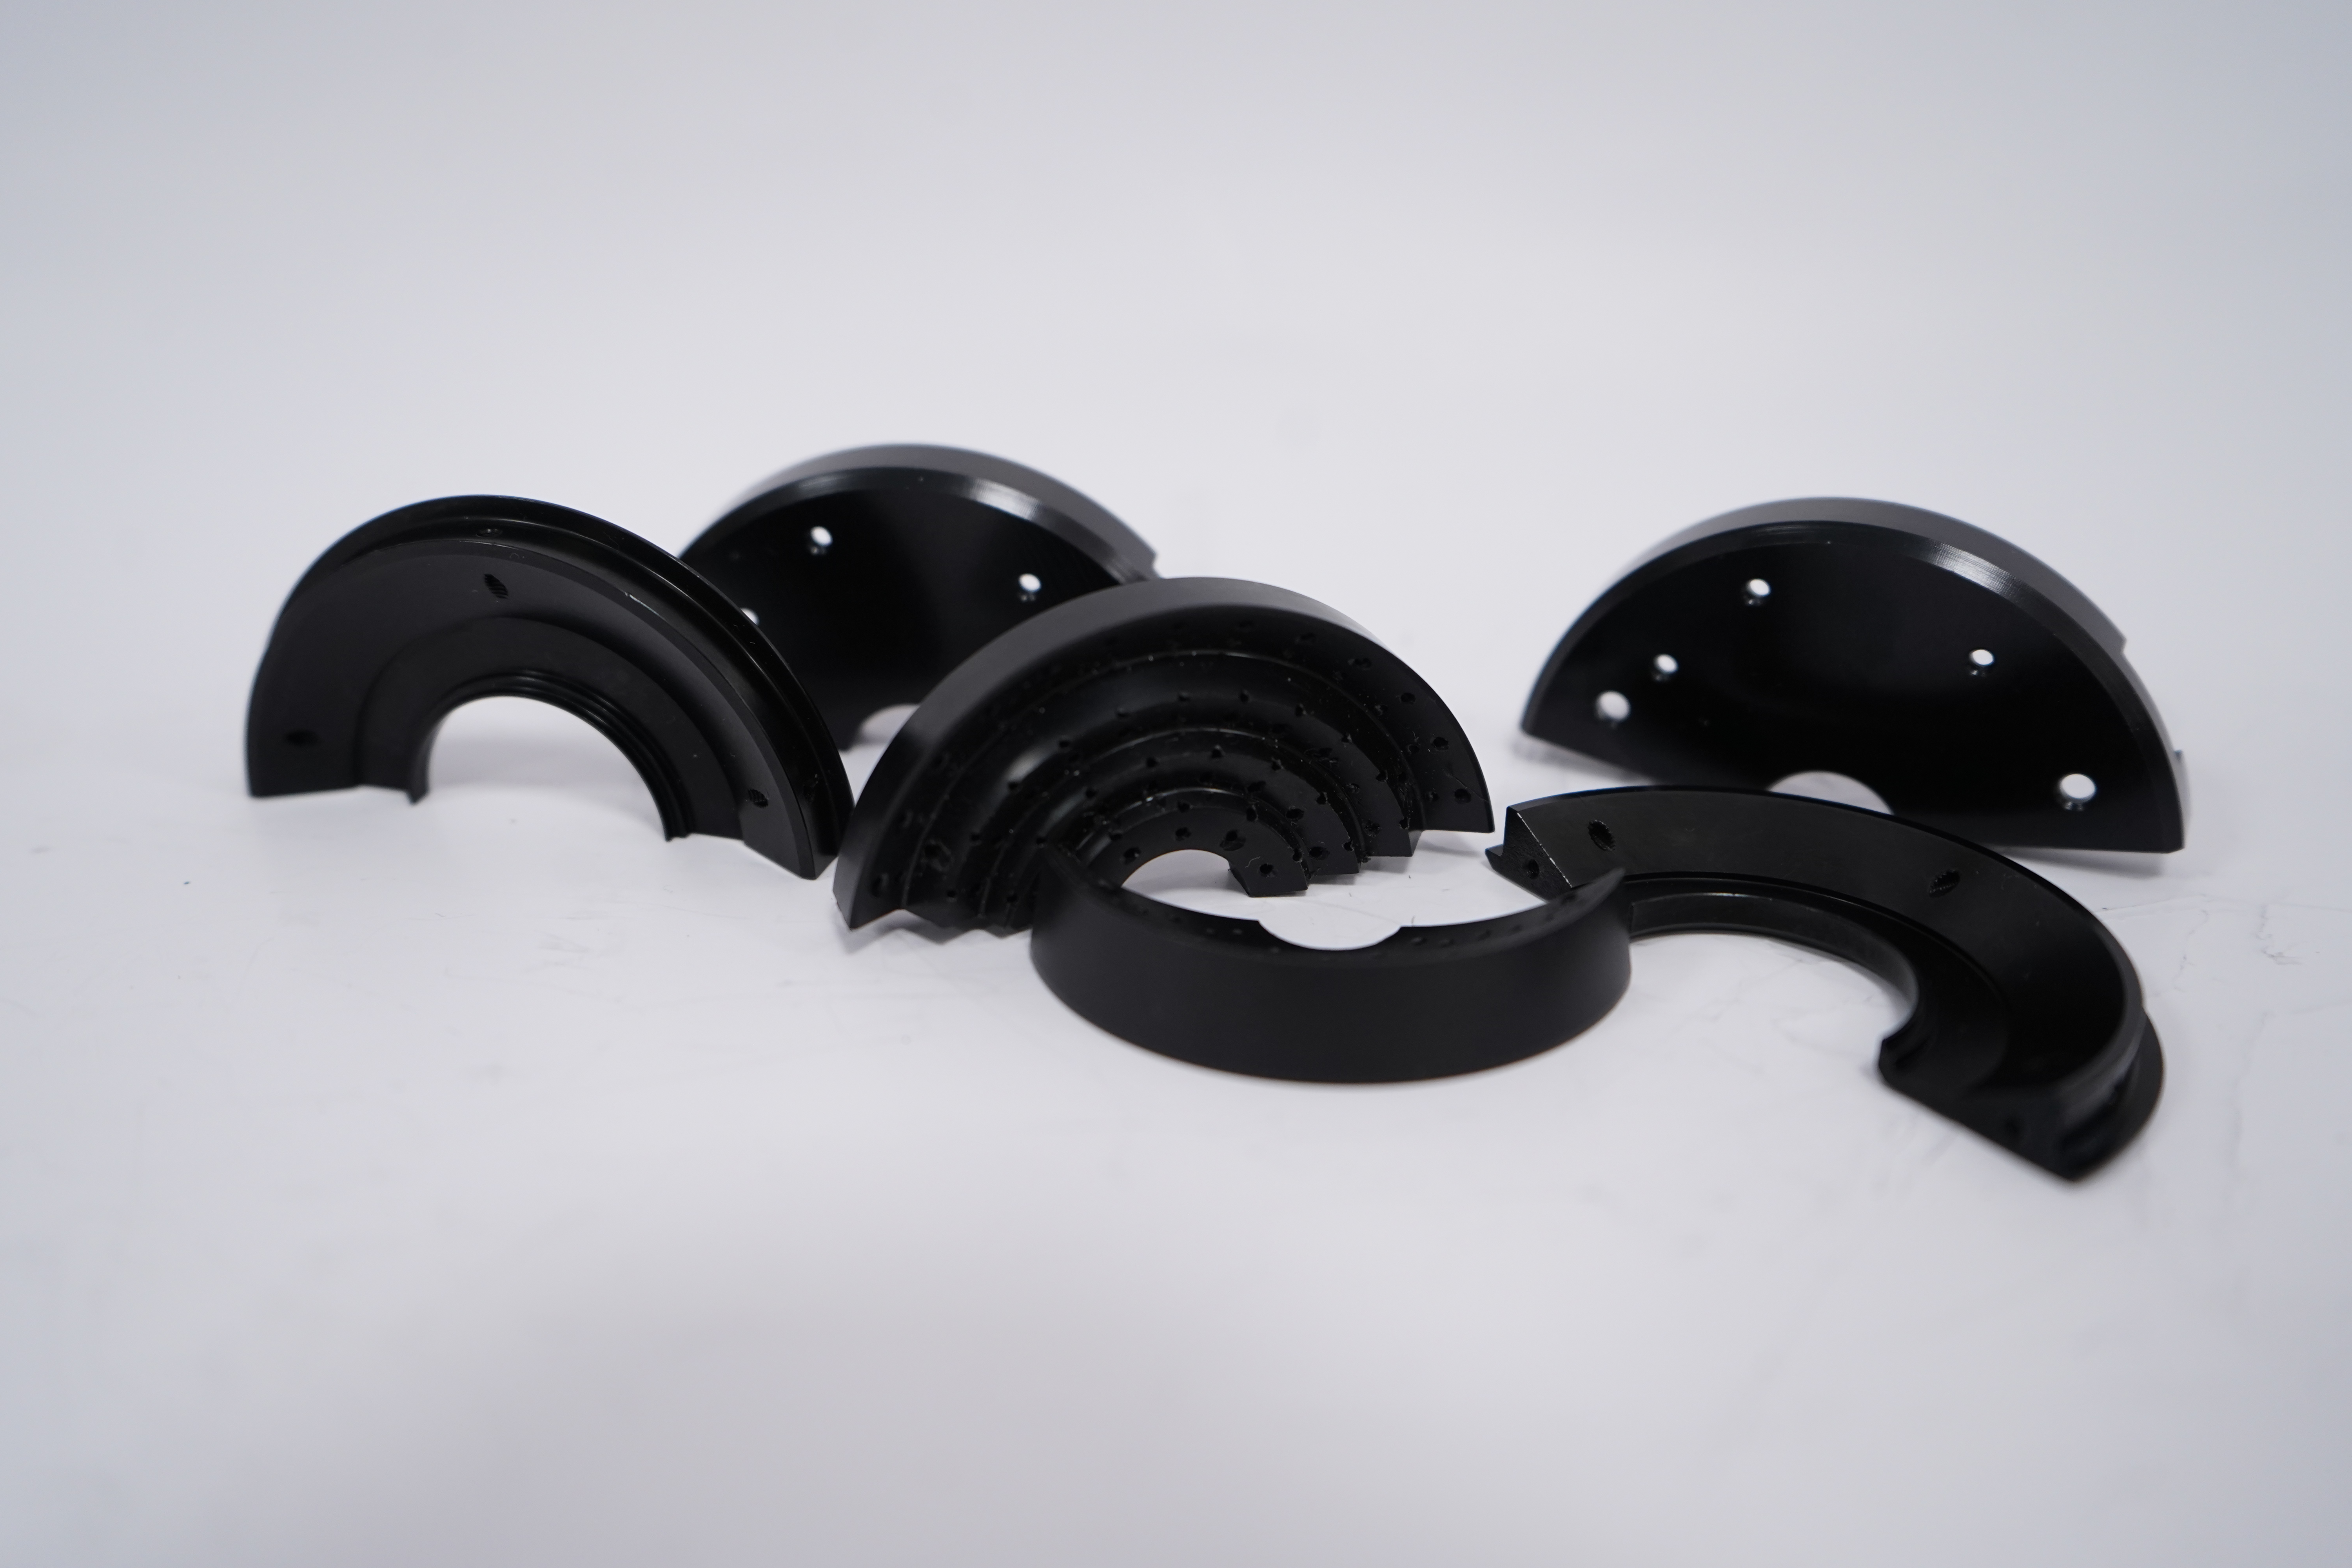
铝合金CNC加工具有以下特点:
### 1. **高精度**
- CNC加工可以实现高的精度,通常可达±mm甚至更高,适合对尺寸要求严格的零件加工。
### 2. **表面质量好**
- 铝合金材料易于切削,CNC加工后表面光滑,无需额外处理即可达到较好的表面光洁度。
### 3. **加工效率高**
- CNC机床可以实现自动化加工,一次装夹完成多道工序,减少人工干预,提高生产效率。
### 4. **材料利用率高**
- CNC加工采用切削方式,可以根据设计需求去除材料,减少浪费,提高材料利用率。
### 5. **适应性强**
- 适用于复杂形状的加工,包括曲面、孔洞、螺纹等,能够满足多样化的设计需求。
### 6. **加工稳定性好**
- CNC机床由程序控制,加工过程稳定,避免了人为误差,保证了零件的一致性。
### 7. **铝合金特性优势**
- 铝合金具有轻质、高强度、耐腐蚀等特性,适合制造、汽车、电子等领域的零部件。
- 铝合金切削性能好,磨损小,延长了寿命。
### 8. **可加工复杂结构**
- CNC加工可以完成传统加工难以实现的复杂结构,如薄壁件、深腔件等。
### 9. **灵活性高**
- 通过修改程序即可调整加工参数,适应不同形状和尺寸的零件加工需求。
### 10. **环保性**
- CNC加工过程中产生的废料少,且铝合金可回收利用,。
总之,铝合金CNC加工以其高精度、率和高灵活性,成为现代制造业中广泛应用的技术。
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
不锈铸件机加工的特点主要体现在以下几个方面:
1. **材料硬度高**:不锈钢铸件通常具有较高的硬度,这要求机加工设备具备足够的刚性和切削能力。同时,的选择也需要考虑材料的硬度,通常选用硬质合金或涂层。
2. **加工硬化倾向**:不锈钢在加工过程中容易发生加工硬化,这会增加切削力,导致磨损加快。因此,加工时需要采用适当的切削参数,如较低的切削速度和较大的进给量,以减少加工硬化的影响。
3. **导热性差**:不锈钢的导热性较差,加工过程中产生的热量不易散发,容易导致工件和温度升高。这会影响加工精度和寿命,因此需要采取有效的冷却措施,如使用切削液或冷却气体。
4. **粘刀现象**:不锈钢在加工过程中容易产生切屑粘附在上的现象,这会影响加工表面质量和寿命。选择合适的材料和涂层,以及采用适当的切削参数,可以减少粘刀现象的发生。
5. **表面质量要求高**:不锈钢铸件通常用于对表面质量要求较高的场合,如食品、、化工等行业。因此,在机加工过程中需要严格控制表面粗糙度,采用精加工或抛光工艺来满足要求。
6. **尺寸精度要求高**:不锈钢铸件的机加工通常对尺寸精度有较高要求,特别是在精密零件加工中。这需要采用高精度的加工设备和工艺,确保加工后的零件尺寸符合设计要求。
7. **耐腐蚀性**:不锈钢铸件具有良好的耐腐蚀性,但在加工过程中需要注意防止铁屑、切削液等污染物对工件表面的腐蚀。加工后应及时清洗工件,保持其表面清洁。
8. **复杂形状加工**:不锈钢铸件可能具有复杂的几何形状,这要求机加工设备具备多轴加工能力,能够实现复杂曲面的加工。同时,需要采用合适的夹具和工装,确保工件在加工过程中的稳定性。
总之,不锈钢铸件的机加工具有较高的技术要求和挑战性,需要综合考虑材料特性、加工工艺和设备条件,以确保加工质量和效率。
m.fenghua.b2b168.com