武汉数控车床加工 支持定制

钛合金CNC加工具有以下特点:
### 1. **高强度与轻质**
- 钛合金具有的强度重量比,密度低但强度高,适合制造轻量化但要求高强度的零件。
### 2. **耐腐蚀性**
- 钛合金具有好的耐腐蚀性,尤其是在氧化性和氯化物环境中,适合用于、化工和器械等领域。
### 3. **高熔点与热稳定性**
- 钛合金的熔点较高(约1668°C),在高温下仍能保持稳定的机械性能,适合高温环境下的应用。
### 4. **加工难度大**
- 钛合金的导热性差,加工时容易产生高温,导致磨损快。
- 钛合金的弹性模量低,加工时容易发生弹性变形,影响加工精度。
- 钛合金的化学活性高,容易与材料发生化学反应,加剧磨损。
### 5. **要求高**
- 需要使用高硬度、耐磨性好的材料(如硬质合金或涂层)。
- 几何形状和切削参数需要优化,以减少热量积累和磨损。
### 6. **切削液选择**
- 需要选择适合的切削液,以降低加工温度并减少磨损。
- 切削液应具有良好的冷却和润滑性能,同时避免与钛合金发生化学反应。
### 7. **加工成本高**
- 由于加工难度大、损耗快,钛合金CNC加工的成本较高。
- 需要的设备和技术人员,进一步增加了成本。
### 8. **表面质量要求高**
- 钛合金加工后表面容易产生硬化层和残余应力,需要通过后续处理(如喷砂、抛光或热处理)改善表面质量。
### 9. **应用领域广泛**
- :制造发动机部件、机身结构等。
- 器械:用于植入物(如、牙科种植体)等。
- 化工设备:用于耐腐蚀的管道、阀门等。
### 10. **环保性**
- 钛合金可回收利用,,但加工过程中需要注意减少废料和污染。
总之,钛合金CNC加工虽然难度大、成本高,但其的性能使其在高科技和制造领域具有的地位。
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
车铣复合加工是一种的制造技术,结合了车削和铣削两种加工方式,具有以下特点:
### 1. **性**
- **一次装夹完成多道工序**:工件只需一次装夹,即可完成车削、铣削、钻孔、攻丝等多种加工工序,减少了装夹次数和时间,提高了加工效率。
- **减少工序转换**:传统加工需要多次装夹和工序转换,而车铣复合加工可以在同一台设备上完成,缩短了生产周期。
### 2. **高精度**
- **减少装夹误差**:由于工件只需一次装夹,避免了多次装夹带来的定位误差,提高了加工精度和一致性。
- **动态补偿功能**:现代车铣复合机床通常配备高精度数控系统和动态补偿功能,能够实时调整加工参数,确保加工精度。
### 3. **灵活性**
- **复杂零件加工**:车铣复合加工可以处理复杂形状的零件,如带有曲面、斜孔、异形槽等特征的工件,传统单一加工方式难以完成。
- **多轴联动**:车铣复合机床通常配备多轴(如4轴、5轴甚至更多),能够实现多轴联动加工,扩展了加工范围和灵活性。
### 4. **节约成本**
- **减少设备投资**:传统加工需要多台设备(如车床、铣床等),而车铣复合加工只需要一台设备,降低了设备采购和维护成本。
- **减少人工成本**:由于自动化程度高,减少了人工干预和操作,降低了人工成本。
### 5. **材料利用率高**
- **近净成形加工**:车铣复合加工可以实现近净成形加工,减少材料浪费,提高材料利用率。
- **减少毛坯余量**:由于加工精度高,毛坯余量可以设计得更小,进一步节约材料。
### 6. **适应性强**
- **多种材料加工**:车铣复合加工适用于多种材料,包括金属、塑料、复合材料等,适用范围广。
- **小批量、多品种生产**:特别适合小批量、多品种的生产模式,能够快速切换加工任务,适应市场需求变化。
### 7. **智能化**
- **数控系统支持**:现代车铣复合机床通常配备的数控系统,支持自动编程、仿真和优化,提高了加工过程的智能化水平。
- **自动化集成**:可以与其他自动化设备(如机器人、自动送料系统等)集成,实现无人化或半无人化生产。
### 8. **环保性**
- **减少能耗**:由于减少了设备数量和加工时间,车铣复合加工在能耗方面更加环保。
- **减少废料**:高精度加工减少了废料产生,降低了环境污染。
### 总结
车铣复合加工以其、高精度、灵活性强、节约成本等特点,在现代制造业中得到了广泛应用,特别适合复杂零件加工和高精度要求的生产场景。随着数控技术和自动化技术的不断发展,车铣复合加工的应用前景将更加广阔。
CNC数控加工厂具有以下主要特点:
### 1. **高精度加工**
- CNC数控机床通过计算机程序控制,能够实现高精度的加工,误差通常在微米级别,适用于复杂零件和高精度要求的工件。
### 2. **自动化程度高**
- CNC加工过程高度自动化,减少了人工干预,降低了人为误差,提高了生产效率和一致性。
### 3. **加工范围广**
- CNC数控机床可以加工多种材料,包括金属、塑料、复合材料等,适用于多种行业,如、汽车、电子、等。
### 4. **复杂零件加工能力强**
- CNC机床能够加工复杂的几何形状,如曲面、异形件等,传统加工方式难以实现的零件可以通过CNC技术轻松完成。
### 5. **生产效率高**
- CNC机床可以连续运行,减少了换刀、换工序的时间,提高了整体生产效率。
### 6. **灵活性强**
- 通过修改程序,CNC机床可以快速切换加工任务,适应多品种、小批量生产的需求。
### 7. **一致性好**
- CNC加工过程由程序控制,保证了批量生产时每个零件的尺寸和形状高度一致。
### 8. **减少材料浪费**
- CNC加工通过计算和优化程序,减少了材料浪费,降低了生产成本。
### 9. **技术门槛高**
- CNC加工需要的技术人员编写程序、调试设备,同时对操作人员的技能要求较高。
### 10. **设备投资大**
- CNC数控机床价格较高,前期投资较大,但长期来看,其性和性可以带来显著的经济效益。
### 11. **维护要求高**
- CNC机床需要定期维护和保养,以确保其长期稳定运行和加工精度。
### 12. **环保性**
- CNC加工过程中产生的废料较少,且可以通过回收再利用,对环境的影响较小。
### 13. **可追溯性强**
- CNC加工过程可以通过程序记录和监控,便于产品质量追溯和生产管理。
总的来说,CNC数控加工厂以其高精度、率、灵活性和自动化程度高的特点,在现代制造业中占据了重要地位。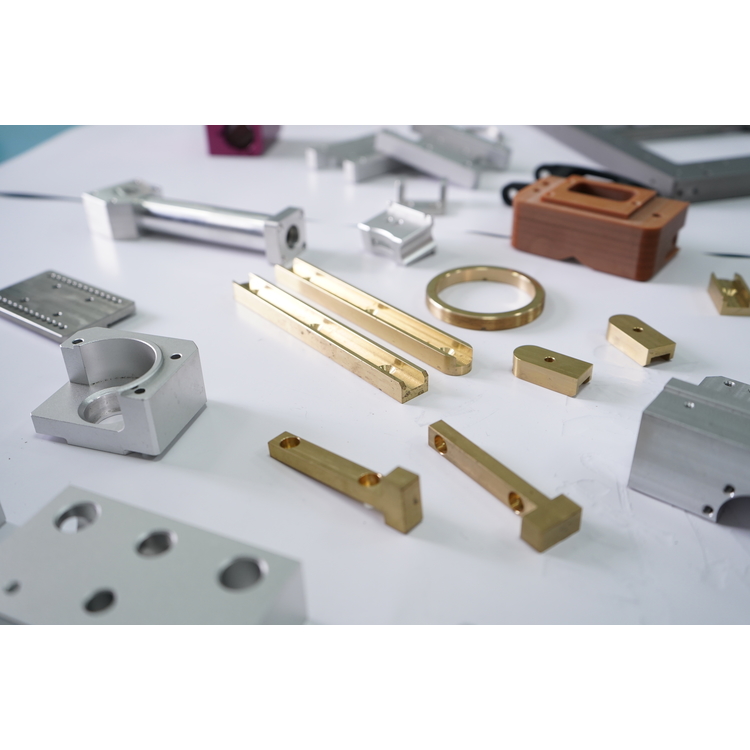
机械零件加工具有以下几个显著特点:
### 1. **精度要求高**
- 机械零件加工通常需要达到较高的尺寸精度、形状精度和表面粗糙度要求,以确保零件的功能性和装配性。
- 精密加工技术(如数控加工、磨削等)被广泛应用。
### 2. **材料多样性**
- 机械零件加工涉及多种材料,包括金属(如钢、铝、铜等)、塑料、陶瓷和复合材料等。
- 不同材料的加工工艺和参数差异较大。
### 3. **工艺复杂**
- 加工过程可能包括多种工艺,如车削、铣削、钻孔、磨削、热处理、表面处理等。
- 需要根据零件的形状、尺寸和性能要求选择合适的加工方法。
### 4. **设备依赖性**
- 机械零件加工依赖于加工设备,如车床、铣床、磨床、数控机床等。
- 设备的性能和精度直接影响加工质量和效率。
### 5. **批量生产与定制化并存**
- 对于标准化零件,通常采用批量生产以提率和降。
- 对于特殊或复杂零件,则需要定制化加工,以满足特定需求。
### 6. **质量管控严格**
- 机械零件加工过程中需要进行严格的质量控制,包括尺寸检测、材料性能测试、表面质量检查等。
- 常用检测工具包括卡尺、千分尺、三坐标测量仪等。
### 7. **成本与效率的平衡**
- 加工过程中需要综合考虑成本、效率和质量,选择合适的工艺和设备。
- 优化加工参数和工艺流程是降、提率的关键。
### 8. **自动化与智能化趋势**
- 随着技术的发展,机械零件加工越来越多地采用自动化和智能化技术,如数控加工、机器人加工、计算机制造(CAM)等。
- 这些技术提高了加工精度、效率和一致性。
### 9. **环境影响**
- 机械零件加工过程中可能产生废料、噪音和污染,需要采取环保措施。
- 绿色制造和可持续发展成为行业关注的重点。
### 10. **标准化与规范化**
- 机械零件加工通常遵循国际或行业标准(如ISO、GB等),以确保零件的互换性和通用性。
- 设计图纸和工艺文件需要符合规范要求。
这些特点使得机械零件加工成为制造业中技术含量高、性强的领域,对加工工艺、设备和技术人员的要求较高。
碳纤维零件加工具有以下特点:
1. **高强度与轻质**:碳纤维材料具有高的强度与刚度,同时密度低,使得加工后的零件重量轻,但强度高,特别适用于、汽车等对重量敏感的高性能领域。
2. **硬度高,加工难度大**:碳纤维材料硬度高,对加工工具磨损严重,需要采用高硬度的(如金刚石或硬质合金)进行加工,且加工过程中容易产生毛刺和分层。
3. **各向异性**:碳纤维复合材料具有各向异性,不同方向的力学性能差异较大,加工时需要根据纤维的排列方向选择合适的加工参数,以避免材料分层或损坏。
4. **粉尘与健康危害**:加工过程中会产生大量的碳纤维粉尘,这些粉尘对人体健康有害,且具有导电性,可能对设备造成损害,因此需要配备良好的除尘和防护措施。
5. **加工精度要求高**:碳纤维零件通常用于高精度领域,因此对加工精度要求较高,需要采用的加工设备(如CNC机床)和工艺,以确保尺寸精度和表面质量。
6. **成本较高**:碳纤维材料本身价格昂贵,加上加工难度大、设备要求高,导致碳纤维零件的加工成本较高。
7. **热膨胀系数低**:碳纤维的热膨胀系数较低,使得零件在温度变化时尺寸稳定性好,但同时也增加了加工过程中热应力的控制难度。
8. **表面处理要求高**:碳纤维零件加工后通常需要进行表面处理(如打磨、涂层等),以提高表面光洁度和美观性,同时增强其耐腐蚀性和耐磨性。
9. **可设计性强**:碳纤维材料可以通过不同的编织方式和层压工艺实现多样化的设计,满足不同的性能需求,但这也增加了加工的复杂性。
总之,碳纤维零件加工具有特的优势,但也面临较大的技术挑战,需要综合考虑材料特性、加工工艺和设备条件。
m.fenghua.b2b168.com