河北铝6061加工价格 技术成熟 瑞通精密

铝件加工具有以下几个显著特点:
1. **轻质材料**:铝的密度较低,约为2.7 g/cm³,远低于钢铁等金属,因此铝件具有轻量化的特点,适用于需要减轻重量的应用场景,如、汽车制造等领域。
2. **良好的加工性能**:铝具有较好的可加工性,易于进行切削、铣削、钻孔、冲压等加工操作。铝的硬度较低,加工时切削力较小,磨损较少,加工效率较高。
3. **导热性和导电性**:铝具有良好的导热性和导电性,因此在需要散热或导电的部件中,铝材常被优先选用,如散热器、电子元件外壳等。
4. **耐腐蚀性**:铝在空气中会自然形成一层致密的氧化膜,这层氧化膜能够有效防止铝材进一步氧化,因此铝件具有良好的耐腐蚀性,尤其在潮湿或腐蚀性环境中表现。
5. **可塑性强**:铝具有良好的延展性和可塑性,易于进行冷热加工,能够通过挤压、锻造、轧制等工艺制成复杂形状的零件。
6. **表面处理多样**:铝件可以通过阳氧化、电镀、喷涂等多种表面处理工艺进行美化或增强性能。阳氧化处理不仅能提高铝件的表面硬度和耐磨性,还能赋予其丰富的色彩。
7. **回收利用率高**:铝是一种可循环利用的材料,废铝可以经过熔炼后重新加工使用,回收利用率高,符合环保和可持续发展的要求。
8. **成本相对较低**:虽然铝的价格相对较高,但由于其加工性能好、加工效率高,且加工过程中能耗较低,因此整体加工成本相对较低。
9. **强度和硬度适中**:纯铝的强度较低,但通过合金化处理(如添加铜、、锌等元素),可以显著提高铝的强度和硬度,满足不同应用场景的需求。
10. **焊接性能好**:铝及其合金具有良好的焊接性能,常用的焊接方法包括氩弧焊、激光焊、摩擦焊等,焊接后焊缝强度较高,适用于结构件的制造。
综上所述,铝件加工具有轻质、易加工、耐腐蚀、表面处理多样等优点,广泛应用于各个工业领域。
铝合金CNC加工具有以下特点:
### 1. **高精度**
- CNC加工可以实现高的精度,通常可达±mm甚至更高,适合对尺寸要求严格的零件加工。
### 2. **表面质量好**
- 铝合金材料易于切削,CNC加工后表面光滑,无需额外处理即可达到较好的表面光洁度。
### 3. **加工效率高**
- CNC机床可以实现自动化加工,一次装夹完成多道工序,减少人工干预,提高生产效率。
### 4. **材料利用率高**
- CNC加工采用切削方式,可以根据设计需求去除材料,减少浪费,提高材料利用率。
### 5. **适应性强**
- 适用于复杂形状的加工,包括曲面、孔洞、螺纹等,能够满足多样化的设计需求。
### 6. **加工稳定性好**
- CNC机床由程序控制,加工过程稳定,避免了人为误差,保证了零件的一致性。
### 7. **铝合金特性优势**
- 铝合金具有轻质、高强度、耐腐蚀等特性,适合制造、汽车、电子等领域的零部件。
- 铝合金切削性能好,磨损小,延长了寿命。
### 8. **可加工复杂结构**
- CNC加工可以完成传统加工难以实现的复杂结构,如薄壁件、深腔件等。
### 9. **灵活性高**
- 通过修改程序即可调整加工参数,适应不同形状和尺寸的零件加工需求。
### 10. **环保性**
- CNC加工过程中产生的废料少,且铝合金可回收利用,。
总之,铝合金CNC加工以其高精度、率和高灵活性,成为现代制造业中广泛应用的技术。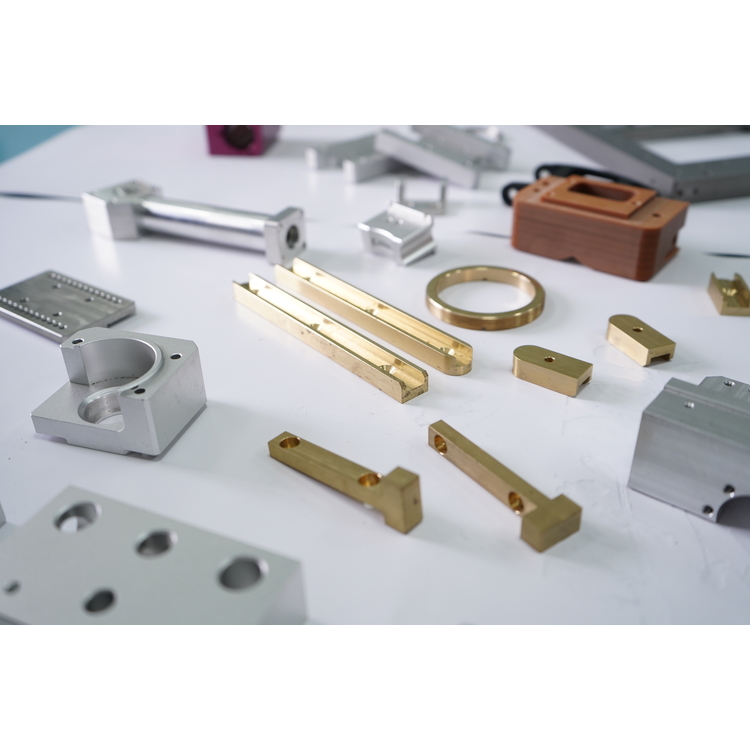
数控车床加工是一种高精度、率的加工方式,具有以下特点:
### 1. **高精度与高重复性**
- 数控车床通过计算机程序控制,能够实现高精度的加工,误差通常在微米级别。
- 重复加工时,精度和一致性高,适合大批量生产。
### 2. **加工效率高**
- 数控车床可以自动完成复杂的加工工序,减少人工干预,提高生产效率。
- 通过优化程序,可以实现多工序一次性加工,减少装夹次数。
### 3. **适应性强**
- 可以加工复杂形状的零件,如曲面、螺纹、锥面等。
- 通过更换和调整程序,可以适应不同材料和不同工艺要求的加工。
### 4. **自动化程度高**
- 数控车床可以实现自动换刀、自动测量、自动补偿等功能,减少人工操作。
- 与自动化生产线集成,可以实现无人化生产。
### 5. **灵活性强**
- 通过修改程序即可实现不同零件的加工,适合小批量、多品种的生产需求。
- 可以快速响应设计变更,缩短产品开发周期。
### 6. **减少人为误差**
- 加工过程由程序控制,减少了人为操作带来的误差,提高了产品质量。
### 7. **可加工复杂零件**
- 数控车床可以实现多轴联动,加工复杂的几何形状,如螺旋槽、异形曲面等。
### 8. **材料适应范围广**
- 可以加工金属材料(如钢、铝、铜等)以及部分非金属材料(如塑料、复合材料等)。
### 9. **加工成本优化**
- 虽然初期设备投资较高,但长期来看,数控车床可以减少人工成本、材料浪费和加工时间,从而降低整体成本。
### 10. **易于实现信息化管理**
- 数控车床可以与计算机设计(CAD)和计算机制造(CAM)系统集成,实现生产过程的数字化和信息化管理。
### 11. **环保与节能**
- 数控车床的加工过程更加,减少了材料浪费和能源消耗,符合绿色制造的要求。
### 12. **操作技术要求高**
- 需要操作人员具备一定的编程和机械加工知识,对技术人员的能力要求较高。
总之,数控车床加工以其高精度、率和灵活性,在现代制造业中占据重要地位,广泛应用于、汽车、模具、电子等领域。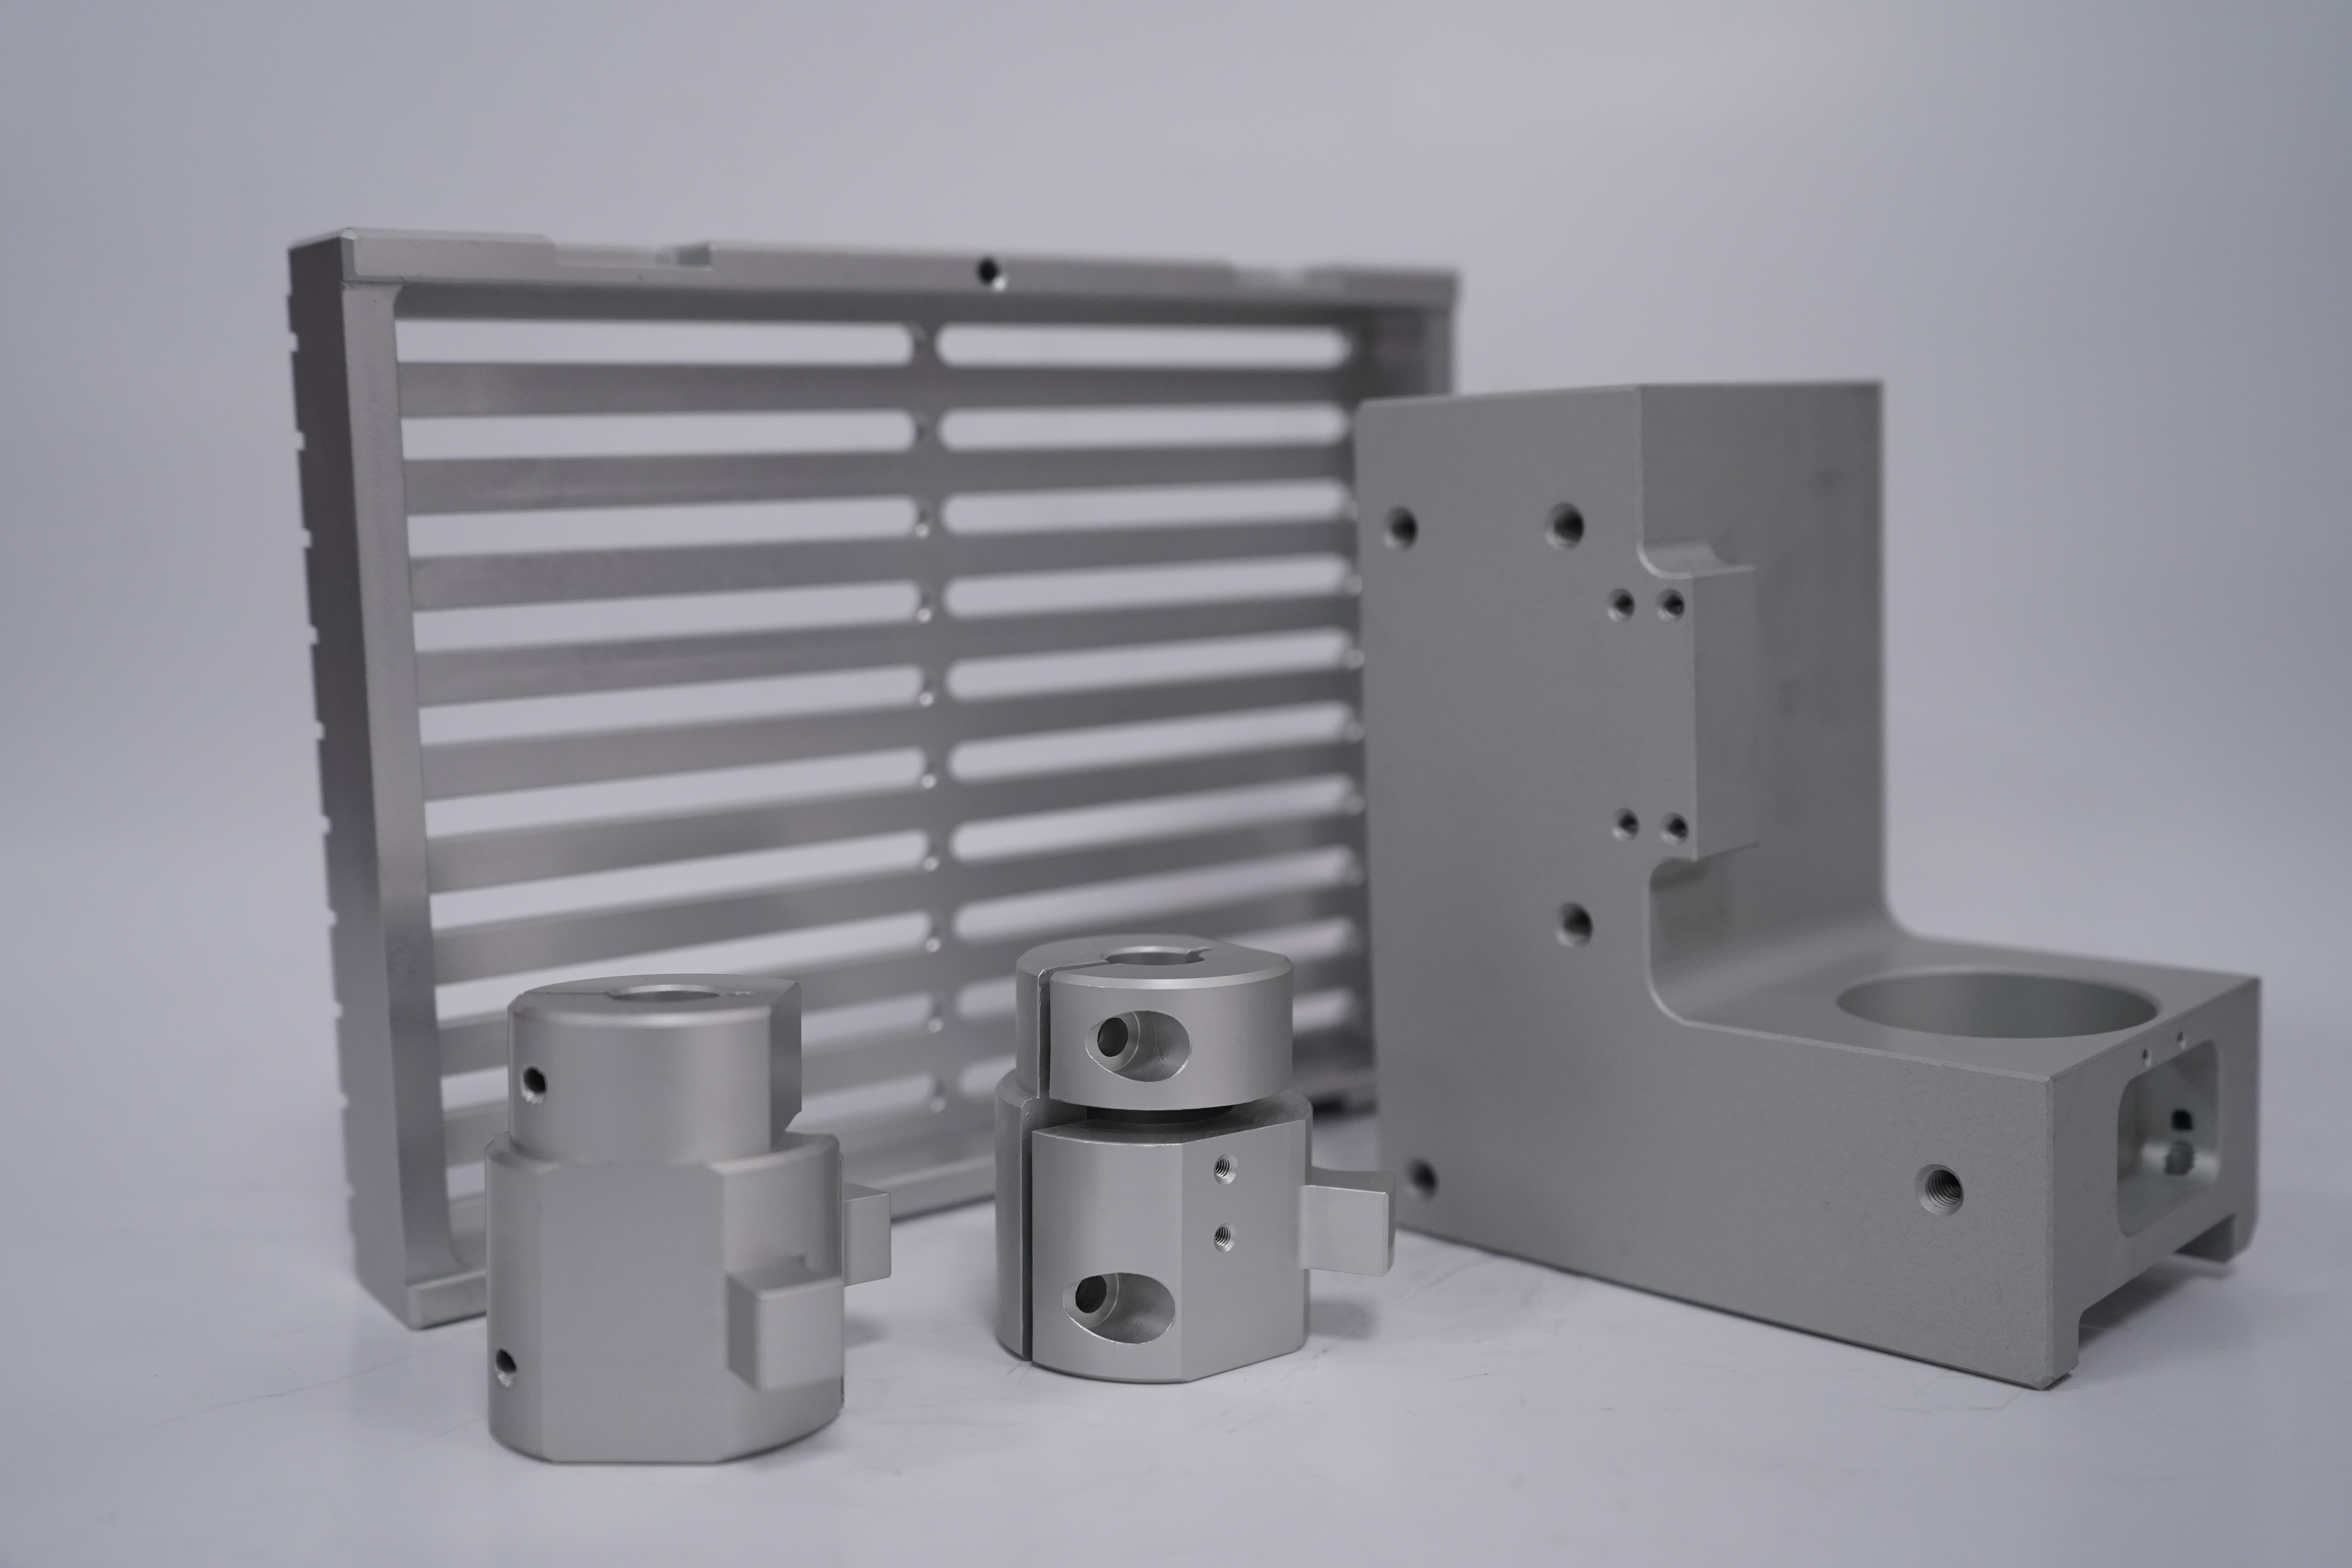
机械零件加工具有以下几个显著特点:
### 1. **精度要求高**
- 机械零件加工通常需要达到较高的尺寸精度、形状精度和表面粗糙度要求,以确保零件的功能性和装配性。
- 精密加工技术(如数控加工、磨削等)被广泛应用。
### 2. **材料多样性**
- 机械零件加工涉及多种材料,包括金属(如钢、铝、铜等)、塑料、陶瓷和复合材料等。
- 不同材料的加工工艺和参数差异较大。
### 3. **工艺复杂**
- 加工过程可能包括多种工艺,如车削、铣削、钻孔、磨削、热处理、表面处理等。
- 需要根据零件的形状、尺寸和性能要求选择合适的加工方法。
### 4. **设备依赖性**
- 机械零件加工依赖于加工设备,如车床、铣床、磨床、数控机床等。
- 设备的性能和精度直接影响加工质量和效率。
### 5. **批量生产与定制化并存**
- 对于标准化零件,通常采用批量生产以提率和降。
- 对于特殊或复杂零件,则需要定制化加工,以满足特定需求。
### 6. **质量管控严格**
- 机械零件加工过程中需要进行严格的质量控制,包括尺寸检测、材料性能测试、表面质量检查等。
- 常用检测工具包括卡尺、千分尺、三坐标测量仪等。
### 7. **成本与效率的平衡**
- 加工过程中需要综合考虑成本、效率和质量,选择合适的工艺和设备。
- 优化加工参数和工艺流程是降、提率的关键。
### 8. **自动化与智能化趋势**
- 随着技术的发展,机械零件加工越来越多地采用自动化和智能化技术,如数控加工、机器人加工、计算机制造(CAM)等。
- 这些技术提高了加工精度、效率和一致性。
### 9. **环境影响**
- 机械零件加工过程中可能产生废料、噪音和污染,需要采取环保措施。
- 绿色制造和可持续发展成为行业关注的重点。
### 10. **标准化与规范化**
- 机械零件加工通常遵循国际或行业标准(如ISO、GB等),以确保零件的互换性和通用性。
- 设计图纸和工艺文件需要符合规范要求。
这些特点使得机械零件加工成为制造业中技术含量高、性强的领域,对加工工艺、设备和技术人员的要求较高。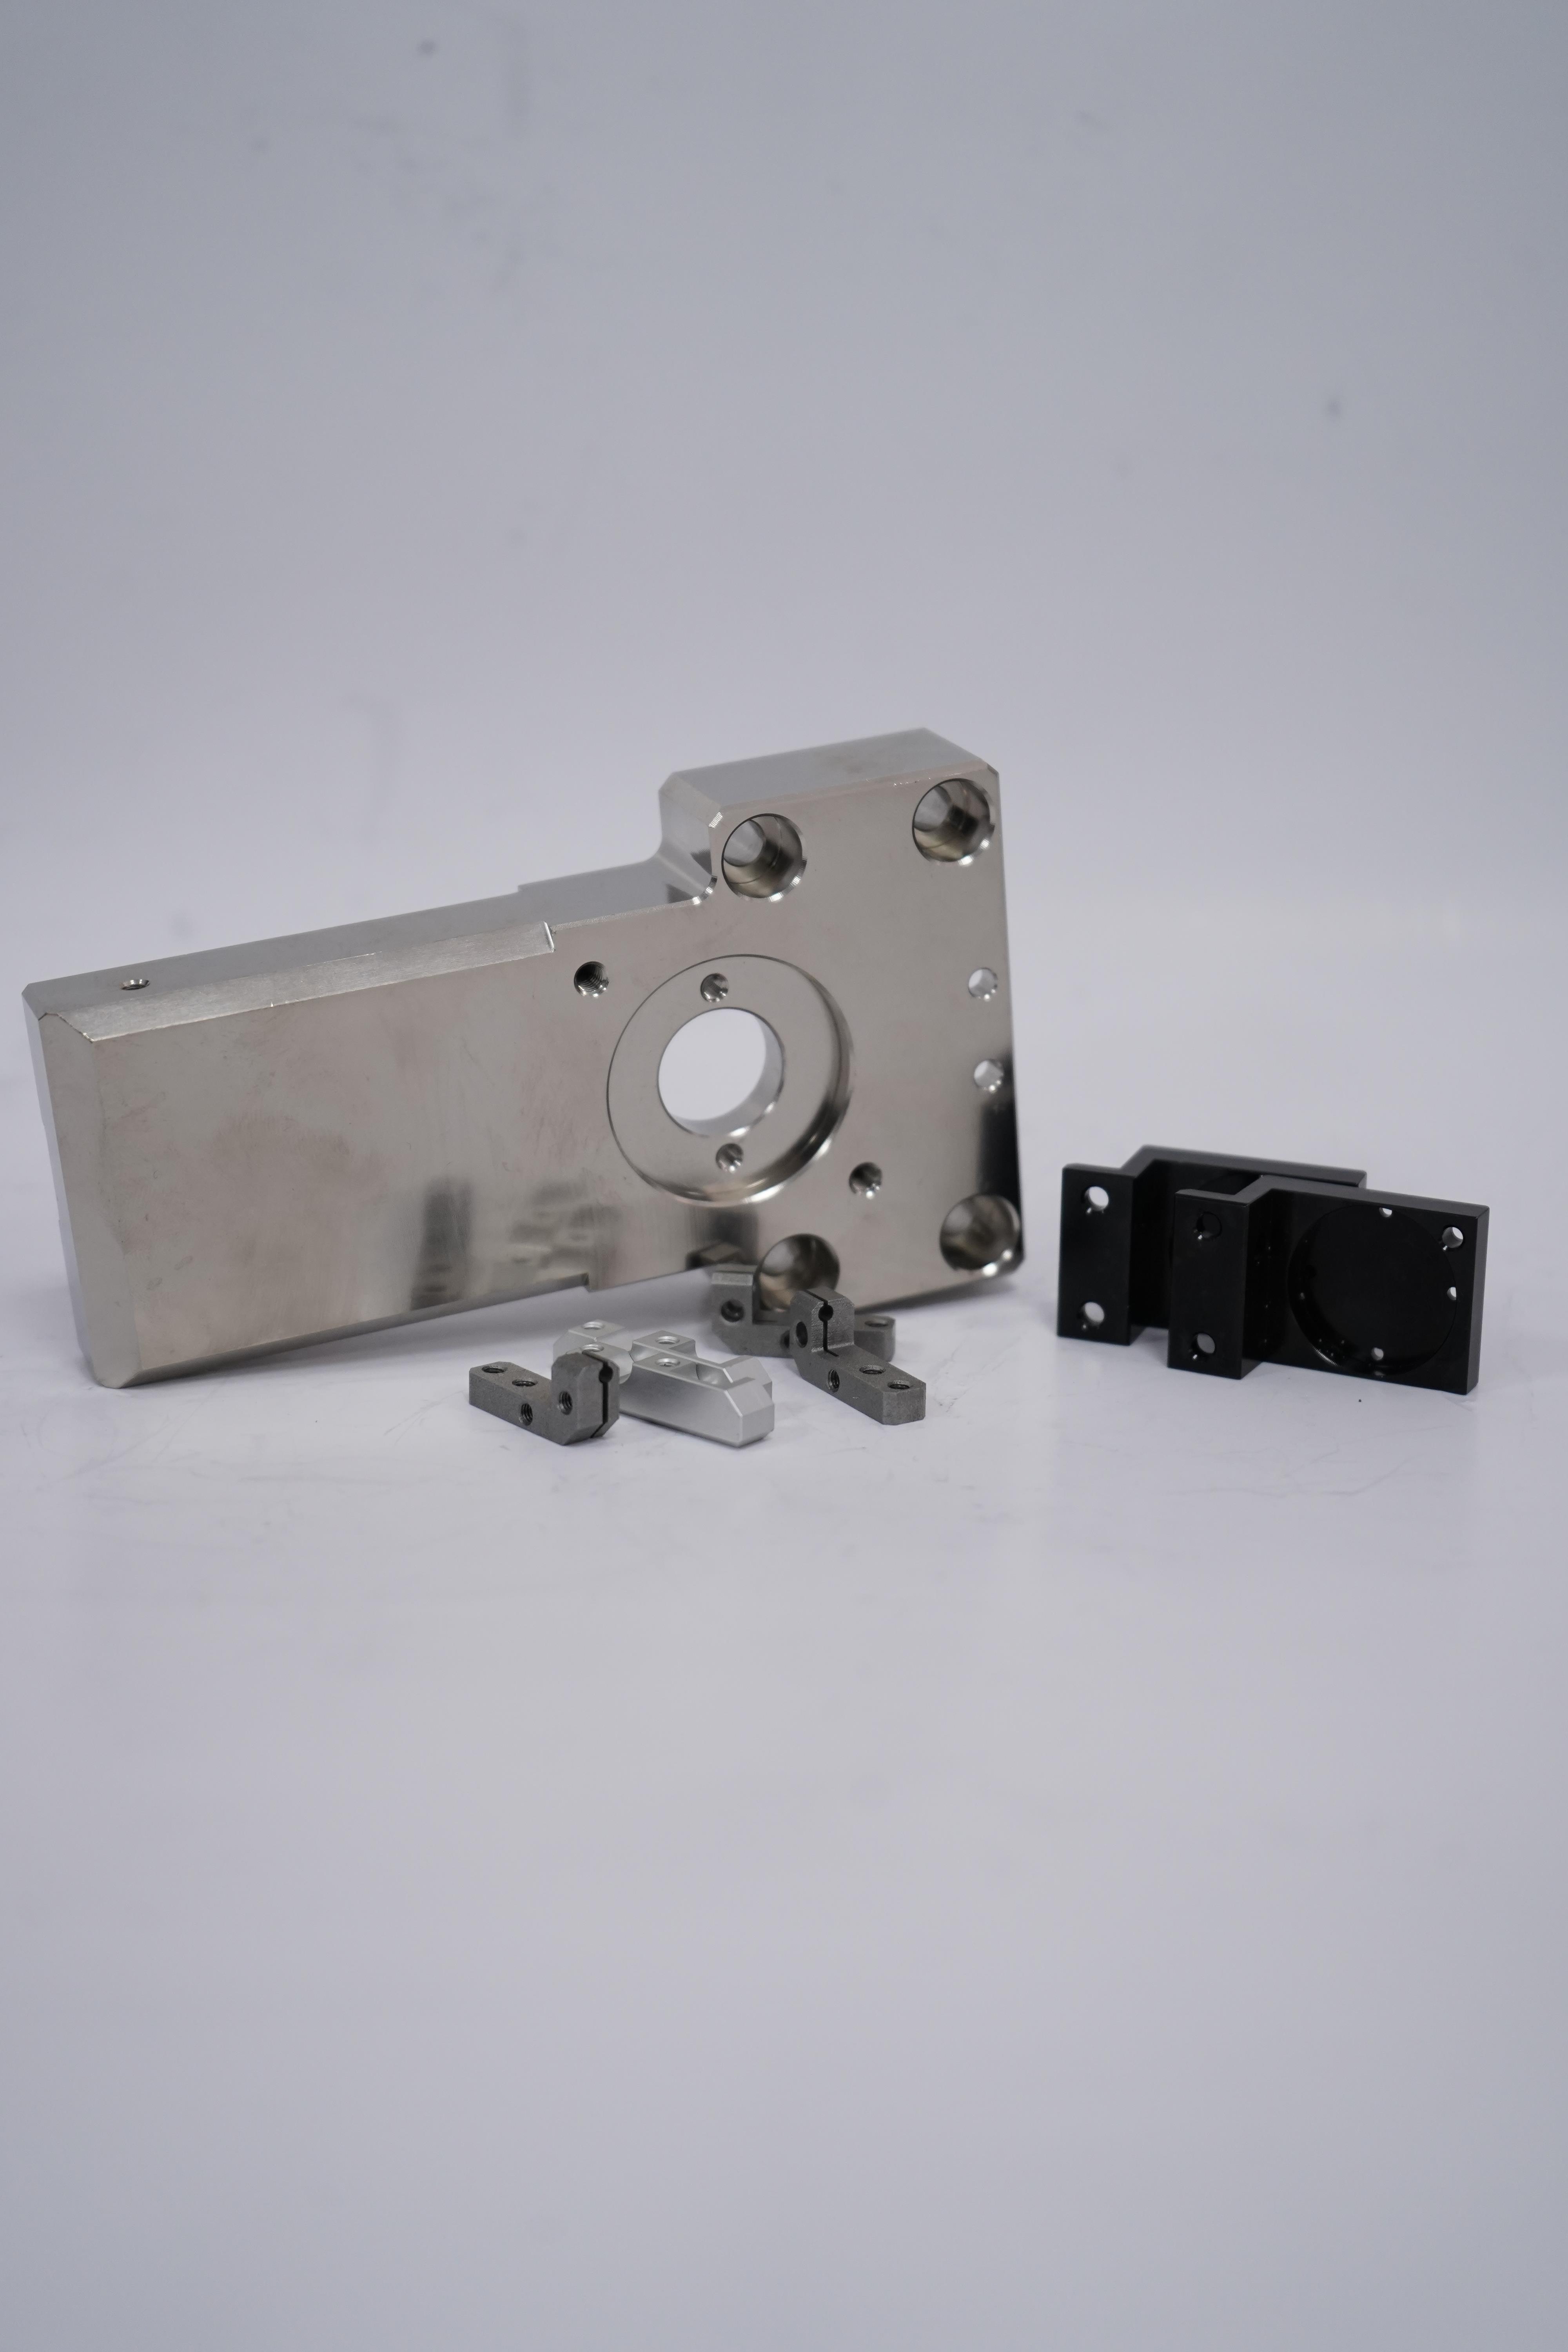
五轴联动加工是一种的数控加工技术,具有以下特点:
### 1. **高精度和复杂形状加工能力**
- 五轴联动加工可以在一次装夹中完成复杂曲面的加工,减少了多次装夹带来的误差,提高了加工精度。
- 适用于加工、汽车、模具等领域中的复杂几何形状零件。
### 2. **减少装夹次数**
- 五轴机床可以在多个方向上进行加工,减少了工件的装夹次数,提高了生产效率。
- 减少了因多次装夹导致的定位误差,提高了加工一致性。
### 3. **更短的路径**
- 五轴联动可以通过调整角度,优化路径,减少空行程,提高加工效率。
- 能够使用更短的进行加工,提高刚性和加工稳定性。
### 4. **的表面质量**
- 通过调整与工件的相对角度,可以保持与加工表面的接触,减少振动,提高表面光洁度。
- 适用于高表面质量要求的零件加工。
### 5. **灵活性强**
- 五轴机床可以在多个方向上旋转和移动,适应不同形状和尺寸的工件加工需求。
- 能够加工传统三轴机床无法完成的复杂结构。
### 6. **节省时间和成本**
- 减少了加工步骤和装夹时间,缩短了生产周期。
- 降低了人工干预和设备的使用,节省了成本。
### 7. **适用范围广**
- 广泛应用于、汽车、能源、器械、模具制造等领域。
- 特别适合加工叶片、叶轮、复杂模具等高难度零件。
### 8. **技术门槛高**
- 五轴联动加工对机床、编程和操作人员的技术要求较高,需要的软件和技能支持。
- 编程复杂,需要优化路径以避免碰撞和干涉。
### 9. **高投资成本**
- 五轴机床的采购和维护成本较高,适合高附加值产品的加工。
总之,五轴联动加工以其高精度、率和高灵活性,成为现代制造业中的重要技术,尤其适用于复杂零件的加工需求。
陶瓷与金属焊接加工是一种将陶瓷材料与金属材料通过焊接技术连接在一起的加工方法。这种工艺在、电子、能源等领域有广泛应用,但由于陶瓷和金属在物理、化学和机械性能上的显著差异,其焊接加工具有以下特点:
### 1. **材料性质差异大**
- **热膨胀系数不同**:陶瓷的热膨胀系数通常比金属低,焊接过程中由于热膨胀不匹配,容易产生残余应力,导致接头开裂或失效。
- **导热性差异**:陶瓷的导热性通常较低,而金属的导热性较高,焊接时热量分布不均匀,可能导致局部过热或冷却不均。
- **化学相容性**:陶瓷和金属的化学性质差异较大,焊接时可能发生化学反应,影响接头性能。
### 2. **焊接方法多样**
- **钎焊**:通过使用中间层(如活性钎料)实现陶瓷与金属的连接。活性钎料通常含有钛、锆等元素,能够与陶瓷表面形成化学键。
- **扩散焊**:在高温高压下,通过原子扩散实现陶瓷与金属的结合。这种方法适用于高精度和高强度的连接。
- **激光焊接**:利用高能量激光束进行局部加热,减少热影响区,适用于精密焊接。
- **超声波焊接**:通过振动实现陶瓷与金属的连接,适用于薄壁件或小型零件。
### 3. **接头设计复杂**
- **应力缓解设计**:由于陶瓷和金属的热膨胀系数不同,接头设计时需要考虑应力缓解结构,如使用中间层或梯度材料。
- **表面处理**:陶瓷表面通常需要进行预处理(如化学处理、涂层等),以提高其与金属的焊接性能。
### 4. **工艺参数控制严格**
- **温度控制**:焊接温度需要控制,以避免陶瓷开裂或金属熔化。
- **压力控制**:在扩散焊等工艺中,压力需要根据材料特性进行优化,以确保接头的致密性和强度。
- **气氛控制**:某些焊接方法需要在特定气氛(如真空或惰性气体)中进行,以防止氧化或其他不利反应。
### 5. **接头性能要求高**
- **机械性能**:接头需要具备足够的强度、韧性和抗疲劳性能,以满足实际应用需求。
- **热性能**:接头应具有良好的热稳定性,能够在高温环境下保持性能。
- **耐腐蚀性**:接头应具备良好的耐腐蚀性,特别是在恶劣环境中使用时。
### 6. **应用领域广泛**
- ****:用于制造耐高温、耐腐蚀的发动机部件。
- **电子行业**:用于制造电子封装、传感器等精密部件。
- **能源领域**:用于制造燃料电池、核反应堆部件等。
### 7. **挑战与研究方向**
- **界面反应控制**:如何有效控制陶瓷与金属界面反应,减少脆性相的形成。
- **新型焊接材料**:开发新型钎料和中间层材料,以提高焊接接头的性能。
- **焊接技术**:探索新的焊接技术,如电子束焊接、等离子焊接等,以提高焊接质量和效率。
总之,陶瓷与金属焊接加工是一项技术复杂、要求严格的工艺,需要综合考虑材料特性、焊接方法、接头设计和工艺参数等多个因素,以实现高性能的焊接接头。
m.fenghua.b2b168.com