山西电器外壳加工价格 技术成熟 瑞通精密

不锈钢加工具有以下特点:
1. **硬度高**:不锈钢的硬度较高,加工时需要更高的切削力和耐磨性强的,加工难度较大。
2. **导热性差**:不锈钢的导热性较差,加工过程中产生的热量不易散发,容易导致工件和温度升高,影响加工精度和寿命。
3. **粘附性强**:不锈钢在加工过程中容易产生切屑粘附在上,影响加工表面质量和的切削性能。
4. **加工硬化**:不锈钢在加工过程中容易发生加工硬化,导致材料硬度增加,进一步加大加工难度。
5. **耐腐蚀性强**:不锈钢具有良好的耐腐蚀性,但在加工过程中如果处理不当,可能会破坏其表面氧化膜,影响其耐腐蚀性能。
6. **表面光洁度要求高**:不锈钢制品通常对表面光洁度要求较高,需要采用精细的加工工艺和合适的切削参数。
7. **选择**:加工不锈钢时,需要选择适合的材料和几何形状,通常使用硬质合金、陶瓷或涂层。
8. **冷却液使用**:由于不锈钢加工时产生的热量较多,通常需要使用冷却液来降低温度,减少磨损和提高加工质量。
9. **加工工艺多样**:不锈钢加工可以采用多种工艺,如车削、铣削、钻孔、磨削等,但需要根据具体材料和加工要求选择合适的工艺参数。
10. **成本较高**:由于不锈钢加工难度大,磨损快,加工成本相对较高。
综上所述,不锈钢加工需要综合考虑材料特性、加工工艺和选择,以确保加工质量和效率。
铝合金CNC加工具有以下特点:
### 1. **高精度**
- CNC加工可以实现高的精度,通常可达±mm甚至更高,适合对尺寸要求严格的零件加工。
### 2. **表面质量好**
- 铝合金材料易于切削,CNC加工后表面光滑,无需额外处理即可达到较好的表面光洁度。
### 3. **加工效率高**
- CNC机床可以实现自动化加工,一次装夹完成多道工序,减少人工干预,提高生产效率。
### 4. **材料利用率高**
- CNC加工采用切削方式,可以根据设计需求去除材料,减少浪费,提高材料利用率。
### 5. **适应性强**
- 适用于复杂形状的加工,包括曲面、孔洞、螺纹等,能够满足多样化的设计需求。
### 6. **加工稳定性好**
- CNC机床由程序控制,加工过程稳定,避免了人为误差,保证了零件的一致性。
### 7. **铝合金特性优势**
- 铝合金具有轻质、高强度、耐腐蚀等特性,适合制造、汽车、电子等领域的零部件。
- 铝合金切削性能好,磨损小,延长了寿命。
### 8. **可加工复杂结构**
- CNC加工可以完成传统加工难以实现的复杂结构,如薄壁件、深腔件等。
### 9. **灵活性高**
- 通过修改程序即可调整加工参数,适应不同形状和尺寸的零件加工需求。
### 10. **环保性**
- CNC加工过程中产生的废料少,且铝合金可回收利用,。
总之,铝合金CNC加工以其高精度、率和高灵活性,成为现代制造业中广泛应用的技术。
车铣复合加工是一种的制造技术,结合了车削和铣削两种加工方式,具有以下特点:
### 1. **性**
- **一次装夹完成多道工序**:工件只需一次装夹,即可完成车削、铣削、钻孔、攻丝等多种加工工序,减少了装夹次数和时间,提高了加工效率。
- **减少工序转换**:传统加工需要多次装夹和工序转换,而车铣复合加工可以在同一台设备上完成,缩短了生产周期。
### 2. **高精度**
- **减少装夹误差**:由于工件只需一次装夹,避免了多次装夹带来的定位误差,提高了加工精度和一致性。
- **动态补偿功能**:现代车铣复合机床通常配备高精度数控系统和动态补偿功能,能够实时调整加工参数,确保加工精度。
### 3. **灵活性**
- **复杂零件加工**:车铣复合加工可以处理复杂形状的零件,如带有曲面、斜孔、异形槽等特征的工件,传统单一加工方式难以完成。
- **多轴联动**:车铣复合机床通常配备多轴(如4轴、5轴甚至更多),能够实现多轴联动加工,扩展了加工范围和灵活性。
### 4. **节约成本**
- **减少设备投资**:传统加工需要多台设备(如车床、铣床等),而车铣复合加工只需要一台设备,降低了设备采购和维护成本。
- **减少人工成本**:由于自动化程度高,减少了人工干预和操作,降低了人工成本。
### 5. **材料利用率高**
- **近净成形加工**:车铣复合加工可以实现近净成形加工,减少材料浪费,提高材料利用率。
- **减少毛坯余量**:由于加工精度高,毛坯余量可以设计得更小,进一步节约材料。
### 6. **适应性强**
- **多种材料加工**:车铣复合加工适用于多种材料,包括金属、塑料、复合材料等,适用范围广。
- **小批量、多品种生产**:特别适合小批量、多品种的生产模式,能够快速切换加工任务,适应市场需求变化。
### 7. **智能化**
- **数控系统支持**:现代车铣复合机床通常配备的数控系统,支持自动编程、仿真和优化,提高了加工过程的智能化水平。
- **自动化集成**:可以与其他自动化设备(如机器人、自动送料系统等)集成,实现无人化或半无人化生产。
### 8. **环保性**
- **减少能耗**:由于减少了设备数量和加工时间,车铣复合加工在能耗方面更加环保。
- **减少废料**:高精度加工减少了废料产生,降低了环境污染。
### 总结
车铣复合加工以其、高精度、灵活性强、节约成本等特点,在现代制造业中得到了广泛应用,特别适合复杂零件加工和高精度要求的生产场景。随着数控技术和自动化技术的不断发展,车铣复合加工的应用前景将更加广阔。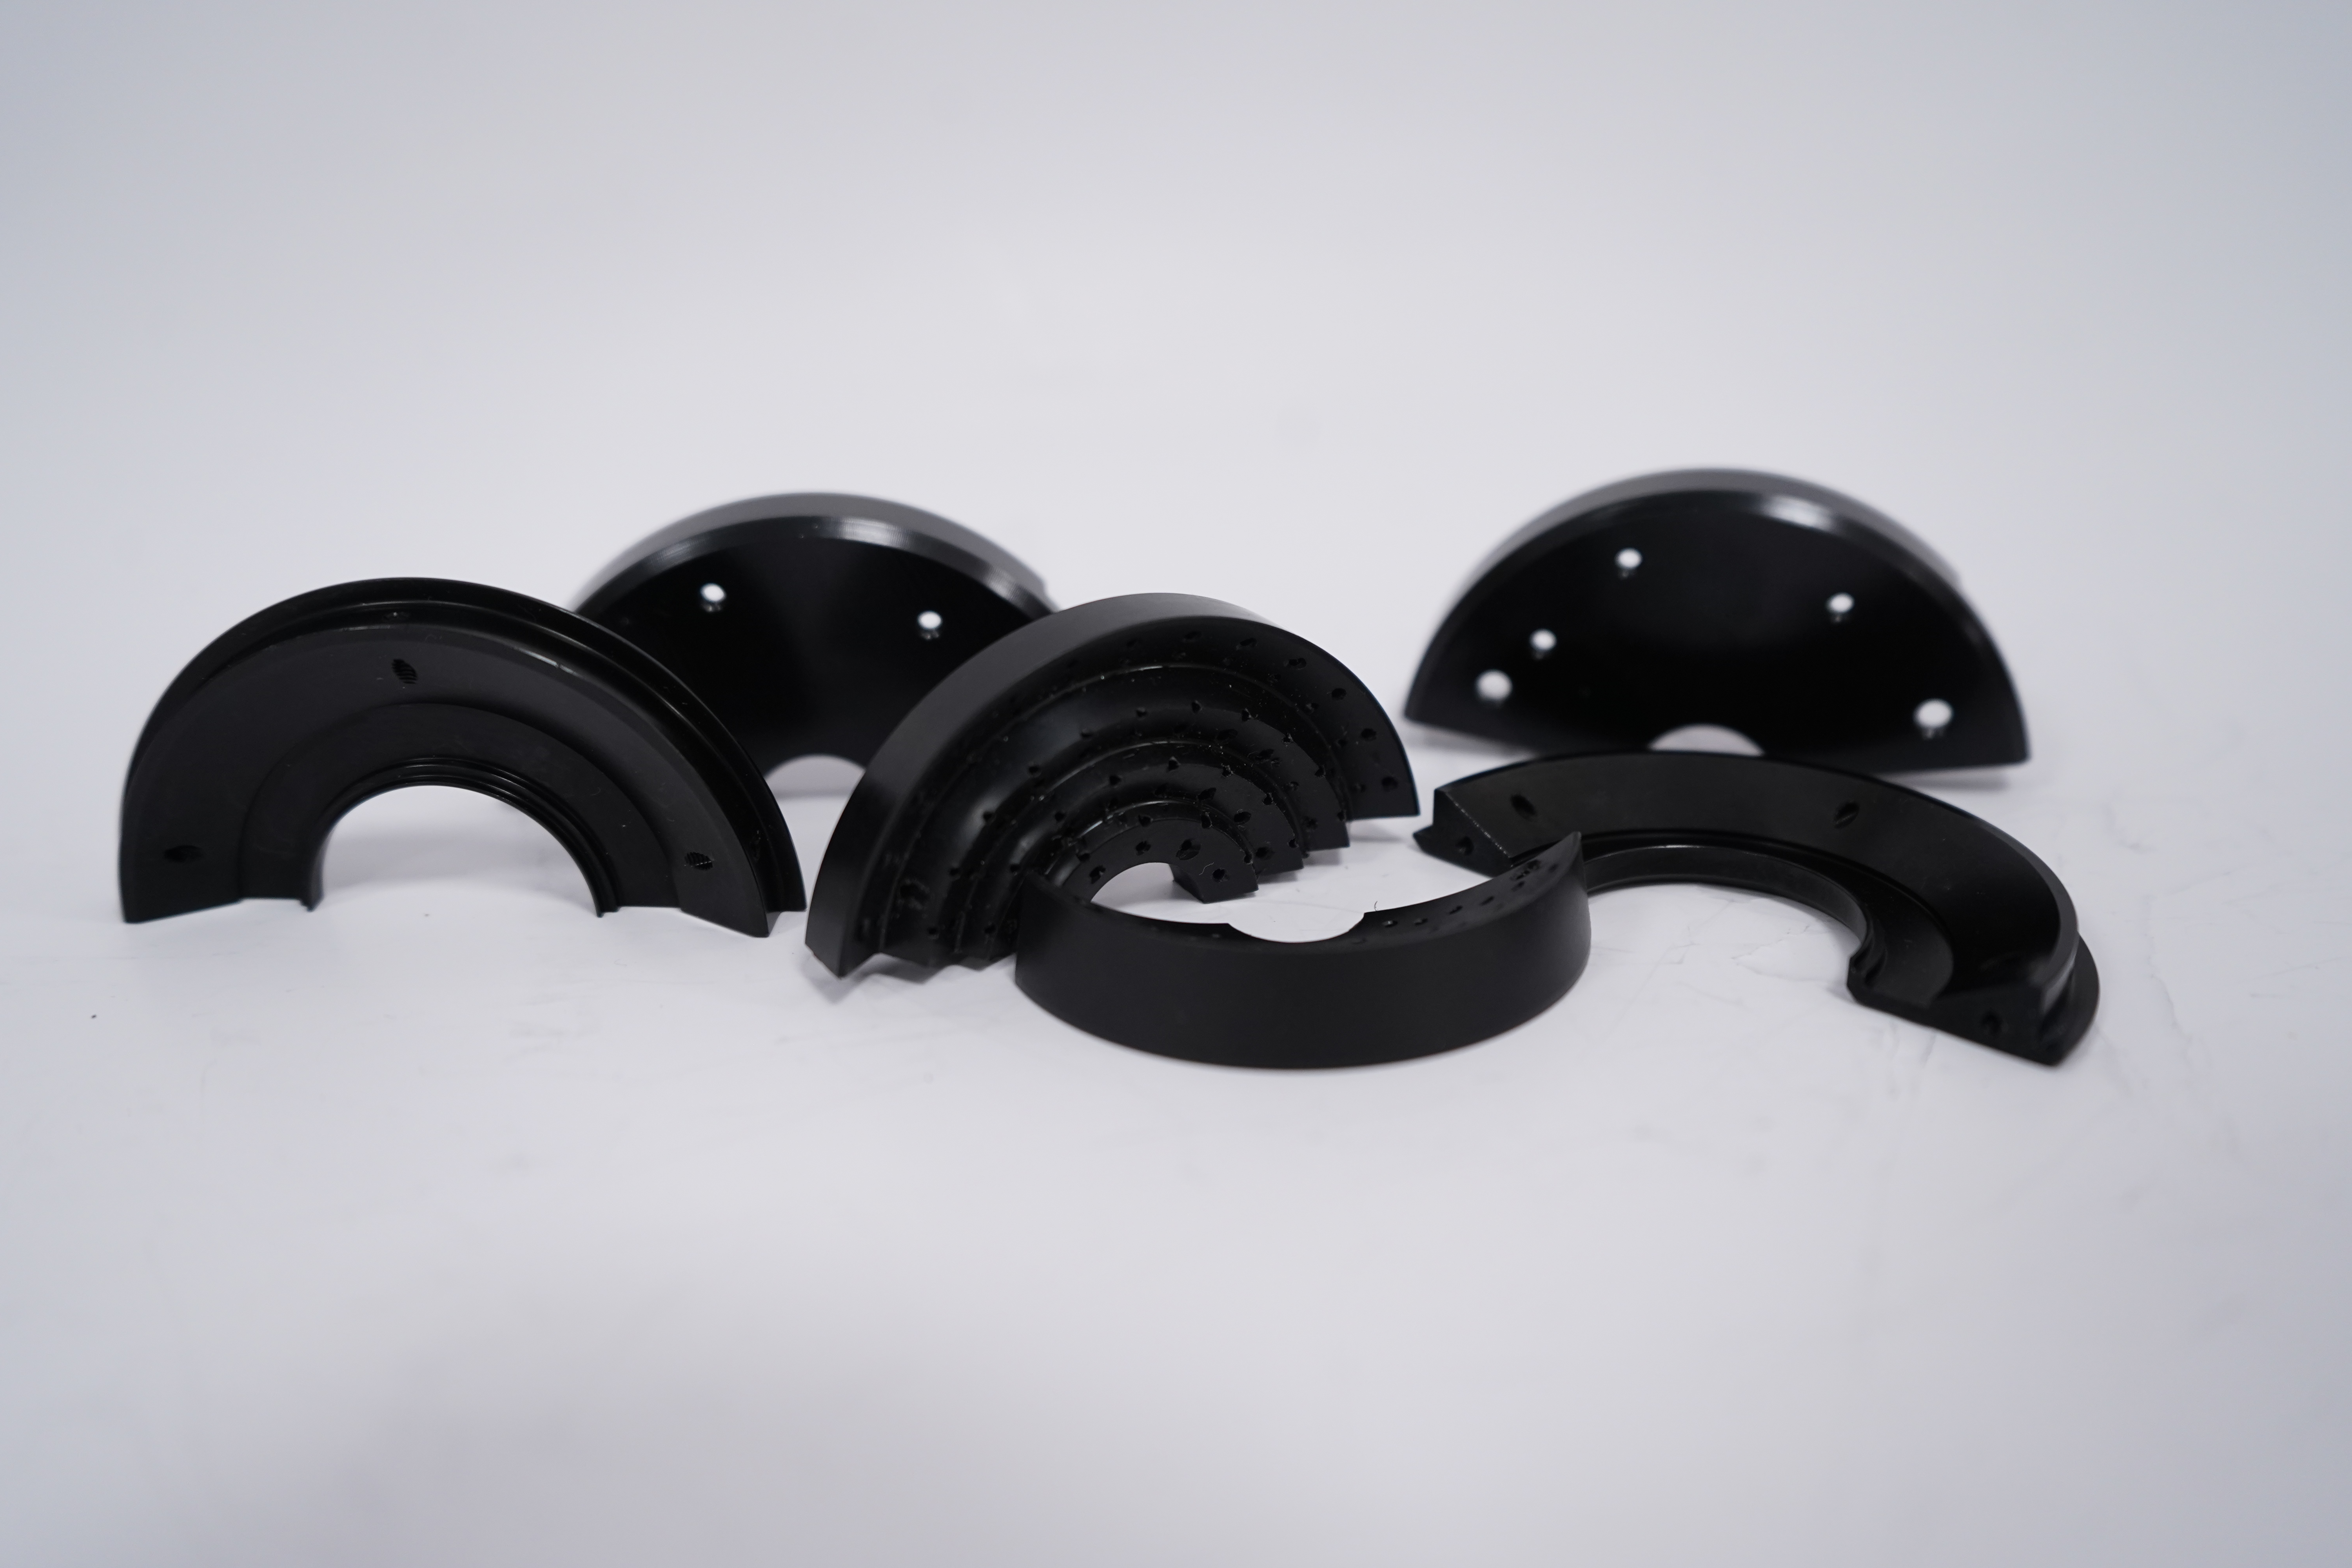
机床零件加工的特点主要体现在以下几个方面:
1. **高精度要求**:机床零件通常用于高精度的机械设备中,因此加工过程中对尺寸精度、形状精度和位置精度的要求高。公差范围通常较小,以确保零件的互换性和设备的整体性能。
2. **复杂几何形状**:机床零件往往具有复杂的几何形状,如曲面、孔、槽、螺纹等。加工过程中需要使用多种加工方法(如车削、铣削、磨削、钻削等)和夹具来确保形状的准确性。
3. **高表面质量**:机床零件的表面粗糙度要求较高,以确保零件的耐磨性、耐腐蚀性和配合精度。通常需要通过精加工或表面处理(如研磨、抛光、热处理等)来达到所需的表面质量。
4. **材料多样性**:机床零件加工涉及多种材料,包括碳钢、合金钢、不锈钢、铸铁、铝合金、铜合金等。不同材料的加工性能和切削参数各不相同,因此需要根据材料特性选择合适的和加工工艺。
5. **大批量生产与单件小批量生产并存**:机床零件加工既有大批量生产的情况,如标准件、通用件的生产,也有单件小批量生产的情况,如定制化或特殊用途的零件。不同的生产规模对加工工艺、设备和生产组织有不同的要求。
6. **工艺复杂、工序多**:机床零件的加工通常需要经过多道工序,包括粗加工、半精加工、精加工、热处理、表面处理等。每道工序都需要严格控制,以确保终零件的质量。
7. **设备和工装夹具的使用**:为了提高加工效率和精度,机床零件加工中常使用机床、数控机床以及的工装夹具。这些设备和夹具能够提高加工的稳定性和一致性。
8. **高自动化程度**:随着数控技术(CNC)的发展,机床零件加工越来越多地采用数控机床和自动化生产线,以提高加工精度、效率和一致性,减少人为误差。
9. **严格的质量控制**:机床零件加工过程中需要进行严格的质量控制,包括尺寸检测、形状检测、表面粗糙度检测、材料性能检测等。通常使用三坐标测量机、投影仪、粗糙度仪等精密测量设备进行检测。
10. **长生产周期**:由于机床零件的加工工艺复杂、工序多,且需要进行多次检测和验证,因此生产周期相对较长。特别是在高精度零件的加工中,可能需要反复调整和修正。
总的来说,机床零件加工具有高精度、高复杂性、高表面质量要求等特点,需要综合运用多种加工技术和设备,并进行严格的质量控制,以确保零件的性能和使用寿命。
四轴零件加工是指在数控机床上通过控制四个坐标轴(通常是X、Y、Z三个直线轴和一个旋转轴,如A轴或B轴)来进行复杂零件加工的技术。与传统的三轴加工相比,四轴加工具有以下特点:
### 1. **复杂几何形状的加工能力**
- **多面加工**:四轴加工可以通过旋转轴(如A轴或B轴)实现工件的多面加工,减少装夹次数,提高加工效率。
- **曲面加工**:能够更地加工复杂曲面和轮廓,尤其是在、汽车模具等领域,四轴加工可以地处理复杂的几何形状。
### 2. **提高加工精度**
- **减少装夹误差**:四轴加工可以在一次装夹中完成多个面的加工,减少了多次装夹带来的误差,提高了零件的整体精度。
- **的表面质量**:通过旋转轴的配合,可以以更合适的角度切入工件,减少振动,从而获得的表面质量。
### 3. **提高加工效率**
- **减少工序**:四轴加工可以在一次装夹中完成多个工序,减少了传统加工中需要多次装夹和换刀的时间,提高了生产效率。
- **连续加工**:通过旋转轴的配合,可以实现连续的加工路径,减少了加工中的停顿时间。
### 4. **适用于复杂零件**
- **零件**:四轴加工特别适合加工领域中的复杂零件,如叶轮、叶片、发动机壳体等。
- **模具制造**:在模具制造中,四轴加工可以地处理复杂的型腔和曲面。
### 5. **灵活性和适应性**
- **多角度加工**:通过旋转轴,四轴加工可以从多个角度对工件进行加工,适应不同的加工需求。
- **减少夹具**:由于四轴加工可以在一次装夹中完成多个面的加工,减少了对夹具的依赖,降低了生产成本。
### 6. **编程复杂**
- **复杂的加工路径**:四轴加工的编程比三轴加工复杂,需要考虑旋转轴的运动,加工路径的规划需要更的计算。
- **后处理要求高**:四轴加工需要专门的数控编程和后处理软件,以确保生成的代码能够正确控制机床的四个轴。
### 7. **设备成本较高**
- **机床成本**:四轴数控机床比三轴机床更复杂,价格也更高。
- **维护成本**:四轴机床的维护和操作要求更高,需要更的技术人员进行维护和操作。
### 8. **应用领域广泛**
- **汽车制造**:用于加工复杂的汽车零部件,如发动机缸体、变速箱壳体等。
- **器械**:用于加工高精度的器械零件,如、牙科模具等。
- **能源行业**:用于加工涡轮叶片、泵体等复杂零件。
### 总结:
四轴零件加工通过增加一个旋转轴,显著提高了复杂零件的加工能力和效率,特别适合、汽车、模具等领域的精密加工。尽管其编程和操作较为复杂,且设备成本较高,但在处理复杂几何形状和提高加工精度方面具有显著优势。
光学通讯零件加工具有以下几个显著特点:
### 1. **高精度要求**
- 光学通讯零件(如光纤连接器、透镜、棱镜等)对尺寸、形状和表面光洁度的精度要求高,通常需要达到微米甚至纳米级别的精度。
- 例如,光纤端面的加工需要确保表面粗糙度在纳米级,以减少光信号的损耗。
### 2. **材料特殊性**
- 常用的材料包括石英玻璃、光学晶体(如铌酸、硅)、陶瓷等,这些材料硬度高、脆性大,加工难度较大。
- 材料的均匀性和纯净度对光学性能有直接影响,因此加工过程中需避免杂质和缺陷。
### 3. **复杂几何形状**
- 光学零件通常具有复杂的几何形状(如非球面、自由曲面等),需要高精度的加工设备和技术。
- 例如,光纤连接器的端面可能需要加工成特定的角度(如APC端面)以减少反射损耗。
### 4. **表面质量要求高**
- 光学零件的表面需要高的光洁度,微小的划痕或缺陷都会影响光信号的传输效率。
- 加工后通常需要进行抛光、镀膜等后处理,以提升表面质量。
### 5. **加工工艺复杂**
- 常用的加工技术包括精密磨削、抛光、激光加工、化学机械抛光(CMP)等。
- 需要多道工序配合,且每道工序都需要严格控制参数,以确保终产品的性能。
### 6. **环境要求严格**
- 加工过程需要在洁净室环境中进行,以避免灰尘、颗粒等污染物影响零件表面质量。
- 温度和湿度的控制也重要,以防止材料变形或性能变化。
### 7. **检测和测试要求高**
- 加工完成后,需要对零件进行严格的检测,包括尺寸精度、表面粗糙度、光学性能等。
- 常用的检测设备包括干涉仪、轮廓仪、光学显微镜等。
### 8. **小批量、高定制化**
- 光学通讯零件通常是小批量生产,且需要根据客户需求进行定制化设计。
- 这种特点要求加工设备和技术具有较高的灵活性和适应性。
### 9. **成本较高**
- 由于对精度、材料和工艺的高要求,光学通讯零件的加工成本通常较高。
- 同时,高精度设备和洁净室环境的维护成本也增加了整体费用。
### 10. **技术更新快**
- 随着光学通讯技术的快速发展,对零件的性能要求也在不断提升,加工技术需要不新和优化。
- 例如,5G通讯技术的发展推动了更高精度、更复杂形状光学零件的需求。
总之,光学通讯零件加工是一项技术密集型和高附加值的工作,对设备、工艺和人员技能都有高的要求。
m.fenghua.b2b168.com