松岗机械零件加工定制 瑞通精密

CNC(Computer Numerical Control,计算机数控)加工是一种利用计算机控制的自动化加工技术,具有以下特点:
### 1. **高精度**
- CNC加工能够实现高的加工精度,通常可以达到微米级别的精度,适合对尺寸要求严格的零件加工。
### 2. **率**
- 自动化操作减少了人工干预,加工速度快,生产效率高,尤其适合大批量生产。
### 3. **一致性好**
- 由于加工过程由计算机程序控制,重复加工时能够保证零件的一致性,减少人为误差。
### 4. **复杂形状加工能力强**
- CNC机床可以完成复杂的几何形状加工,如曲面、异形件等,传统加工方法难以实现的复杂结构可以通过CNC轻松完成。
### 5. **灵活性高**
- 通过修改程序即可实现不同零件的加工,适合多品种、小批量生产,换型时间短。
### 6. **自动化程度高**
- CNC加工可以实现从设计到生产的全流程自动化,减少人工操作,降低劳动强度。
### 7. **材料适应性强**
- CNC加工可以处理多种材料,包括金属(如钢、铝、钛合金)、塑料、木材、复合材料等。
### 8. **减少浪费**
- 由于加工精度高,材料利用率高,减少了废料和返工的可能性。
### 9. **集成度高**
- CNC机床可以与其他自动化设备(如机器人、输送系统)集成,形成自动化生产线。
### 10. **编程灵活**
- 通过CAD/CAM软件生成加工程序,支持多种编程方式,适应不同的加工需求。
### 11. **适应性强**
- 既可以用于原型制作,也可以用于大规模生产,适用范围广泛。
### 12. **维护成本较高**
- CNC机床的维护和操作需要技术人员,且设备本身价格较高,初期投资较大。
### 13. **技术要求高**
- 操作人员需要具备一定的编程和机械加工知识,对技术人员的能力要求较高。
### 总结
CNC加工以其高精度、率、灵活性强等特点,在现代制造业中占据重要地位,广泛应用于、汽车、、模具制造等领域。
五轴精密加工是一种的制造技术,具有以下显著特点:
1. **高精度**:五轴加工可以实现复杂几何形状的高精度加工,适用于、设备等高精度要求的领域。
2. **复杂形状加工**:五轴机床可以在多个方向上进行加工,能够处理复杂的曲面和形状,减少加工步骤和装夹次数。
3. **率**:通过一次装夹完成多个面的加工,减少工件搬运和重新定位的时间,提高生产效率。
4. **减少装夹次数**:五轴加工可以在一次装夹中完成多个面的加工,减少装夹次数,降低误差累积。
5. **量表面处理**:五轴加工可以实现的路径控制,获得更量的表面光洁度。
6. **寿命延长**:通过优化路径和减少切削力,五轴加工可以延长的使用寿命,降低加工成本。
7. **适应性强**:五轴加工适用于多种材料,包括金属、塑料、复合材料等,应用范围广泛。
8. **减少废料**:通过的加工路径和优化切削参数,五轴加工可以减少材料浪费,提高材料利用率。
9. **自动化程度高**:五轴加工通常与CAD/CAM软件结合,实现高度自动化的加工过程,减少人为误差。
10. **多功能性**:五轴机床可以执行多种加工操作,如铣削、钻孔、镗孔、攻丝等,功能多样。
这些特点使得五轴精密加工在现代制造业中占据重要地位,尤其是在需要高精度和复杂形状加工的行业中。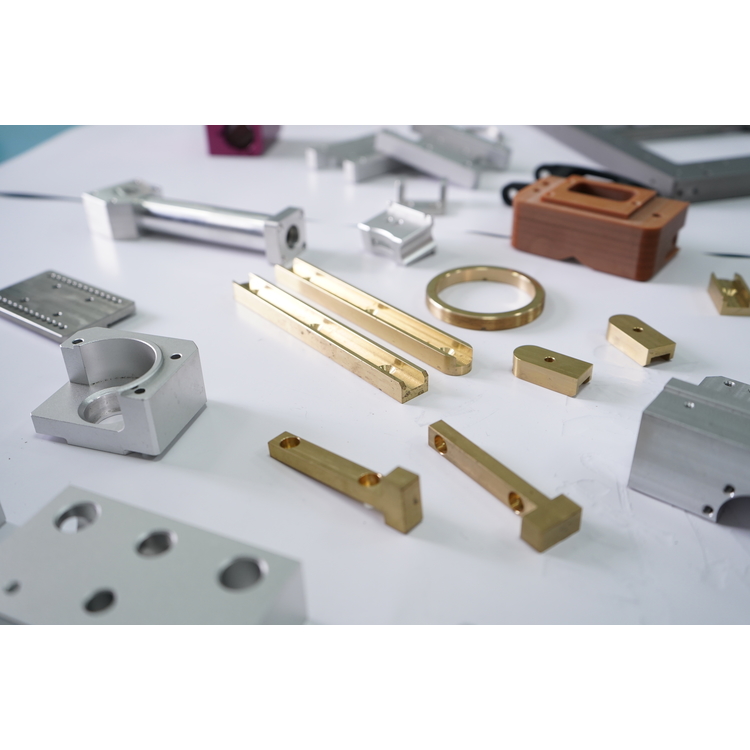
机床零件加工的特点主要体现在以下几个方面:
1. **高精度要求**:机床零件通常用于高精度的机械设备中,因此加工过程中对尺寸精度、形状精度和位置精度的要求高。公差范围通常较小,以确保零件的互换性和设备的整体性能。
2. **复杂几何形状**:机床零件往往具有复杂的几何形状,如曲面、孔、槽、螺纹等。加工过程中需要使用多种加工方法(如车削、铣削、磨削、钻削等)和夹具来确保形状的准确性。
3. **高表面质量**:机床零件的表面粗糙度要求较高,以确保零件的耐磨性、耐腐蚀性和配合精度。通常需要通过精加工或表面处理(如研磨、抛光、热处理等)来达到所需的表面质量。
4. **材料多样性**:机床零件加工涉及多种材料,包括碳钢、合金钢、不锈钢、铸铁、铝合金、铜合金等。不同材料的加工性能和切削参数各不相同,因此需要根据材料特性选择合适的和加工工艺。
5. **大批量生产与单件小批量生产并存**:机床零件加工既有大批量生产的情况,如标准件、通用件的生产,也有单件小批量生产的情况,如定制化或特殊用途的零件。不同的生产规模对加工工艺、设备和生产组织有不同的要求。
6. **工艺复杂、工序多**:机床零件的加工通常需要经过多道工序,包括粗加工、半精加工、精加工、热处理、表面处理等。每道工序都需要严格控制,以确保终零件的质量。
7. **设备和工装夹具的使用**:为了提高加工效率和精度,机床零件加工中常使用机床、数控机床以及的工装夹具。这些设备和夹具能够提高加工的稳定性和一致性。
8. **高自动化程度**:随着数控技术(CNC)的发展,机床零件加工越来越多地采用数控机床和自动化生产线,以提高加工精度、效率和一致性,减少人为误差。
9. **严格的质量控制**:机床零件加工过程中需要进行严格的质量控制,包括尺寸检测、形状检测、表面粗糙度检测、材料性能检测等。通常使用三坐标测量机、投影仪、粗糙度仪等精密测量设备进行检测。
10. **长生产周期**:由于机床零件的加工工艺复杂、工序多,且需要进行多次检测和验证,因此生产周期相对较长。特别是在高精度零件的加工中,可能需要反复调整和修正。
总的来说,机床零件加工具有高精度、高复杂性、高表面质量要求等特点,需要综合运用多种加工技术和设备,并进行严格的质量控制,以确保零件的性能和使用寿命。
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
机械零件加工具有以下几个显著特点:
### 1. **精度要求高**
- 机械零件加工通常需要达到较高的尺寸精度、形状精度和表面粗糙度要求,以确保零件的功能性和装配性。
- 精密加工技术(如数控加工、磨削等)被广泛应用。
### 2. **材料多样性**
- 机械零件加工涉及多种材料,包括金属(如钢、铝、铜等)、塑料、陶瓷和复合材料等。
- 不同材料的加工工艺和参数差异较大。
### 3. **工艺复杂**
- 加工过程可能包括多种工艺,如车削、铣削、钻孔、磨削、热处理、表面处理等。
- 需要根据零件的形状、尺寸和性能要求选择合适的加工方法。
### 4. **设备依赖性**
- 机械零件加工依赖于加工设备,如车床、铣床、磨床、数控机床等。
- 设备的性能和精度直接影响加工质量和效率。
### 5. **批量生产与定制化并存**
- 对于标准化零件,通常采用批量生产以提率和降。
- 对于特殊或复杂零件,则需要定制化加工,以满足特定需求。
### 6. **质量管控严格**
- 机械零件加工过程中需要进行严格的质量控制,包括尺寸检测、材料性能测试、表面质量检查等。
- 常用检测工具包括卡尺、千分尺、三坐标测量仪等。
### 7. **成本与效率的平衡**
- 加工过程中需要综合考虑成本、效率和质量,选择合适的工艺和设备。
- 优化加工参数和工艺流程是降、提率的关键。
### 8. **自动化与智能化趋势**
- 随着技术的发展,机械零件加工越来越多地采用自动化和智能化技术,如数控加工、机器人加工、计算机制造(CAM)等。
- 这些技术提高了加工精度、效率和一致性。
### 9. **环境影响**
- 机械零件加工过程中可能产生废料、噪音和污染,需要采取环保措施。
- 绿色制造和可持续发展成为行业关注的重点。
### 10. **标准化与规范化**
- 机械零件加工通常遵循国际或行业标准(如ISO、GB等),以确保零件的互换性和通用性。
- 设计图纸和工艺文件需要符合规范要求。
这些特点使得机械零件加工成为制造业中技术含量高、性强的领域,对加工工艺、设备和技术人员的要求较高。
不锈铸件机加工的特点主要体现在以下几个方面:
1. **材料硬度高**:不锈钢铸件通常具有较高的硬度,这要求机加工设备具备足够的刚性和切削能力。同时,的选择也需要考虑材料的硬度,通常选用硬质合金或涂层。
2. **加工硬化倾向**:不锈钢在加工过程中容易发生加工硬化,这会增加切削力,导致磨损加快。因此,加工时需要采用适当的切削参数,如较低的切削速度和较大的进给量,以减少加工硬化的影响。
3. **导热性差**:不锈钢的导热性较差,加工过程中产生的热量不易散发,容易导致工件和温度升高。这会影响加工精度和寿命,因此需要采取有效的冷却措施,如使用切削液或冷却气体。
4. **粘刀现象**:不锈钢在加工过程中容易产生切屑粘附在上的现象,这会影响加工表面质量和寿命。选择合适的材料和涂层,以及采用适当的切削参数,可以减少粘刀现象的发生。
5. **表面质量要求高**:不锈钢铸件通常用于对表面质量要求较高的场合,如食品、、化工等行业。因此,在机加工过程中需要严格控制表面粗糙度,采用精加工或抛光工艺来满足要求。
6. **尺寸精度要求高**:不锈钢铸件的机加工通常对尺寸精度有较高要求,特别是在精密零件加工中。这需要采用高精度的加工设备和工艺,确保加工后的零件尺寸符合设计要求。
7. **耐腐蚀性**:不锈钢铸件具有良好的耐腐蚀性,但在加工过程中需要注意防止铁屑、切削液等污染物对工件表面的腐蚀。加工后应及时清洗工件,保持其表面清洁。
8. **复杂形状加工**:不锈钢铸件可能具有复杂的几何形状,这要求机加工设备具备多轴加工能力,能够实现复杂曲面的加工。同时,需要采用合适的夹具和工装,确保工件在加工过程中的稳定性。
总之,不锈钢铸件的机加工具有较高的技术要求和挑战性,需要综合考虑材料特性、加工工艺和设备条件,以确保加工质量和效率。
m.fenghua.b2b168.com