成都车床件加工公司 瑞通精密 工艺成熟

赛钢(POM,聚)是一种具有机械性能和耐化学性的工程塑料,广泛应用于机械、汽车、电子等领域。赛钢加工的特点主要包括以下几个方面:
### 1. **良好的机械加工性**
- 赛钢易于进行车削、铣削、钻孔、锯切等机械加工,加工过程中不易产生毛刺。
- 由于其硬度较高,加工时需要使用锋利的,并保持适当的切削速度和进给量。
### 2. **尺寸稳定性好**
- 赛钢具有较低的吸水性和热膨胀系数,加工后尺寸变化小,适合制造精密零件。
- 但在高温环境下可能出现收缩或变形,需注意加工温度控制。
### 3. **耐磨性和自润滑性**
- 赛钢具有的耐磨性和自润滑性,适合制造滑动部件或摩擦零件。
- 加工时需避免过度摩擦或过热,以免影响材料性能。
### 4. **耐化学性**
- 赛钢对大多数有机溶剂、油脂和弱酸弱碱有良好的耐腐蚀性,但在强酸或强碱环境下可能发生降解。
- 加工时需避免接触腐蚀性化学品。
### 5. **热稳定性有限**
- 赛钢的熔融温度约为165-175℃,加工时需控制温度,避免过热导致材料分解。
- 高温下会释放气体,需做好通风和防护。
### 6. **表面光洁度高**
- 赛钢加工后表面光滑,适合制造外观要求较高的零件。
- 加工时可通过抛光或精细切削进一步提高表面质量。
### 7. **弹性模量高**
- 赛钢具有较高的刚性,加工时需注意避免因切削力过大导致材料开裂或变形。
### 8. **吸湿性低**
- 赛钢的吸湿性较低,加工前通常不需要进行干燥处理,但在潮湿环境中长期存放后可能需要干燥。
### 9. **环保性**
- 赛钢加工过程中可能释放,需注意环保和健康防护。
### 总结
赛钢加工具有尺寸稳定、耐磨、自润滑等优点,但也需注意其热稳定性和化学耐性限制。合理选择加工参数和工具,可以有效提高加工效率和产品质量。
精密零件加工是指通过高精度设备和工艺,制造出尺寸、形状、表面质量等均符合严格要求的零件的加工过程。其特点主要包括以下几个方面:
### 1. **高精度**
- 精密零件加工的核心要求是**高精度**,通常需要达到微米(μm)甚至纳米(nm)级别的公差范围。
- 加工过程中需要严格控制尺寸、形状、位置和表面粗糙度等参数,确保零件符合设计图纸的要求。
### 2. **高表面质量**
- 精密零件对表面质量要求高,通常需要达到镜面光洁度或低的表面粗糙度(Ra值)。
- 表面质量直接影响零件的性能,如耐磨性、耐腐蚀性、密封性等。
### 3. **复杂形状加工**
- 精密零件通常具有复杂的几何形状,如曲面、薄壁、微小孔等,需要借助高精度数控机床(如CNC加工中心)和多轴联动技术来实现。
### 4. **材料多样性**
- 精密零件加工涉及的材料种类广泛,包括金属(如铝合金、不锈钢、钛合金)、非金属(如陶瓷、塑料)以及复合材料等。
- 不同材料的加工特性不同,需要针对性地选择加工工艺和设备。
### 5. **高设备要求**
- 精密零件加工需要高精度设备,如数控机床(CNC)、坐标测量机(CMM)、激光加工机等。
- 设备需要具备高刚性、高稳定性和高重复定位精度,以确保加工质量。
### 6. **严格的过程控制**
- 加工过程中需要对温度、湿度、振动等环境因素进行严格控制,以避免对加工精度产生影响。
- 加工参数(如切削速度、进给量、切削深度等)需要优化,以提高加工效率和表面质量。
### 7. **高成本**
- 精密零件加工的设备、、工艺和技术要求较高,导致加工成本较高。
- 对操作人员的技术水平要求也较高,需要经过培训。
### 8. **广泛应用**
- 精密零件广泛应用于、器械、汽车制造、电子设备、光学仪器等高技术领域。
- 这些领域对零件的性能、可靠性和寿命有高要求。
### 9. **小批量、定制化生产**
- 精密零件加工通常以小批量或单件定制为主,满足特定客户的需求。
- 生产过程中需要灵活调整工艺和参数,以适应不同零件的加工要求。
### 10. **质量检测严格**
- 精密零件加工完成后,需要通过高精度检测设备(如三坐标测量机、光学测量仪等)进行严格的质量检测。
- 检测内容包括尺寸精度、形状精度、位置精度和表面质量等。
### 总结
精密零件加工以高精度、量和高技术要求为核心,广泛应用于制造领域。其加工过程需要高精度设备、严格的过程控制和的技术支持,以确保零件满足设计和应用要求。
CNC电脑锣加工(Computer Numerical Control Machining)是一种高精度、率的自动化加工技术,广泛应用于机械制造、模具加工、等领域。其特点主要包括以下几个方面:
### 1. **高精度**
- CNC电脑锣加工通过计算机控制系统控制的运动,能够实现微米级甚至更高的加工精度,满足复杂零件的高精度要求。
- 加工过程中避免了人为误差,保证了产品的一致性和稳定性。
### 2. **率**
- CNC加工可以实现多轴联动,同时完成多个工序的加工,减少了传统加工中多次装夹和换刀的时间。
- 自动化程度高,可以连续加工,大幅提高了生产效率。
### 3. **高灵活性**
- 通过编程可以快速切换加工任务,适应不同形状、尺寸和材料的加工需求。
- 能够加工复杂曲面、异形零件等传统加工难以实现的结构。
### 4. **广泛的材料适应性**
- CNC电脑锣加工可以处理多种材料,包括金属(如铝、钢、钛合金)、塑料、木材、复合材料等。
- 针对不同材料,可以选择合适的和加工参数,实现加工。
### 5. **自动化与智能化**
- CNC加工设备通常配备自动换刀系统(ATC)、自动检测系统等,进一步提高了加工的自动化水平。
- 通过CAM(计算机制造)软件,可以实现加工路径的优化和仿真,减少试错成本。
### 6. **加工一致性高**
- 由于加工过程由计算机控制,批量生产时每个零件的尺寸和形状都能保持一致,适合大规模生产。
### 7. **复杂零件加工能力强**
- CNC电脑锣加工可以完成多轴联动加工,适合加工复杂的三维曲面、腔体、孔系等结构。
- 例如,在模具制造中,可以加工出复杂的型腔和型芯。
### 8. **减少人工干预**
- 加工过程中无需人工频繁操作,降低了劳动强度,同时减少了人为失误的可能性。
### 9. **环保与节能**
- CNC加工设备通常具有较高的能源利用效率,且加工过程中产生的废料较少,符合现代制造业的环保要求。
### 10. **高成本效益**
- 虽然CNC设备的初始投资较高,但其率、高精度和低废品率能够显著降低长期生产成本。
### 总结
CNC电脑锣加工以其高精度、率、高灵活性和强大的复杂零件加工能力,成为现代制造业中的加工方式。随着技术的不断发展,CNC加工将进一步向智能化、集成化方向发展,为制造业带来更大的价值。
车铣复合加工是一种的制造技术,结合了车削和铣削两种加工方式,具有以下特点:
### 1. **性**
- **一次装夹完成多道工序**:工件只需一次装夹,即可完成车削、铣削、钻孔、攻丝等多种加工工序,减少了装夹次数和时间,提高了加工效率。
- **减少工序转换**:传统加工需要多次装夹和工序转换,而车铣复合加工可以在同一台设备上完成,缩短了生产周期。
### 2. **高精度**
- **减少装夹误差**:由于工件只需一次装夹,避免了多次装夹带来的定位误差,提高了加工精度和一致性。
- **动态补偿功能**:现代车铣复合机床通常配备高精度数控系统和动态补偿功能,能够实时调整加工参数,确保加工精度。
### 3. **灵活性**
- **复杂零件加工**:车铣复合加工可以处理复杂形状的零件,如带有曲面、斜孔、异形槽等特征的工件,传统单一加工方式难以完成。
- **多轴联动**:车铣复合机床通常配备多轴(如4轴、5轴甚至更多),能够实现多轴联动加工,扩展了加工范围和灵活性。
### 4. **节约成本**
- **减少设备投资**:传统加工需要多台设备(如车床、铣床等),而车铣复合加工只需要一台设备,降低了设备采购和维护成本。
- **减少人工成本**:由于自动化程度高,减少了人工干预和操作,降低了人工成本。
### 5. **材料利用率高**
- **近净成形加工**:车铣复合加工可以实现近净成形加工,减少材料浪费,提高材料利用率。
- **减少毛坯余量**:由于加工精度高,毛坯余量可以设计得更小,进一步节约材料。
### 6. **适应性强**
- **多种材料加工**:车铣复合加工适用于多种材料,包括金属、塑料、复合材料等,适用范围广。
- **小批量、多品种生产**:特别适合小批量、多品种的生产模式,能够快速切换加工任务,适应市场需求变化。
### 7. **智能化**
- **数控系统支持**:现代车铣复合机床通常配备的数控系统,支持自动编程、仿真和优化,提高了加工过程的智能化水平。
- **自动化集成**:可以与其他自动化设备(如机器人、自动送料系统等)集成,实现无人化或半无人化生产。
### 8. **环保性**
- **减少能耗**:由于减少了设备数量和加工时间,车铣复合加工在能耗方面更加环保。
- **减少废料**:高精度加工减少了废料产生,降低了环境污染。
### 总结
车铣复合加工以其、高精度、灵活性强、节约成本等特点,在现代制造业中得到了广泛应用,特别适合复杂零件加工和高精度要求的生产场景。随着数控技术和自动化技术的不断发展,车铣复合加工的应用前景将更加广阔。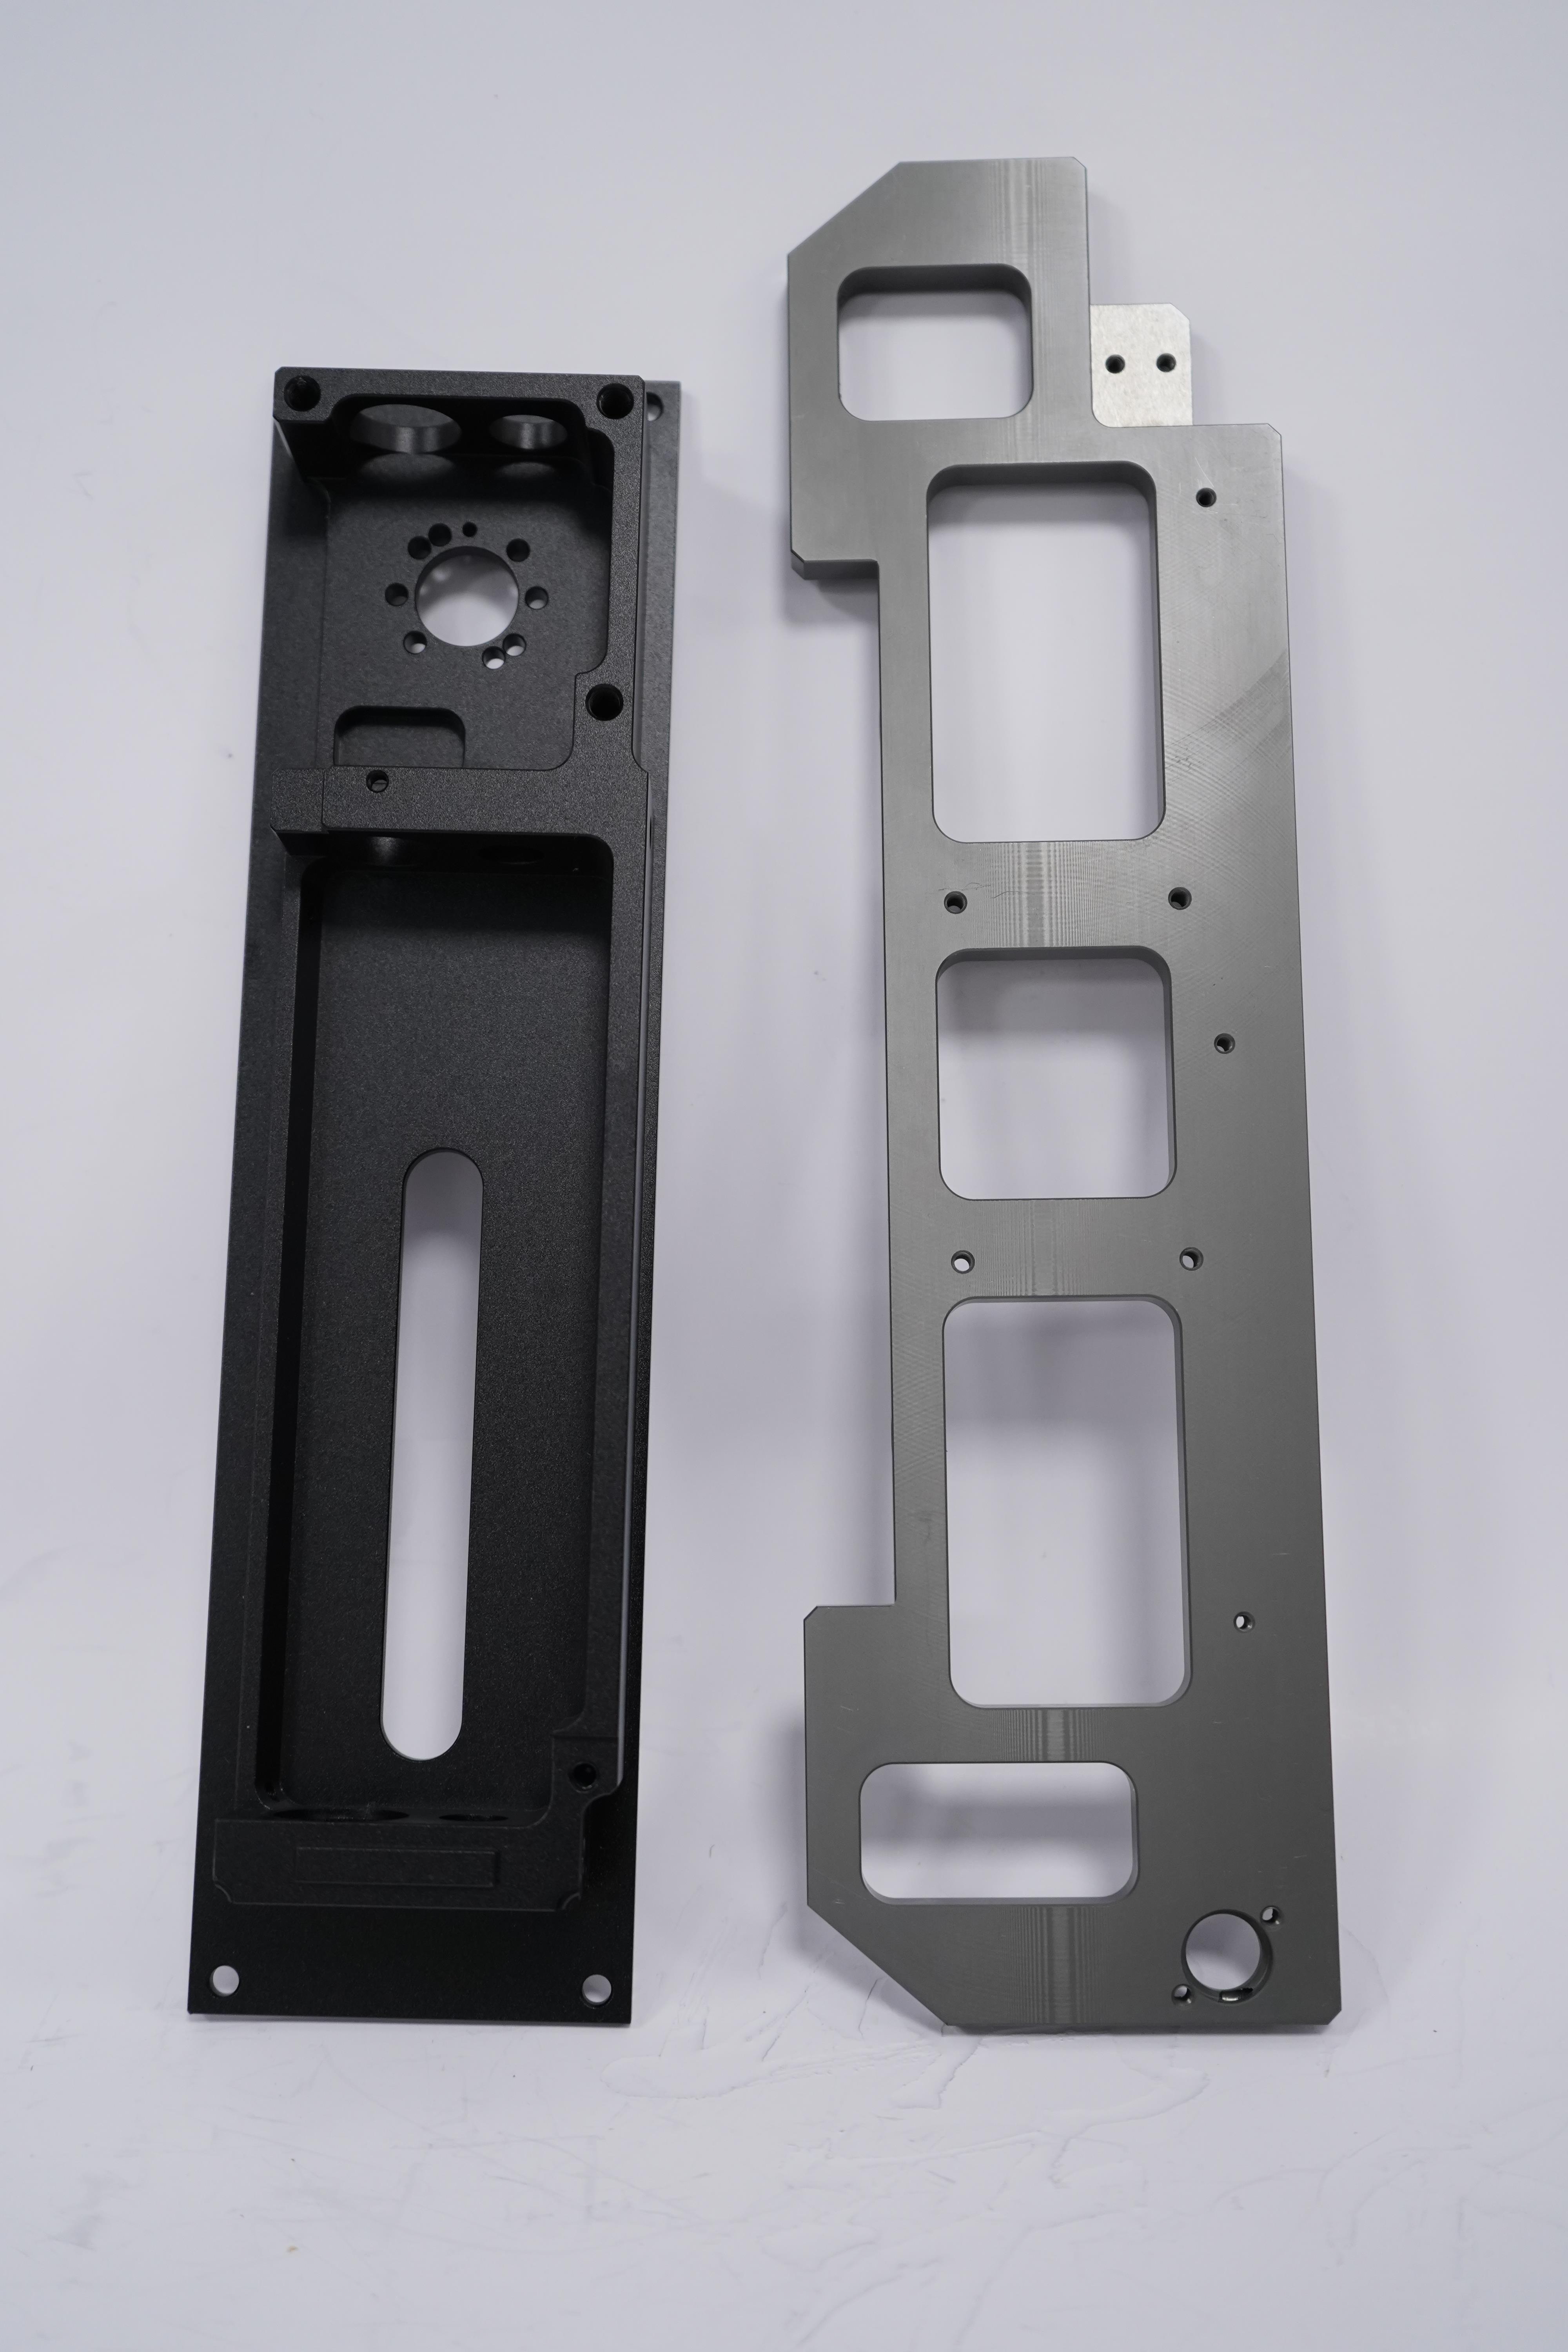
通讯腔体加工是通讯设备制造中的关键环节,其特点主要体现在以下几个方面:
1. **高精度要求**:通讯腔体通常用于信号的传输和处理,因此对尺寸精度、表面光洁度和形位公差要求高。加工过程中需要采用精密加工设备和工艺,如数控机床(CNC)、电火花加工(EDM)等,以确保腔体的尺寸和形状符合设计要求。
2. **复杂结构**:通讯腔体通常具有复杂的内部结构,包括多个腔室、通道、孔洞等,用于隔离和引导信号。这些结构需要高精度的加工技术,如多轴联动加工、微细加工等,以确保腔体的功能性和可靠性。
3. **材料选择**:通讯腔体通常采用高导电性、低损耗的材料,如铝合金、铜合金或不锈钢等。这些材料具有良好的电磁屏蔽性能和机械强度,但也对加工工艺提出了更高的要求,如选择、切削参数优化等。
4. **表面处理**:为了减少信号损耗和电磁干扰,通讯腔体的表面通常需要进行特殊处理,如电镀、阳氧化、喷涂等。这些处理工艺不仅要求表面光洁度高,还需要确保处理后的表面具有良好的导电性和耐腐蚀性。
5. **批量生产与一致性**:通讯设备通常需要大批量生产,因此腔体加工需要具备、稳定的生产能力。加工过程中需要严格控制工艺参数,确保每个腔体的尺寸、形状和性能一致性。
6. **设计与加工协同**:通讯腔体的设计通常需要考虑加工工艺的可行性,因此设计与加工之间的协同重要。设计师需要与加工工程师密切合作,优化设计方案,确保腔体在满足功能需求的同时,能够、地加工出来。
7. **电磁兼容性(EMC)要求**:通讯腔体需要具备良好的电磁屏蔽性能,以防止外部电磁干扰和内部信号泄漏。加工过程中需要特别注意腔体的密封性和导电连续性,确保其满足电磁兼容性要求。
总的来说,通讯腔体加工是一个涉及高精度、复杂结构、特殊材料和严格性能要求的制造过程,需要综合运用多种加工技术和工艺,以确保腔体的量和高可靠性。
电子配件外壳加工具有以下几个显著特点:
### 1. **高精度要求**
- 电子配件外壳通常需要与内部电路板、接口、按键等精密配合,因此对尺寸精度、形状公差和表面光洁度要求高。
- 加工过程中需要使用高精度设备(如CNC加工中心)以确保尺寸和形状的准确性。
### 2. **材料多样性**
- 外壳材料种类多样,常用的包括铝合金、不锈钢、塑料(如ABS、PC)、合金等,不同材料需要采用不同的加工工艺。
- 材料的选择需考虑强度、重量、散热性、电磁屏蔽性以及成本等因素。
### 3. **复杂结构设计**
- 电子外壳通常具有复杂的结构,如开孔、螺纹、卡扣、散热孔等,以满足功能性需求。
- 加工时需要兼顾外观美观性和功能性,同时确保装配的便捷性。
### 4. **表面处理工艺**
- 外壳通常需要经过表面处理以提升外观和耐用性,常见的工艺包括阳氧化、喷砂、电镀、喷涂、拉丝等。
- 表面处理还需考虑防腐蚀、耐磨性、抗指纹等性能。
### 5. **散热设计**
- 电子设备运行时会产生热量,外壳设计需考虑散热性能,如增加散热孔、散热片或使用导热材料。
### 6. **电磁屏蔽**
- 外壳需要具备一定的电磁屏蔽能力,以减少外部电磁干扰对内部电路的影响,通常通过金属材料或特殊涂层实现。
### 7. **小批量、定制化生产**
- 电子配件外壳通常根据特定产品需求进行定制化设计和生产,因此加工具有小批量、多品种的特点。
- 快速响应市场需求和灵活调整生产工艺是重要竞争力。
### 8. **环保与安全性**
- 外壳材料需符合环保标准(如RoHS、REACH),避免使用有害物质。
- 设计需考虑防水、防尘、防震等安全性要求。
### 9. **成本控制**
- 在和功能的前提下,需要优化加工工艺和材料选择以降,满足市场竞争需求。
### 10. **快速迭代**
- 电子产品更新换代快,外壳加工需要适应快速设计和生产的节奏,缩短从设计到量产的周期。
总之,电子配件外壳加工是一项集高精度、多功能性、定制化和快速响应于一体的综合性制造工艺,需要综合考虑设计、材料、工艺和成本等多方面因素。
m.fenghua.b2b168.com