松岗机械零件加工 瑞通精密 工艺成熟

赛钢(POM,聚)是一种具有机械性能和耐化学性的工程塑料,广泛应用于机械、汽车、电子等领域。赛钢加工的特点主要包括以下几个方面:
### 1. **良好的机械加工性**
- 赛钢易于进行车削、铣削、钻孔、锯切等机械加工,加工过程中不易产生毛刺。
- 由于其硬度较高,加工时需要使用锋利的,并保持适当的切削速度和进给量。
### 2. **尺寸稳定性好**
- 赛钢具有较低的吸水性和热膨胀系数,加工后尺寸变化小,适合制造精密零件。
- 但在高温环境下可能出现收缩或变形,需注意加工温度控制。
### 3. **耐磨性和自润滑性**
- 赛钢具有的耐磨性和自润滑性,适合制造滑动部件或摩擦零件。
- 加工时需避免过度摩擦或过热,以免影响材料性能。
### 4. **耐化学性**
- 赛钢对大多数有机溶剂、油脂和弱酸弱碱有良好的耐腐蚀性,但在强酸或强碱环境下可能发生降解。
- 加工时需避免接触腐蚀性化学品。
### 5. **热稳定性有限**
- 赛钢的熔融温度约为165-175℃,加工时需控制温度,避免过热导致材料分解。
- 高温下会释放气体,需做好通风和防护。
### 6. **表面光洁度高**
- 赛钢加工后表面光滑,适合制造外观要求较高的零件。
- 加工时可通过抛光或精细切削进一步提高表面质量。
### 7. **弹性模量高**
- 赛钢具有较高的刚性,加工时需注意避免因切削力过大导致材料开裂或变形。
### 8. **吸湿性低**
- 赛钢的吸湿性较低,加工前通常不需要进行干燥处理,但在潮湿环境中长期存放后可能需要干燥。
### 9. **环保性**
- 赛钢加工过程中可能释放,需注意环保和健康防护。
### 总结
赛钢加工具有尺寸稳定、耐磨、自润滑等优点,但也需注意其热稳定性和化学耐性限制。合理选择加工参数和工具,可以有效提高加工效率和产品质量。
机械零件加工具有以下几个显著特点:
### 1. **精度要求高**
- 机械零件加工通常需要达到较高的尺寸精度、形状精度和表面粗糙度要求,以确保零件的功能性和装配性。
- 精密加工技术(如数控加工、磨削等)被广泛应用。
### 2. **材料多样性**
- 机械零件加工涉及多种材料,包括金属(如钢、铝、铜等)、塑料、陶瓷和复合材料等。
- 不同材料的加工工艺和参数差异较大。
### 3. **工艺复杂**
- 加工过程可能包括多种工艺,如车削、铣削、钻孔、磨削、热处理、表面处理等。
- 需要根据零件的形状、尺寸和性能要求选择合适的加工方法。
### 4. **设备依赖性**
- 机械零件加工依赖于加工设备,如车床、铣床、磨床、数控机床等。
- 设备的性能和精度直接影响加工质量和效率。
### 5. **批量生产与定制化并存**
- 对于标准化零件,通常采用批量生产以提率和降。
- 对于特殊或复杂零件,则需要定制化加工,以满足特定需求。
### 6. **质量管控严格**
- 机械零件加工过程中需要进行严格的质量控制,包括尺寸检测、材料性能测试、表面质量检查等。
- 常用检测工具包括卡尺、千分尺、三坐标测量仪等。
### 7. **成本与效率的平衡**
- 加工过程中需要综合考虑成本、效率和质量,选择合适的工艺和设备。
- 优化加工参数和工艺流程是降、提率的关键。
### 8. **自动化与智能化趋势**
- 随着技术的发展,机械零件加工越来越多地采用自动化和智能化技术,如数控加工、机器人加工、计算机制造(CAM)等。
- 这些技术提高了加工精度、效率和一致性。
### 9. **环境影响**
- 机械零件加工过程中可能产生废料、噪音和污染,需要采取环保措施。
- 绿色制造和可持续发展成为行业关注的重点。
### 10. **标准化与规范化**
- 机械零件加工通常遵循国际或行业标准(如ISO、GB等),以确保零件的互换性和通用性。
- 设计图纸和工艺文件需要符合规范要求。
这些特点使得机械零件加工成为制造业中技术含量高、性强的领域,对加工工艺、设备和技术人员的要求较高。
CNC数控加工厂具有以下主要特点:
### 1. **高精度加工**
- CNC数控机床通过计算机程序控制,能够实现高精度的加工,误差通常在微米级别,适用于复杂零件和高精度要求的工件。
### 2. **自动化程度高**
- CNC加工过程高度自动化,减少了人工干预,降低了人为误差,提高了生产效率和一致性。
### 3. **加工范围广**
- CNC数控机床可以加工多种材料,包括金属、塑料、复合材料等,适用于多种行业,如、汽车、电子、等。
### 4. **复杂零件加工能力强**
- CNC机床能够加工复杂的几何形状,如曲面、异形件等,传统加工方式难以实现的零件可以通过CNC技术轻松完成。
### 5. **生产效率高**
- CNC机床可以连续运行,减少了换刀、换工序的时间,提高了整体生产效率。
### 6. **灵活性强**
- 通过修改程序,CNC机床可以快速切换加工任务,适应多品种、小批量生产的需求。
### 7. **一致性好**
- CNC加工过程由程序控制,保证了批量生产时每个零件的尺寸和形状高度一致。
### 8. **减少材料浪费**
- CNC加工通过计算和优化程序,减少了材料浪费,降低了生产成本。
### 9. **技术门槛高**
- CNC加工需要的技术人员编写程序、调试设备,同时对操作人员的技能要求较高。
### 10. **设备投资大**
- CNC数控机床价格较高,前期投资较大,但长期来看,其性和性可以带来显著的经济效益。
### 11. **维护要求高**
- CNC机床需要定期维护和保养,以确保其长期稳定运行和加工精度。
### 12. **环保性**
- CNC加工过程中产生的废料较少,且可以通过回收再利用,对环境的影响较小。
### 13. **可追溯性强**
- CNC加工过程可以通过程序记录和监控,便于产品质量追溯和生产管理。
总的来说,CNC数控加工厂以其高精度、率、灵活性和自动化程度高的特点,在现代制造业中占据了重要地位。
数控车床加工是一种高精度、率的加工方式,具有以下特点:
### 1. **高精度与高重复性**
- 数控车床通过计算机程序控制,能够实现高精度的加工,误差通常在微米级别。
- 重复加工时,精度和一致性高,适合大批量生产。
### 2. **加工效率高**
- 数控车床可以自动完成复杂的加工工序,减少人工干预,提高生产效率。
- 通过优化程序,可以实现多工序一次性加工,减少装夹次数。
### 3. **适应性强**
- 可以加工复杂形状的零件,如曲面、螺纹、锥面等。
- 通过更换和调整程序,可以适应不同材料和不同工艺要求的加工。
### 4. **自动化程度高**
- 数控车床可以实现自动换刀、自动测量、自动补偿等功能,减少人工操作。
- 与自动化生产线集成,可以实现无人化生产。
### 5. **灵活性强**
- 通过修改程序即可实现不同零件的加工,适合小批量、多品种的生产需求。
- 可以快速响应设计变更,缩短产品开发周期。
### 6. **减少人为误差**
- 加工过程由程序控制,减少了人为操作带来的误差,提高了产品质量。
### 7. **可加工复杂零件**
- 数控车床可以实现多轴联动,加工复杂的几何形状,如螺旋槽、异形曲面等。
### 8. **材料适应范围广**
- 可以加工金属材料(如钢、铝、铜等)以及部分非金属材料(如塑料、复合材料等)。
### 9. **加工成本优化**
- 虽然初期设备投资较高,但长期来看,数控车床可以减少人工成本、材料浪费和加工时间,从而降低整体成本。
### 10. **易于实现信息化管理**
- 数控车床可以与计算机设计(CAD)和计算机制造(CAM)系统集成,实现生产过程的数字化和信息化管理。
### 11. **环保与节能**
- 数控车床的加工过程更加,减少了材料浪费和能源消耗,符合绿色制造的要求。
### 12. **操作技术要求高**
- 需要操作人员具备一定的编程和机械加工知识,对技术人员的能力要求较高。
总之,数控车床加工以其高精度、率和灵活性,在现代制造业中占据重要地位,广泛应用于、汽车、模具、电子等领域。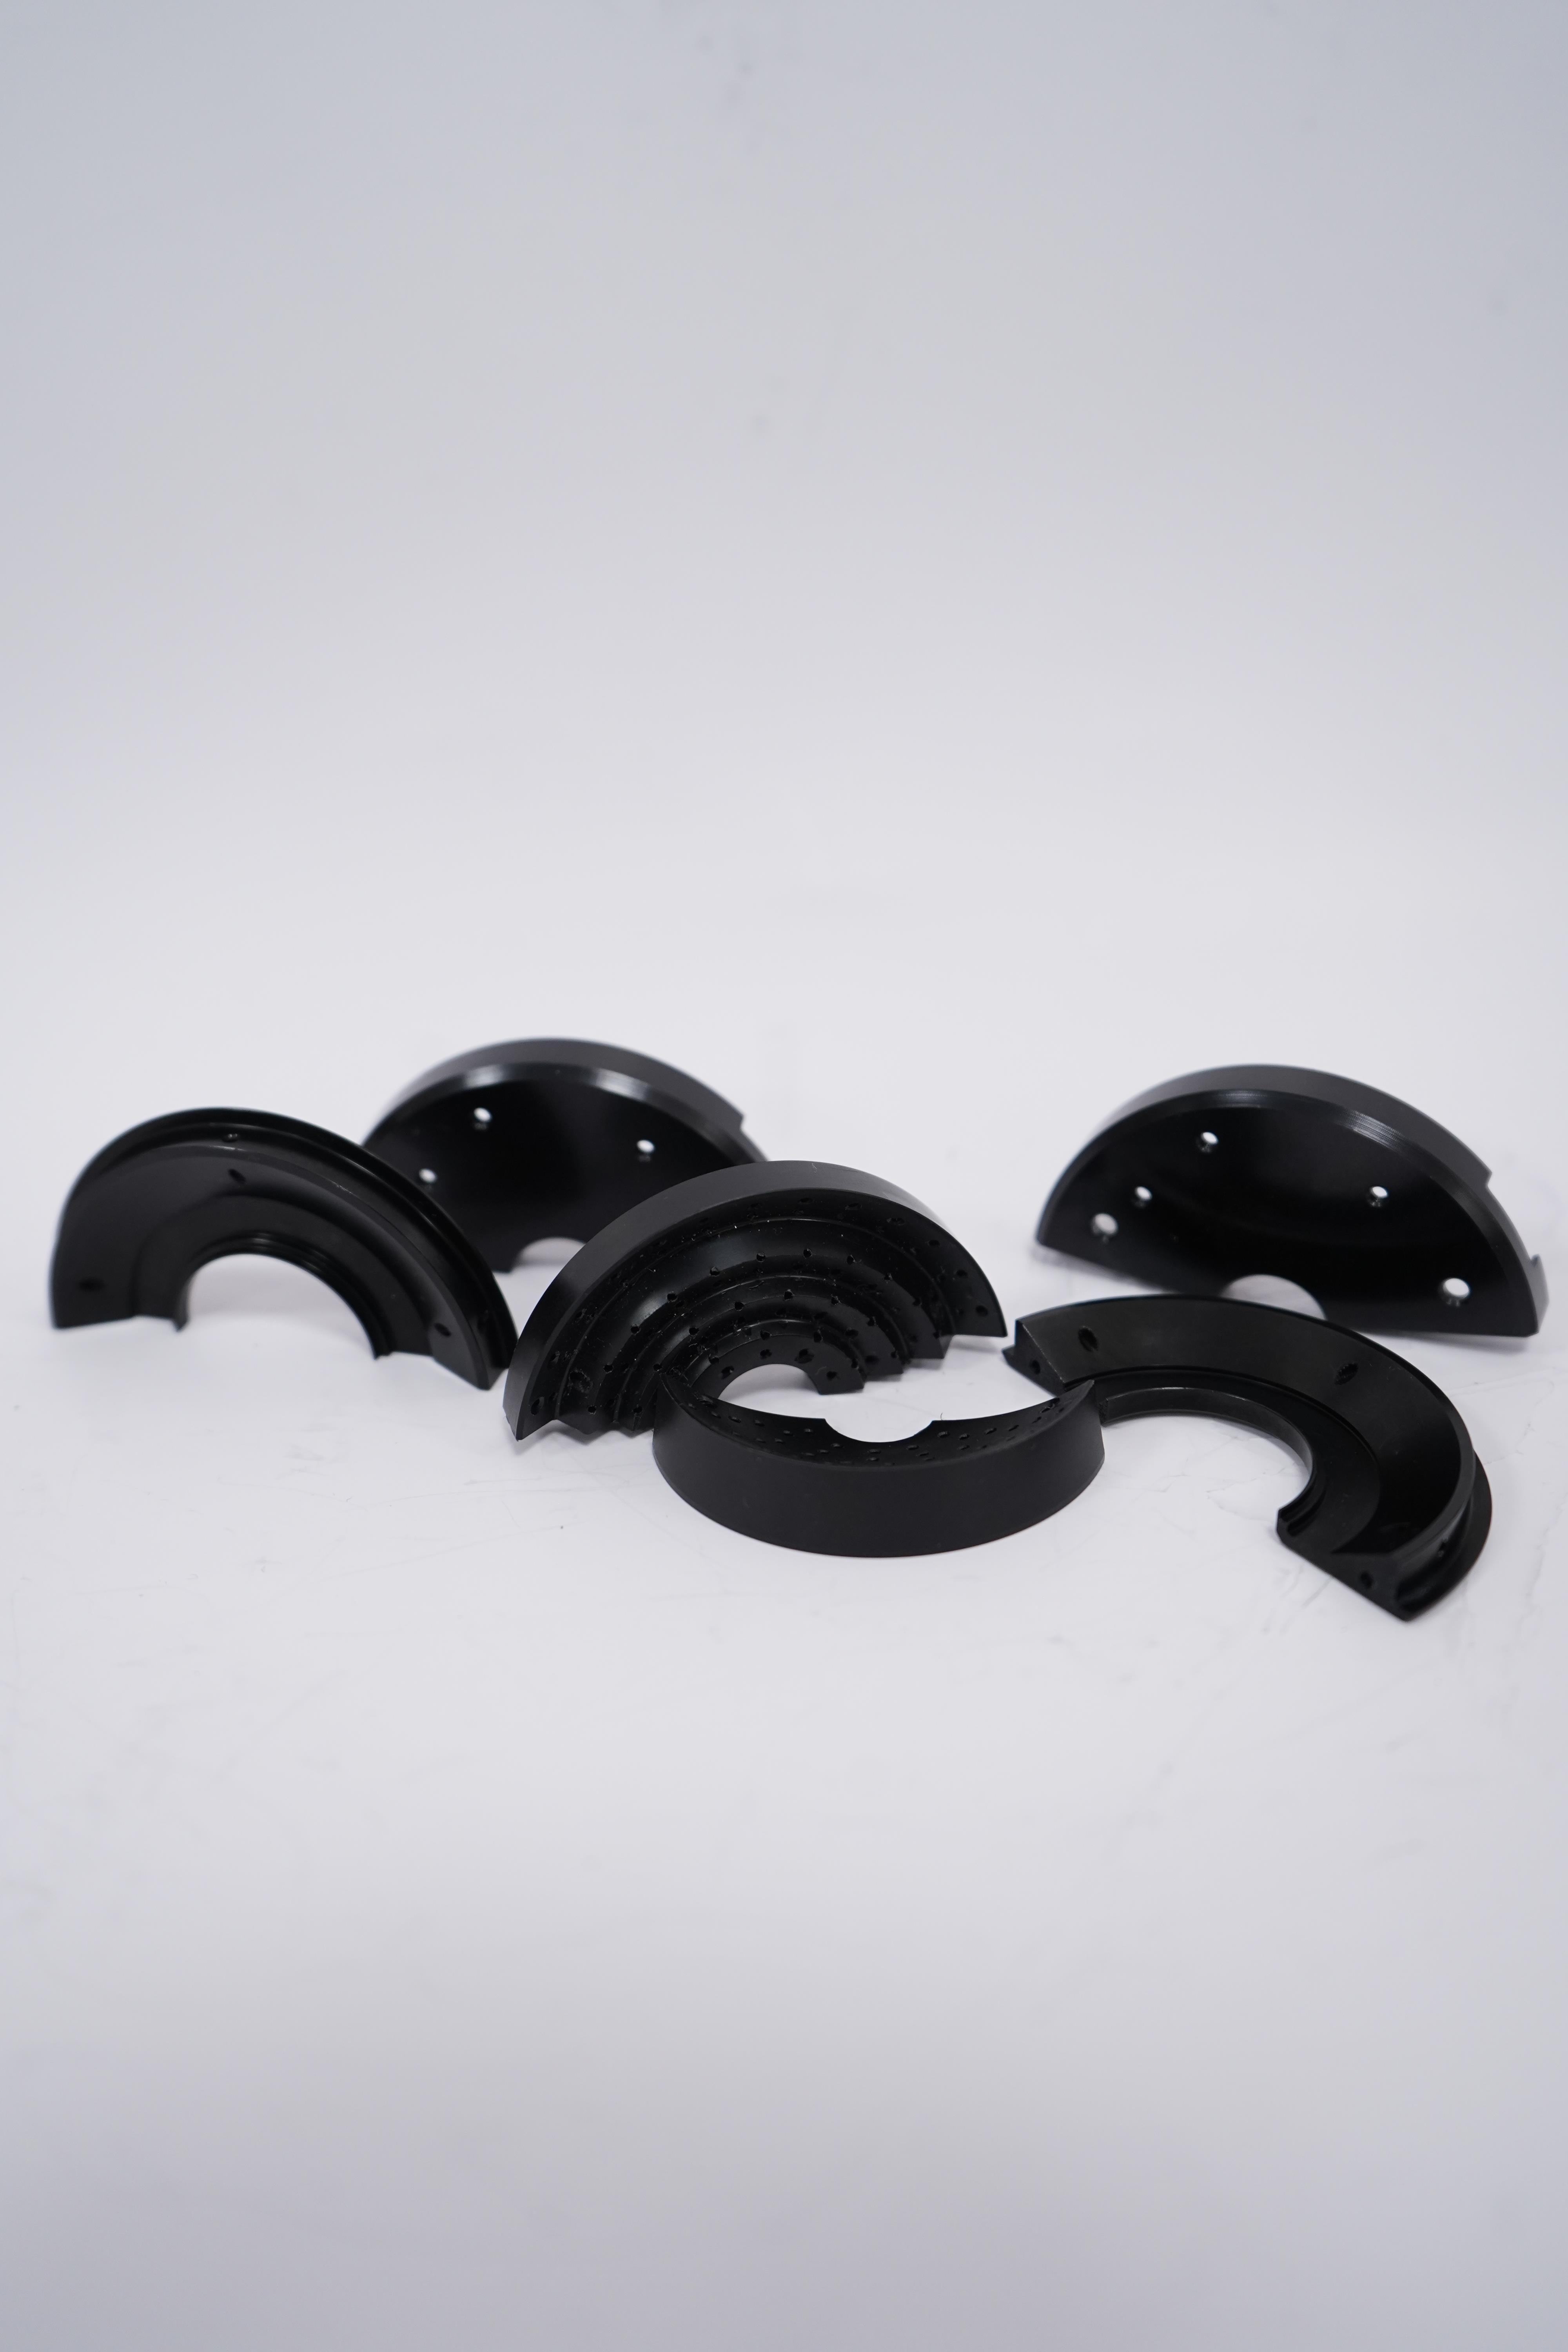
零部件机加工是指通过机械设备对原材料进行切削、磨削、钻孔、铣削等加工过程,以获得符合设计要求的零部件。其特点主要包括以下几个方面:
### 1. **高精度**
- 机加工能够实现高精度的尺寸控制,通常可以达到微米级别的精度,满足精密零部件的要求。
- 通过数控机床(CNC)等技术,可以进一步提升加工精度和一致性。
### 2. **灵活性**
- 机加工适用于多种材料和形状,可以根据不同的设计需求进行定制化加工。
- 能够处理复杂几何形状的零部件,如曲面、螺纹、孔洞等。
### 3. **材料适应性广**
- 机加工适用于多种材料,包括金属(如钢、铝、铜等)、塑料、复合材料等。
- 不同材料的加工工艺和选择会有所不同,但机加工能够灵活应对。
### 4. **生产效率高**
- 对于批量生产,机加工可以通过自动化设备(如CNC机床)实现、连续的生产。
- 通过优化加工工艺和选择,可以进一步提高生产效率。
### 5. **表面质量好**
- 机加工可以获得较高的表面光洁度,减少后续的表面处理工序。
- 通过精加工和抛光等工艺,可以进一步提升零部件的外观和性能。
### 6. **成本控制**
- 对于小批量或单件生产,机加工具有较低的开模成本,适合定制化需求。
- 对于大批量生产,通过优化工艺和设备,可以降低单位成本。
### 7. **工艺复杂**
- 机加工涉及多种工艺和设备的组合,如车削、铣削、磨削、钻孔等,需要较高的技术水平和经验。
- 工艺参数的设置(如切削速度、进给量、选择等)对加工质量和效率有重要影响。
### 8. **可重复性强**
- 通过数控技术和标准化工艺,机加工能够保证零部件的一致性和可重复性。
- 适合对精度和一致性要求较高的行业,如、汽车制造等。
### 9. **环境污染较少**
- 相比铸造、锻造等工艺,机加工产生的废料较少,且多为可回收的金属屑,环境污染较小。
- 但需要注意切削液和冷却剂的使用和处理,以减少对环境的影响。
### 10. **设备投资大**
- 高精度机加工设备(如CNC机床)的购置和维护成本较高,需要较大的初期投资。
- 设备的更新换代速度较快,需要持续投入以保持技术竞争力。
### 总结
零部件机加工具有高精度、灵活性、材料适应性强等特点,广泛应用于制造业的各个领域。尽管设备投资和工艺复杂性较高,但其、可重复和量的特点使其成为现代制造业的加工方式。
陶瓷与金属焊接加工是一种将陶瓷材料与金属材料通过焊接技术连接在一起的加工方法。这种工艺在、电子、能源等领域有广泛应用,但由于陶瓷和金属在物理、化学和机械性能上的显著差异,其焊接加工具有以下特点:
### 1. **材料性质差异大**
- **热膨胀系数不同**:陶瓷的热膨胀系数通常比金属低,焊接过程中由于热膨胀不匹配,容易产生残余应力,导致接头开裂或失效。
- **导热性差异**:陶瓷的导热性通常较低,而金属的导热性较高,焊接时热量分布不均匀,可能导致局部过热或冷却不均。
- **化学相容性**:陶瓷和金属的化学性质差异较大,焊接时可能发生化学反应,影响接头性能。
### 2. **焊接方法多样**
- **钎焊**:通过使用中间层(如活性钎料)实现陶瓷与金属的连接。活性钎料通常含有钛、锆等元素,能够与陶瓷表面形成化学键。
- **扩散焊**:在高温高压下,通过原子扩散实现陶瓷与金属的结合。这种方法适用于高精度和高强度的连接。
- **激光焊接**:利用高能量激光束进行局部加热,减少热影响区,适用于精密焊接。
- **超声波焊接**:通过振动实现陶瓷与金属的连接,适用于薄壁件或小型零件。
### 3. **接头设计复杂**
- **应力缓解设计**:由于陶瓷和金属的热膨胀系数不同,接头设计时需要考虑应力缓解结构,如使用中间层或梯度材料。
- **表面处理**:陶瓷表面通常需要进行预处理(如化学处理、涂层等),以提高其与金属的焊接性能。
### 4. **工艺参数控制严格**
- **温度控制**:焊接温度需要控制,以避免陶瓷开裂或金属熔化。
- **压力控制**:在扩散焊等工艺中,压力需要根据材料特性进行优化,以确保接头的致密性和强度。
- **气氛控制**:某些焊接方法需要在特定气氛(如真空或惰性气体)中进行,以防止氧化或其他不利反应。
### 5. **接头性能要求高**
- **机械性能**:接头需要具备足够的强度、韧性和抗疲劳性能,以满足实际应用需求。
- **热性能**:接头应具有良好的热稳定性,能够在高温环境下保持性能。
- **耐腐蚀性**:接头应具备良好的耐腐蚀性,特别是在恶劣环境中使用时。
### 6. **应用领域广泛**
- ****:用于制造耐高温、耐腐蚀的发动机部件。
- **电子行业**:用于制造电子封装、传感器等精密部件。
- **能源领域**:用于制造燃料电池、核反应堆部件等。
### 7. **挑战与研究方向**
- **界面反应控制**:如何有效控制陶瓷与金属界面反应,减少脆性相的形成。
- **新型焊接材料**:开发新型钎料和中间层材料,以提高焊接接头的性能。
- **焊接技术**:探索新的焊接技术,如电子束焊接、等离子焊接等,以提高焊接质量和效率。
总之,陶瓷与金属焊接加工是一项技术复杂、要求严格的工艺,需要综合考虑材料特性、焊接方法、接头设计和工艺参数等多个因素,以实现高性能的焊接接头。
m.fenghua.b2b168.com