松岗零配件机加工定制 瑞通精密

赛钢(POM,聚)是一种具有机械性能和耐化学性的工程塑料,广泛应用于机械、汽车、电子等领域。赛钢加工的特点主要包括以下几个方面:
### 1. **良好的机械加工性**
- 赛钢易于进行车削、铣削、钻孔、锯切等机械加工,加工过程中不易产生毛刺。
- 由于其硬度较高,加工时需要使用锋利的,并保持适当的切削速度和进给量。
### 2. **尺寸稳定性好**
- 赛钢具有较低的吸水性和热膨胀系数,加工后尺寸变化小,适合制造精密零件。
- 但在高温环境下可能出现收缩或变形,需注意加工温度控制。
### 3. **耐磨性和自润滑性**
- 赛钢具有的耐磨性和自润滑性,适合制造滑动部件或摩擦零件。
- 加工时需避免过度摩擦或过热,以免影响材料性能。
### 4. **耐化学性**
- 赛钢对大多数有机溶剂、油脂和弱酸弱碱有良好的耐腐蚀性,但在强酸或强碱环境下可能发生降解。
- 加工时需避免接触腐蚀性化学品。
### 5. **热稳定性有限**
- 赛钢的熔融温度约为165-175℃,加工时需控制温度,避免过热导致材料分解。
- 高温下会释放气体,需做好通风和防护。
### 6. **表面光洁度高**
- 赛钢加工后表面光滑,适合制造外观要求较高的零件。
- 加工时可通过抛光或精细切削进一步提高表面质量。
### 7. **弹性模量高**
- 赛钢具有较高的刚性,加工时需注意避免因切削力过大导致材料开裂或变形。
### 8. **吸湿性低**
- 赛钢的吸湿性较低,加工前通常不需要进行干燥处理,但在潮湿环境中长期存放后可能需要干燥。
### 9. **环保性**
- 赛钢加工过程中可能释放,需注意环保和健康防护。
### 总结
赛钢加工具有尺寸稳定、耐磨、自润滑等优点,但也需注意其热稳定性和化学耐性限制。合理选择加工参数和工具,可以有效提高加工效率和产品质量。
汽车零配件加工具有以下几个显著特点:
### 1. **高精度要求**
- 汽车零配件需要高的加工精度,以确保零部件的互换性和装配精度。公差通常在微米级别,尤其是发动机、变速箱等关键部件。
- 表面粗糙度、尺寸精度和几何形状精度都有严格的要求。
### 2. **材料多样性**
- 汽车零配件加工涉及多种材料,包括金属(如钢、铝合金、合金)、塑料、橡胶、复合材料等。
- 不同材料需要采用不同的加工工艺和设备。
### 3. **批量生产**
- 汽车零配件通常是大规模生产的,要求加工过程具有率和高稳定性。
- 需要采用自动化生产线、数控机床和机器人技术来提高生产效率和一致性。
### 4. **复杂形状**
- 许多汽车零配件具有复杂的几何形状,如曲面、孔洞、螺纹等,需要采用多轴数控机床或特种加工设备。
- 部分零部件还需要进行精密铸造、锻造或冲压成型。
### 5. **严格的性能要求**
- 汽车零配件需要满足高强度的机械性能、耐磨损、耐腐蚀、耐高温等要求。
- 需要通过热处理、表面处理(如电镀、喷涂、氧化)等工艺来提升性能。
### 6. **标准化和模块化**
- 汽车零配件需要符合国际或行业标准(如ISO、DIN、SAE等),以确保零部件的通用性和互换性。
- 模块化设计可以减少零部件数量,简化装配过程。
### 7. **环保和轻量化**
- 随着环保要求的提高,汽车零配件加工需要减少材料浪费和能源消耗。
- 轻量化是趋势,铝合金、合金、碳纤维等轻质材料的使用越来越广泛。
### 8. **多工序加工**
- 汽车零配件通常需要经过多道工序加工,如车削、铣削、钻孔、磨削、焊接、装配等。
- 工序之间的衔接和协调至关重要,以确保加工效率和产品质量。
### 9. **严格的质量控制**
- 汽车零配件加工过程中需要进行严格的质量检测,包括尺寸检测、材料检测、性能测试等。
- 需要采用的检测设备和技术,如三坐标测量仪、超声波检测、X射线检测等。
### 10. **快速响应市场需求**
- 汽车行业竞争激烈,零配件加工需要快速响应市场需求,缩短开发周期。
- 柔性制造系统(FMS)和计算机设计/制造(CAD/CAM)技术被广泛应用。
总之,汽车零配件加工是一个技术密集、工艺复杂、要求严格的行业,需要结合技术、设备和严格的管理来确保产品质量和生产效率。
五轴联动加工是一种的数控加工技术,具有以下特点:
### 1. **高精度和复杂形状加工能力**
- 五轴联动加工可以在一次装夹中完成复杂曲面的加工,减少了多次装夹带来的误差,提高了加工精度。
- 适用于加工、汽车、模具等领域中的复杂几何形状零件。
### 2. **减少装夹次数**
- 五轴机床可以在多个方向上进行加工,减少了工件的装夹次数,提高了生产效率。
- 减少了因多次装夹导致的定位误差,提高了加工一致性。
### 3. **更短的路径**
- 五轴联动可以通过调整角度,优化路径,减少空行程,提高加工效率。
- 能够使用更短的进行加工,提高刚性和加工稳定性。
### 4. **的表面质量**
- 通过调整与工件的相对角度,可以保持与加工表面的接触,减少振动,提高表面光洁度。
- 适用于高表面质量要求的零件加工。
### 5. **灵活性强**
- 五轴机床可以在多个方向上旋转和移动,适应不同形状和尺寸的工件加工需求。
- 能够加工传统三轴机床无法完成的复杂结构。
### 6. **节省时间和成本**
- 减少了加工步骤和装夹时间,缩短了生产周期。
- 降低了人工干预和设备的使用,节省了成本。
### 7. **适用范围广**
- 广泛应用于、汽车、能源、器械、模具制造等领域。
- 特别适合加工叶片、叶轮、复杂模具等高难度零件。
### 8. **技术门槛高**
- 五轴联动加工对机床、编程和操作人员的技术要求较高,需要的软件和技能支持。
- 编程复杂,需要优化路径以避免碰撞和干涉。
### 9. **高投资成本**
- 五轴机床的采购和维护成本较高,适合高附加值产品的加工。
总之,五轴联动加工以其高精度、率和高灵活性,成为现代制造业中的重要技术,尤其适用于复杂零件的加工需求。
铝合金CNC加工具有以下特点:
### 1. **高精度**
- CNC加工可以实现高的精度,通常可达±mm甚至更高,适合对尺寸要求严格的零件加工。
### 2. **表面质量好**
- 铝合金材料易于切削,CNC加工后表面光滑,无需额外处理即可达到较好的表面光洁度。
### 3. **加工效率高**
- CNC机床可以实现自动化加工,一次装夹完成多道工序,减少人工干预,提高生产效率。
### 4. **材料利用率高**
- CNC加工采用切削方式,可以根据设计需求去除材料,减少浪费,提高材料利用率。
### 5. **适应性强**
- 适用于复杂形状的加工,包括曲面、孔洞、螺纹等,能够满足多样化的设计需求。
### 6. **加工稳定性好**
- CNC机床由程序控制,加工过程稳定,避免了人为误差,保证了零件的一致性。
### 7. **铝合金特性优势**
- 铝合金具有轻质、高强度、耐腐蚀等特性,适合制造、汽车、电子等领域的零部件。
- 铝合金切削性能好,磨损小,延长了寿命。
### 8. **可加工复杂结构**
- CNC加工可以完成传统加工难以实现的复杂结构,如薄壁件、深腔件等。
### 9. **灵活性高**
- 通过修改程序即可调整加工参数,适应不同形状和尺寸的零件加工需求。
### 10. **环保性**
- CNC加工过程中产生的废料少,且铝合金可回收利用,。
总之,铝合金CNC加工以其高精度、率和高灵活性,成为现代制造业中广泛应用的技术。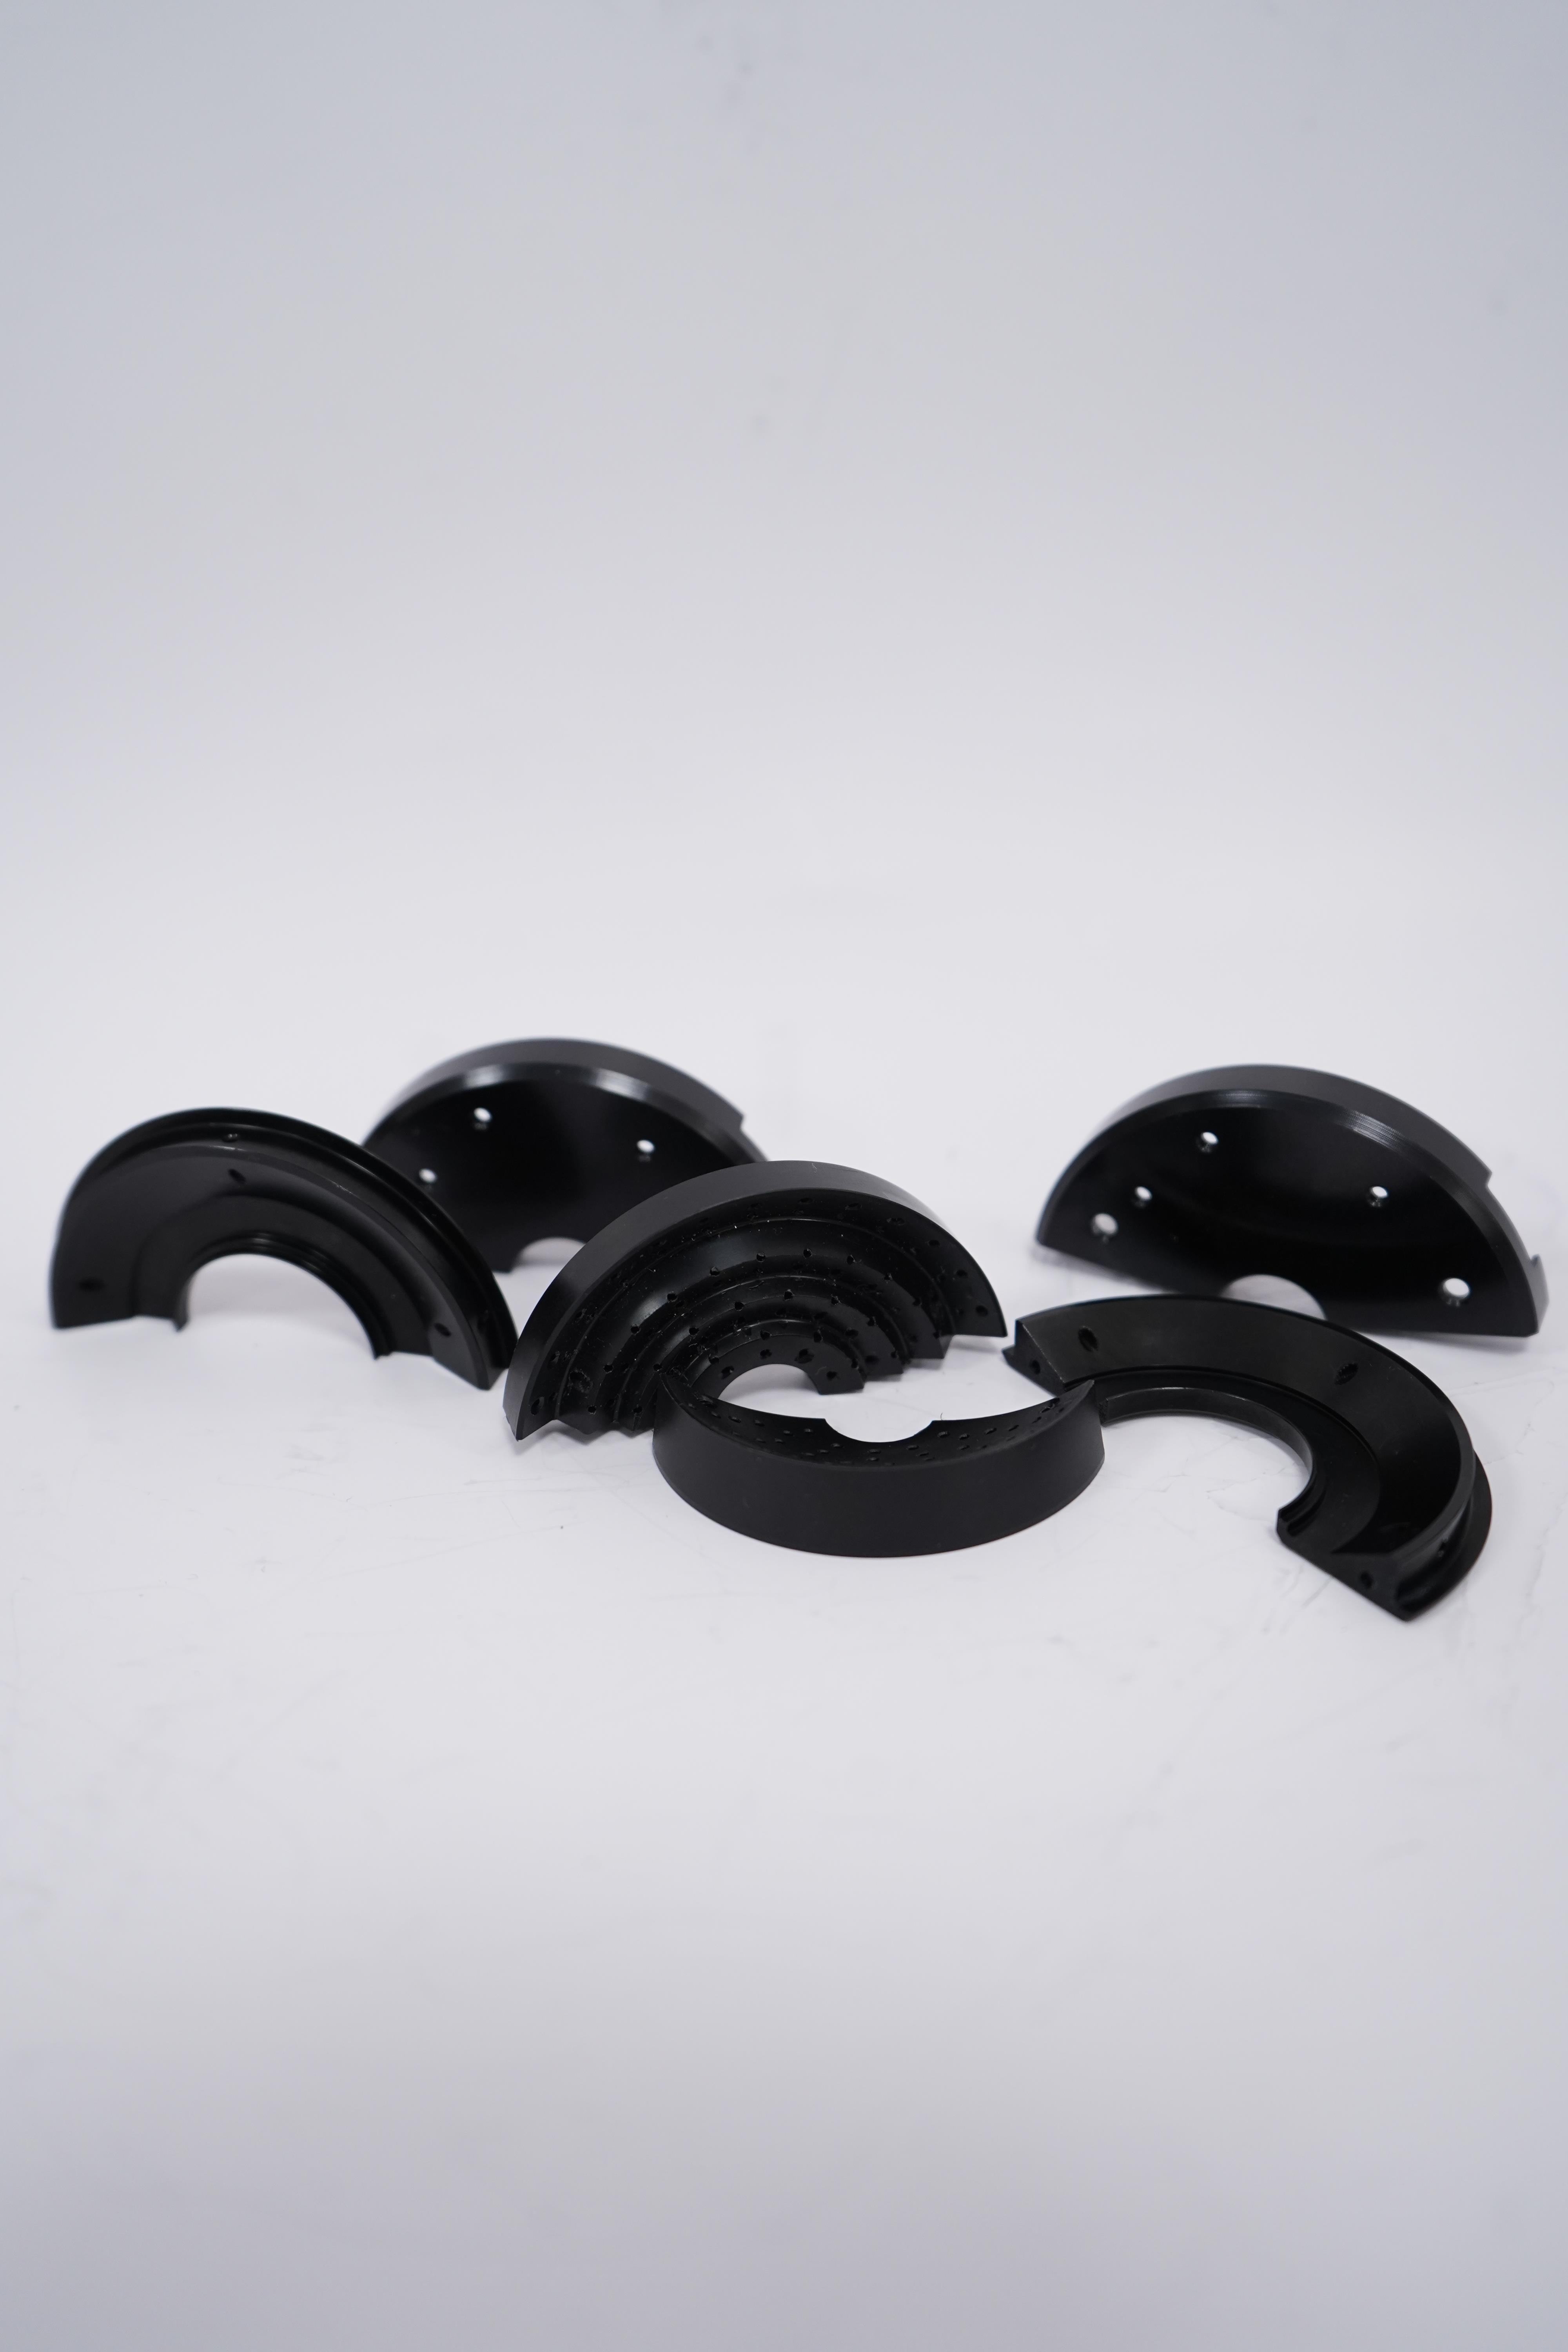
CNC电脑锣加工(Computer Numerical Control Machining)是一种高精度、率的自动化加工技术,广泛应用于机械制造、模具加工、等领域。其特点主要包括以下几个方面:
### 1. **高精度**
- CNC电脑锣加工通过计算机控制系统控制的运动,能够实现微米级甚至更高的加工精度,满足复杂零件的高精度要求。
- 加工过程中避免了人为误差,保证了产品的一致性和稳定性。
### 2. **率**
- CNC加工可以实现多轴联动,同时完成多个工序的加工,减少了传统加工中多次装夹和换刀的时间。
- 自动化程度高,可以连续加工,大幅提高了生产效率。
### 3. **高灵活性**
- 通过编程可以快速切换加工任务,适应不同形状、尺寸和材料的加工需求。
- 能够加工复杂曲面、异形零件等传统加工难以实现的结构。
### 4. **广泛的材料适应性**
- CNC电脑锣加工可以处理多种材料,包括金属(如铝、钢、钛合金)、塑料、木材、复合材料等。
- 针对不同材料,可以选择合适的和加工参数,实现加工。
### 5. **自动化与智能化**
- CNC加工设备通常配备自动换刀系统(ATC)、自动检测系统等,进一步提高了加工的自动化水平。
- 通过CAM(计算机制造)软件,可以实现加工路径的优化和仿真,减少试错成本。
### 6. **加工一致性高**
- 由于加工过程由计算机控制,批量生产时每个零件的尺寸和形状都能保持一致,适合大规模生产。
### 7. **复杂零件加工能力强**
- CNC电脑锣加工可以完成多轴联动加工,适合加工复杂的三维曲面、腔体、孔系等结构。
- 例如,在模具制造中,可以加工出复杂的型腔和型芯。
### 8. **减少人工干预**
- 加工过程中无需人工频繁操作,降低了劳动强度,同时减少了人为失误的可能性。
### 9. **环保与节能**
- CNC加工设备通常具有较高的能源利用效率,且加工过程中产生的废料较少,符合现代制造业的环保要求。
### 10. **高成本效益**
- 虽然CNC设备的初始投资较高,但其率、高精度和低废品率能够显著降低长期生产成本。
### 总结
CNC电脑锣加工以其高精度、率、高灵活性和强大的复杂零件加工能力,成为现代制造业中的加工方式。随着技术的不断发展,CNC加工将进一步向智能化、集成化方向发展,为制造业带来更大的价值。
不锈钢件机加工具有以下特点:
### 1. **高硬度与耐磨性**
- 不锈钢材料通常具有较高的硬度和耐磨性,这使得在机加工过程中磨损较快,需要选择更耐磨的材料(如硬质合金或涂层)。
### 2. **加工硬化倾向**
- 不锈钢在切削过程中容易产生加工硬化现象,特别是在低切削速度和进给量时。这会导致加工难度增加,因此需要合理选择切削参数以避免硬化。
### 3. **导热性差**
- 不锈钢的导热性较差,切削过程中产生的热量不易散失,容易导致和工件温度升高,影响加工精度和寿命。因此,通常需要充分使用切削液进行冷却。
### 4. **粘附性强**
- 不锈钢在切削过程中容易与发生粘附,导致切屑粘在上,影响加工表面质量和性能。选择适当的涂层和切削液可以减少粘附现象。
### 5. **切屑不易断**
- 不锈钢的切屑通常较长且不易断裂,容易缠绕在或工件上,影响加工效率和安全性。使用断屑槽或调整切削参数可以改善切屑控制。
### 6. **表面质量要求高**
- 不锈钢件通常用于对表面质量要求较高的场合(如器械、食品设备等),因此需要精细的加工工艺和参数控制,以避免划痕、毛刺等缺陷。
### 7. **耐腐蚀性**
- 不锈钢的耐腐蚀性是其重要特性,但在机加工过程中,如果处理不当(如使用不合适的切削液或加工后未及时清理),可能会影响其耐腐蚀性能。
### 8. **选择与参数优化**
- 针对不锈钢的特性,需要选择的材料和几何形状,并优化切削速度、进给量和切削深度等参数,以提高加工效率和工件质量。
### 9. **成本较高**
- 由于不锈钢的加工难度较大,损耗较快,且需要更高的工艺要求,因此不锈钢件机加工的成本通常较高。
### 总结
不锈钢件机加工需要综合考虑材料特性、选择、切削参数和冷却润滑等因素,通过合理的工艺设计和技术手段,才能实现、量的加工。
m.fenghua.b2b168.com